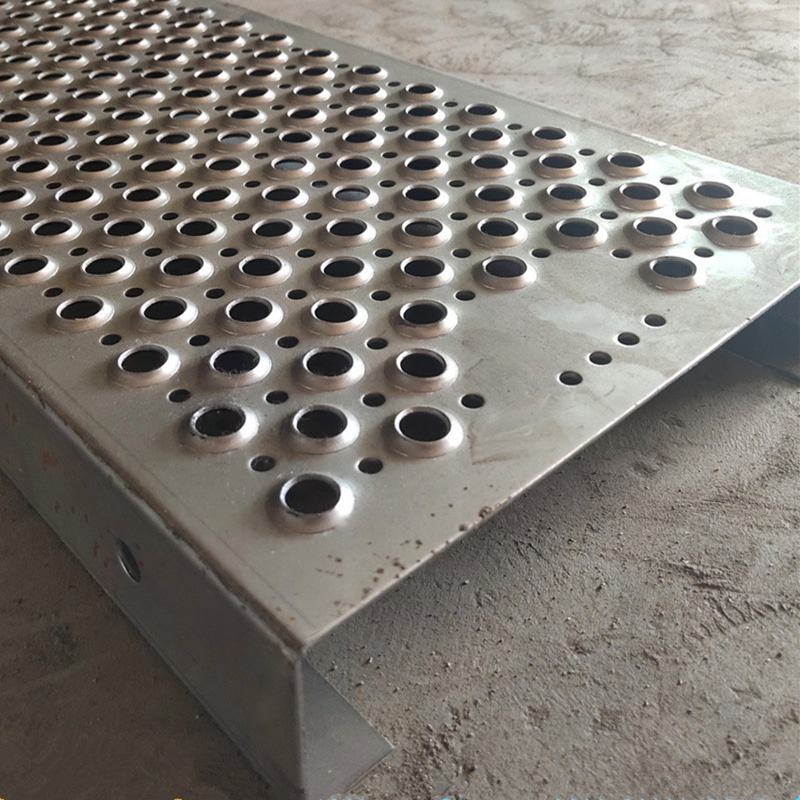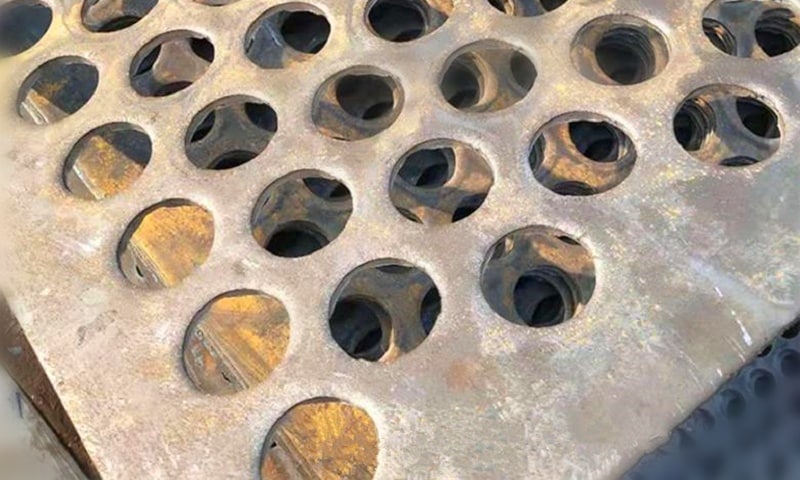
In industriellen und strukturellen Anwendungen, die Vorlaufzeit ist oft genauso wichtig wie die Tragfähigkeit oder die Korrosionsbeständigkeit. Für Schwerlast-LochblecheDie Verzögerungen sind selten auf eine einzige Ursache zurückzuführen, sondern in der Regel auf technische Entscheidungen, die zu einem frühen Zeitpunkt getroffen wurden, manchmal sogar noch bevor eine Zeichnung fertiggestellt wurde.
Dieser Leitfaden erklärt Was bestimmt eigentlich die Vorlaufzeit für Grobbleche?warum die Lieferzeiten zwischen den einzelnen Anbietern so stark variieren und wie durch praktische Parameterentscheidungen die Lieferzeiten erheblich verkürzt werden können, ohne dass es zu Leistungs- oder Haltbarkeitseinbußen kommt.

Hochbelastbare Lochbleche
Benötigen Sie ein individuelles Schwerlast-Lochblech?
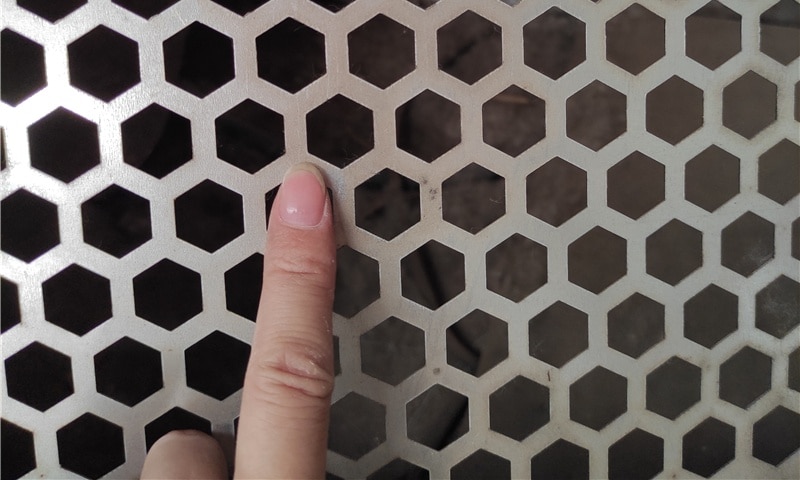
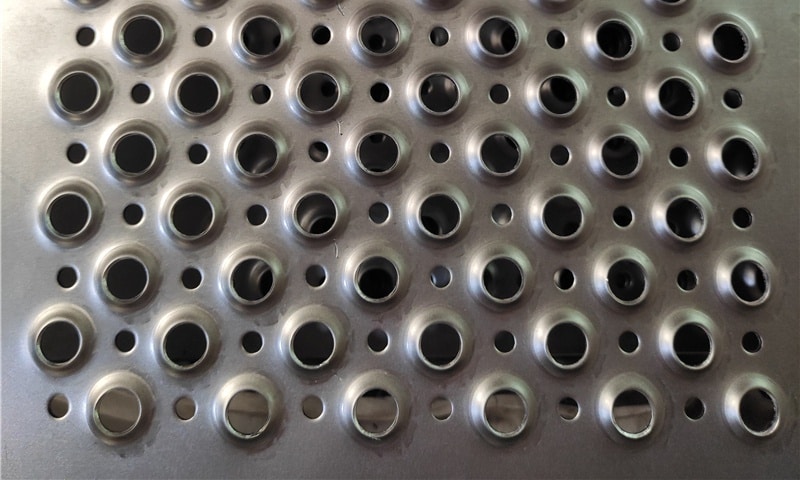
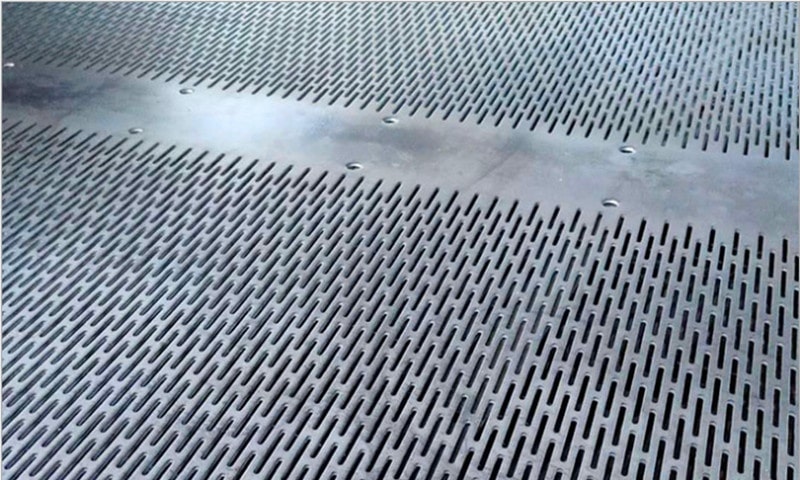
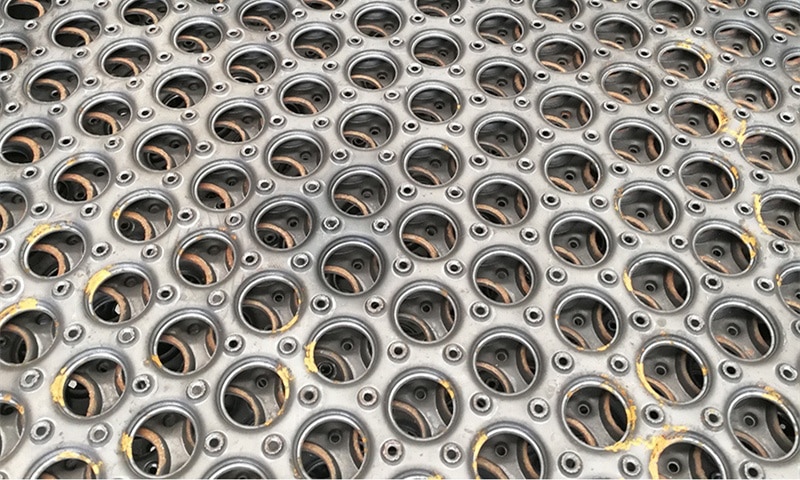
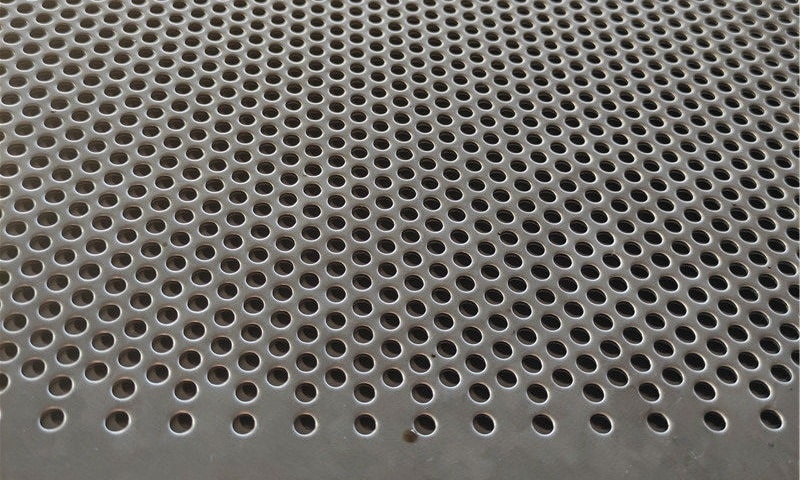
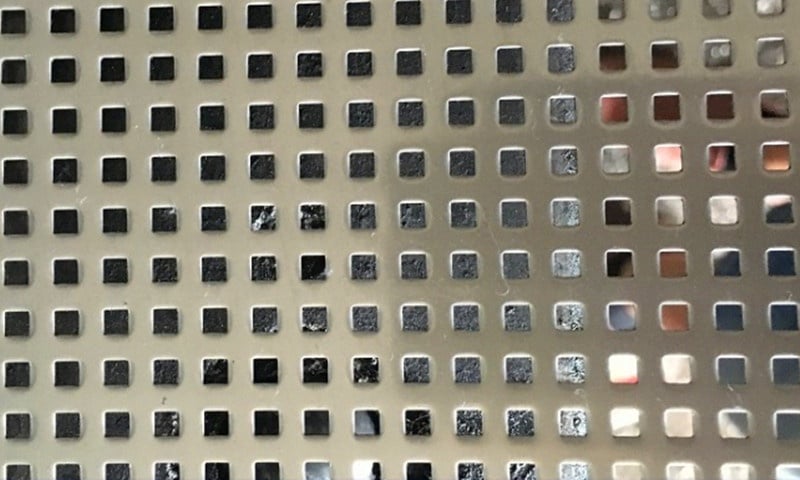
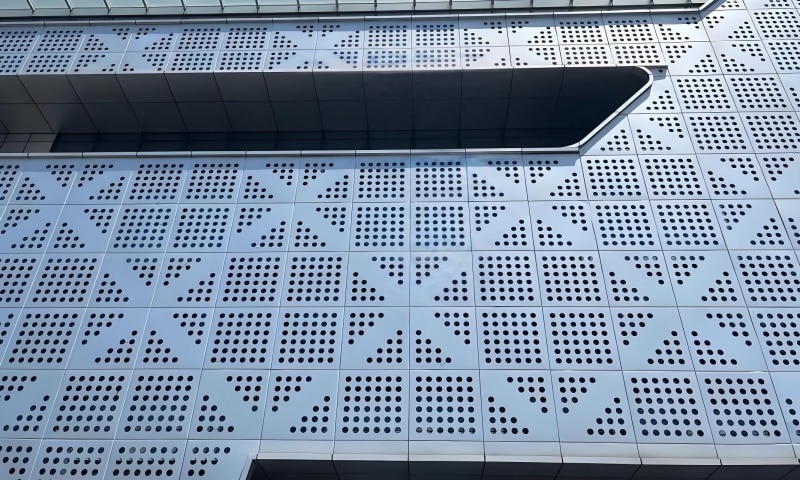
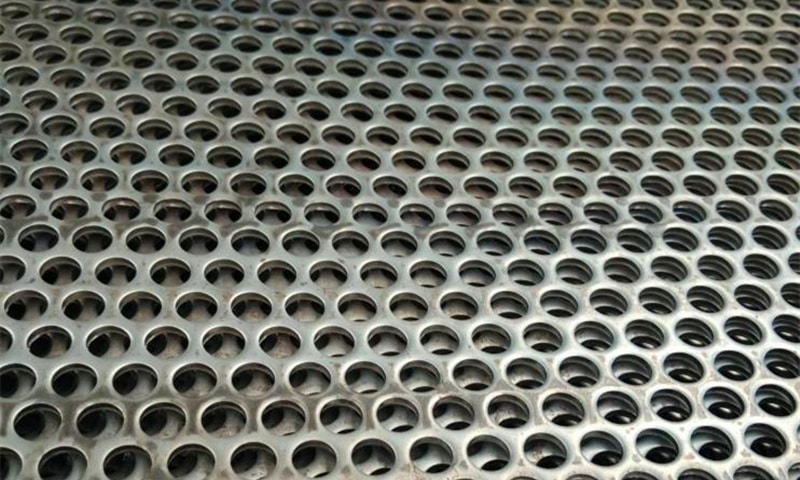
Wir bieten Lochbleche mit einer Dicke von 2,75 mm bis 30 mm und einer Größe von bis zu 6000×1500 mm an, die in runden, quadratischen, sechseckigen und geschlitzten Mustern erhältlich sind.
Darüber hinaus bieten wir präzisen Zuschnitt, Oberflächenschutz und andere Verarbeitungsdienstleistungen an, die auf die Anforderungen industrieller Anlagen zugeschnitten sind.
Sie können uns jederzeit kontaktierenund wir bieten Ihnen eine individuelle Lösung an, die perfekt auf Ihre Projektanforderungen zugeschnitten ist.
Was "Vorlaufzeit" bei der Herstellung von Lochblechen für den Schwerlastbereich wirklich bedeutet
Bei der Herstellung von dickwandigen Lochblechen ist die Vorlaufzeit nicht auf die Maschinenstunden beschränkt. Sie umfasst in der Regel:
- Beschaffung von Plattenmaterial und Verfügbarkeit der Dicke
- CNC-Stanzterminierung und Kapazitätszuweisung
- Werkzeugvorbereitung und Zykluseinrichtung
- Glätten, Schneiden und Kantenbearbeitung
- Oberflächenbehandlung und Exportverpackung
Bei Grobblechen wird jede Stufe mit zunehmender Dicke empfindlicher. Die wichtigste Variable ist wie integriert und leistungsfähig der Stanzprozess istund nicht, wie schnell ein einzelner Vorgang ablaufen kann.
Die wichtigsten Faktoren, die die Vorlaufzeit für Lochbleche für schwere Lasten bestimmen
Blechdicke und Stanzkapazität
Die Dicke hat einen direkten Einfluss auf Stanzzykluskontrolle, Werkzeugstandzeit und Maschinenplanungskapazität.
In Einrichtungen, die mit hochleistungsfähigen CNC-Stanzpressen und Hochleistungswerkzeugsystemen ausgestattet sind, Lochbleche bis zu einer Dicke von 50 mm können zuverlässig durch Stanzen hergestellt werden anstatt zu bohren. Dies erfordert:
- Ausreichende Pressentonnage
- Verstärkte Stempel- und Matrizenbaugruppen
- Stanzstrategien mit niedriger Geschwindigkeit und hoher Last
- Kontrollierte Hubfrequenz
Viele Anbieter gehen zum Bohren über 6-8 mm hinaus über. aufgrund von Ausrüstungsbeschränkungenund nicht die technische Notwendigkeit. Aus der Sicht des Käufers ist die Bestätigung der tatsächlichen Fähigkeit zum Stanzen dicker Bleche eine der effektivsten Möglichkeiten, realistische Vorlaufzeiten vorherzusagen.
Bohrungsdurchmesser, Layout und strukturelle Logik
Vom Standpunkt der Herstellung aus betrachtet, das Verhältnis von Loch zu Dicke ist wichtiger als die Vorliebe für visuelle Muster.
Konstruktionen, bei denen die Stanzphysik außer Acht gelassen wird, verlängern unweigerlich die Vorlaufzeit. Zu den üblichen Einschränkungen gehören:
- Kleine Löcher in dicken Blechen erhöhen die Stanzspannung, das Risiko eines Werkzeugversagens und das Ausreißen der Kanten stark
- Extrem enge Teilung, die die Zyklenstabilität verringert
- Entwürfe mit großen offenen Flächen, die eine zusätzliche Abflachung erfordern
Muster, die unter Berücksichtigung der Stanzbedingungen entwickelt wurden, ermöglichen eine gleichmäßige Produktion, schützen die Werkzeuge und machen die Zeitpläne berechenbar.

Materialqualität und Plattenverfügbarkeit
Schwerlast-Lochbleche werden in der Regel in:
- Konstruktionsstahl aus Kohlenstoffstahl
- Verzinkter Stahl
- Rostfreier Stahl (304 / 316)
Das Stanzen selbst mag zwar einfach sein, Nicht lagernde Dicken oder ungewöhnliche Materialqualitäten werden oft zum versteckten Engpass. In der Praxis kann die Materialverfügbarkeit die Vorlaufzeit ebenso stark beeinflussen wie die Bearbeitungskapazität, insbesondere bei dickeren Blechen.
Standard- vs. kundenspezifische Schwerlast-Lochbleche
Standard-Spezifikationen
Standard-Schwerlast-Lochbleche profitieren von:
- Dicke der Vorratsplatten
- Bewährte Werkzeuggrößen
- Wiederholte Produktionsgeschichte
Diese Aufträge lassen sich leicht in die Produktionsplanung integrieren und erreichen in der Regel die kürzesten Durchlaufzeiten.
Individuelle Dickblech-Bestellungen
Kundenspezifische Spezifikationen können beinhalten:
- Nicht genormte Dicken oder Toleranzen
- Einzigartige Lochgrößen oder Layouts
- Spezielle Aussparungen oder Kantenbearbeitung
Die kundenspezifische Anpassung an sich ist kein Problem - sie erfordert jedoch eine zusätzliche Koordinierung in den Bereichen Werkzeugbau, Terminplanung und Prüfung. Ohne frühzeitige technische Abstimmung sind kundenspezifische Aufträge die häufigste Ursache für längere Vorlaufzeiten.
Nachbearbeitung und Oberflächenbehandlung Auswirkungen
Schwerlast-Lochbleche erfordern oft sekundäre Verfahren, wie zum Beispiel:
- Feuerverzinkung
- Beizen oder Oberflächenbehandlung
- Stressabbau durch Abflachung
Jeder zusätzliche Schritt führt zu Wartezeiten. Die frühzeitige Bestätigung der Verarbeitungsreihenfolge - insbesondere, ob die Beschichtung vor oder nach der Perforation erfolgt - verhindert Umplanungen in einem späten Stadium, die die Lieferzeit um Wochen verlängern können.
Typische Vorlaufzeiten für gelochtes Grobblech
Basierend auf der Industriepraxis:
- Standard-Schwerlast-Lochbleche: 1-2 Wochen
- Individuelle Stanzaufträge für dicke Platten: 2-3 Wochen
- Besondere Materialien oder Beschichtungen: zusätzliche 1-3 Wochen
Diese Spannen setzen voraus echte CNC-Stanzmöglichkeit für dicke Plattenkeine Substitution durch sekundäre Bohrverfahren.
Verkürzung der Vorlaufzeit für Grobbleche durch intelligentere Spezifikationen
Praktische Loch-zu-Dicke-Verhältnisse verwenden
Die Beibehaltung eines angemessenen Verhältnisses zwischen Loch und Dicke verbessert die Lebensdauer des Werkzeugs und die Zyklenstabilität. Die endgültigen Grenzen hängen von der Materialqualität, der Pressentonnage und der Blechbreite ab, aber Konstruktionen, die auf die Stanzphysik abgestimmt sind, durchlaufen die Produktion immer schneller.

Vorhandene Werkzeugabmessungen bevorzugen
Benutzerdefinierte Stempelgrößen erhöhen die Rüstzeit und die Vorbereitung der Werkzeuge. Durch die Auswahl festgelegter Werkzeugmaße entfällt oft ein ganzer Vorbereitungsschritt und die Vorhersagbarkeit der Lieferung wird verbessert.
Vermeiden Sie übermäßige Anforderungen an die Ebenheit, wenn sie nicht erforderlich sind
Extrem enge Ebenheitstoleranzen bei dicken Lochblechen erfordern zusätzliche Richtdurchgänge. Wo es die Anwendung erlaubt, reduzieren praktische Toleranzbereiche die Nachbearbeitungszeit und erleichtern den Termindruck.
Oberflächenbehandlung frühzeitig abschalten
Spätere Änderungen der Galvanisierungs- oder Beschichtungsanforderungen führen häufig zu Verzögerungen. Durch eine frühzeitige Bestätigung können die Zeitpläne für die Beschichtung und das Stanzen aufeinander abgestimmt werden, anstatt miteinander zu konkurrieren.
Warum Erfahrung wichtiger ist als die versprochene Geschwindigkeit
Die Durchlaufzeit von Lochblechen für den Schwerlastbereich wird selten durch eine überstürzte Produktion verkürzt. Sie wird verkürzt, wenn frühzeitig die richtigen technischen Entscheidungen getroffen werden..
Lieferanten mit echter Erfahrung im Stanzen dicker Bleche weisen proaktiv auf riskante Designs hin, empfehlen stabile Alternativen und stimmen Werkzeug-, Materialbeschaffungs- und Endbearbeitungskapazitäten ab, bevor die Produktion beginnt. Dank dieser Erfahrung bleiben die Vorlaufzeiten realistisch und zuverlässig.
Abschließende Überlegungen für industrielle Einkäufer
Die Vorlaufzeit für Grobbleche ist keine feste Zahl. Sie ist das Ergebnis von Ausrüstungskapazität, technischer Disziplin und frühzeitiger technischer Koordination.
Durch die Zusammenarbeit mit einem Hersteller, der sich mit dem Stanzen von dicken Blechen in großem Maßstab auskennt, und durch eine sachkundige Auswahl der Spezifikationen können die Käufer oft Verkürzung der Vorlaufzeit ohne Beeinträchtigung der strukturellen Integrität oder der langfristigen Leistung.