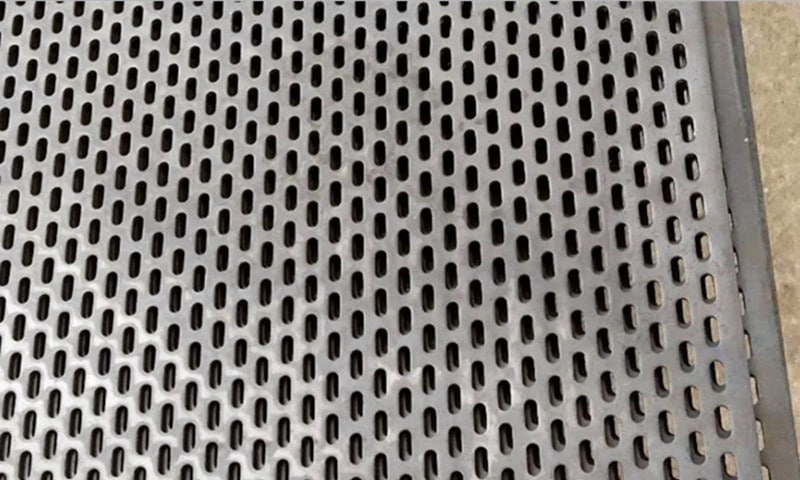
Wie man Präzisionsbiegungen in perforiertem Edelstahl erreicht
Perforierter rostfreier Stahl bietet Festigkeit, Korrosionsbeständigkeit und ein sauberes architektonisches Erscheinungsbild. Sobald jedoch eine Perforation eingeführt wird, wird das Biegen komplizierter.
Viele Käufer stoßen bei der Projektentwicklung auf das gleiche Problem: Das flache Blech sieht korrekt aus, aber nach dem Biegen verziehen sich die Löcher in der Nähe der Biegelinie, dehnen sich oder brechen zusammen. Dies kann sowohl das Aussehen als auch die Montagegenauigkeit beeinträchtigen.
Bei der Herstellung von Lochblechen aus rostfreiem Stahl hängt die Qualität der Biegung von der Materialqualität, der Anordnung der Perforation, dem Verhältnis der offenen Fläche und der Einrichtung des Werkzeugs ab.
In diesem Leitfaden werden die praktischen Faktoren erläutert, die zu zuverlässigen Biegeergebnissen in der realen Produktion führen.


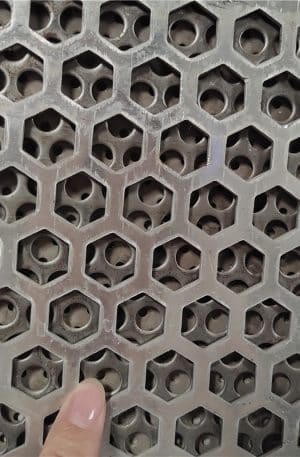


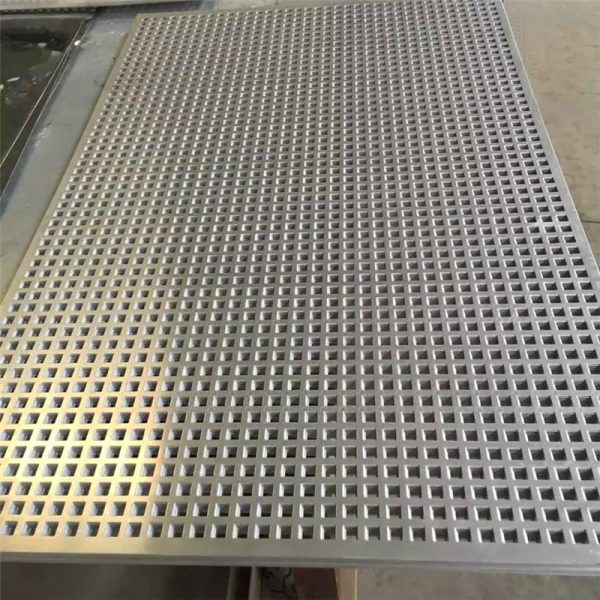


Perforierte Metallbleche aus Edelstahl
Benötigen Sie perforierte Platten aus Edelstahl mit präzisen Biegungen und sauberen Lochmustern? Wir fertigen kundenspezifische perforierte Edelstahlkomponenten mit kontrollierten Biegeverfahren, verstärktem Kantendesign, Rahmenschweißen und zeichnungsbasierter Unterstützung bei der Fertigung. Schicken Sie uns Ihre CAD-Dateien oder Projektdetails für praktische Produktionsvorschläge und Angebotsprüfung.
Warum perforierter Edelstahl schwieriger zu biegen ist
Im Gegensatz zu Vollblechen hat perforiertes Material eine geringere strukturelle Kontinuität.
Die Löcher unterbrechen die Kraftverteilung beim Biegen. Wenn Druck ausgeübt wird, konzentriert sich die Spannung um das Perforationsmuster, anstatt sich gleichmäßig über die Biegezone zu verteilen.
Dies führt häufig zu:
- Verformung des Lochs in der Nähe der Biegelinie
- Welligkeit der Oberfläche
- Ungleiche Biegewinkel
- Mikrorissbildung in hochgehärteten rostfreien Sorten
- Reduzierte dimensionale Konsistenz
Diese Probleme werden deutlicher, wenn das Perforationsmuster einen hohen offene Fläche.
Wie sich die Position der Bohrung auf die Biegequalität auswirkt
Löcher von der Biegelinie fernhalten
Eine gängige Lösung ist das Belassen eines ungelochten Randes an der Stelle, an der die Biegung erfolgen soll.
Dieser massive Bereich bietet dem Werkzeug ausreichend Materialunterstützung und verringert das Verformungsrisiko.
In vielen Fällen lassen die Konstrukteure entlang der Biegelinie einen Streifen frei. Die genaue Breite hängt davon ab:
- Blechdicke
- Durchmesser der Bohrung
- Stellplatz
- Qualität des Materials
- Erforderlicher Biegewinkel
Dieser Ansatz ist besonders nützlich für sichtbare architektonische Paneele, bei denen es auf das Aussehen ankommt.

Ausrichtung der Bohrung beachten
Runde Löcher verteilen den Stress im Allgemeinen gleichmäßiger.
Steckplätze und dekorative Muster können zu einer Richtungsschwäche führen.
Wenn die Schlitze parallel zur Biegelinie verlaufen, kann der Verzug zunehmen. Eine Anpassung der Schlitzausrichtung verbessert häufig die Formstabilität.
Dies sollte bei der Zeichnungsbewertung überprüft werden, bevor die Werkzeuge vorbereitet werden.
Der Einfluss der Härte von Edelstahl auf den Biegeradius
Rostfreier Stahl hat eine höhere Rückfederung als Baustahl.
Verschiedene Sorten verhalten sich beim Biegen unterschiedlich.
Austenitischer rostfreier Stahl
Güten wie 304 und 316 werden üblicherweise für die Herstellung von Lochblechen verwendet.
Sie bieten eine gute Korrosionsbeständigkeit, erfordern jedoch aufgrund der Kaltverfestigung einen sorgfältigen Biegeausgleich.
In vielen Fällen tragen größere innere Biegeradien zur Verringerung der Oberflächenbelastung bei.
Härteres oder kaltgehärtetes Material
Wenn das Blech bereits stark bearbeitet wurde, kann die Flexibilität der Umformung eingeschränkt sein.
Dies kann erforderlich sein:
- Größerer Biegeradius
- Niedrigere Umformgeschwindigkeit
- Mehrstufiges Biegen
- Einstellung der Werkzeuge
Die endgültige Einstellung hängt von der tatsächlichen Materialbeschaffenheit und den Zeichnungsanforderungen ab.
Wie die offene Fläche den Biegedruck verändert
Die offene Fläche hat einen direkten Einfluss auf die strukturelle Steifigkeit.
Eine Platte mit größerer offener Fläche hat weniger verformungsbeständiges Material.
Dadurch ändert sich die Art und Weise, wie die Biegekraft aufgebracht werden sollte.
Unterer offener Bereich
Paneele mit geringerer Perforationsdichte verhalten sich im Allgemeinen eher wie Vollblech.
Das Biegen ist in der Regel stabiler und vorhersehbarer.
Höhere offene Fläche
Platten mit großer offener Fläche sind flexibler.
Sie erfordern oft:
- Reduzierter Abkantpressdruck
- Breitere Unterstützung von Werkzeugen
- Langsamere Umformungsreihenfolge
- Zusätzliche Umformversuche
Die Werkzeugparameter müssen in der Regel auf der Grundlage von Mustertests angepasst werden.
Techniken für präzises Biegen
Größere V-Matrizenöffnungen verwenden
Eine größere Matrizenöffnung kann die lokale Spannungskonzentration verringern.
Dies trägt dazu bei, dass das Loch in der Nähe der Biegezone nicht zusammenbricht.
Die Auswahl der idealen Stanzform hängt von der Blechdicke und dem Perforationsmuster ab.
Step Bending bei Bedarf anwenden
Bei engeren Geometrien kann das Stufenbiegen die Kontrolle verbessern.
Anstelle einer einzigen aggressiven Biegung wird die Belastung durch die schrittweise Umformung gleichmäßiger verteilt.
Dies wird häufig für dekorative Edelstahlteile verwendet.
Sorgfältige Kontrolle der Rückfederung
Nichtrostender Stahl springt nach der Umformung oft zurück.
Die Perforation kann dieses Verhalten weniger vorhersehbar machen.
Erfahrene Verarbeiter kompensieren dies in der Regel, indem sie die Überbiegungswinkel nach der Mustervalidierung anpassen.
Gefertigte Strukturen: Mehr als einfache Winkelbiegungen
Viele Lochbleche aus rostfreiem Stahl erfordern mehr als eine einzige Biegung.
Zu den gängigen Strukturen für die Tiefenverarbeitung gehören:
Gerahmte gelochte Paneele
Ein geschweißter Tragrahmen verbessert die Steifigkeit und Stabilität der Installation.
Dies wird häufig verwendet:
- Architektonische Fassadentafeln
- Gehäuse für Geräte
- Abschirmungssysteme
Der Rahmen schützt auch die perforierten Kanten bei der Handhabung.
Box-Form-Komponenten
Perforierter Edelstahl kann zu Kastenstrukturen verarbeitet werden:
- Gehäuse für die Filtration
- Lüftungsabdeckungen
- Schutz der Maschine
Diese Anwendungen erfordern eine sorgfältige Biegefolge, um die Maßhaltigkeit zu gewährleisten.
Verstärkte Kantenausführungen
Das Hinzufügen von Umkantungen oder versteiften Kanten kann die Ebenheit der Platte verbessern.
Dies ist häufig bei größeren Plattengrößen nützlich, bei denen es auf visuelle Konsistenz ankommt.
Was Einkäufer vor der Produktion bereitstellen sollten
Um die Durchführbarkeit von Biegevorgängen genau zu bewerten, benötigen die Lieferanten in der Regel Folgendes:
Vollständige Zeichnungen
Einschließen:
- Abmessungen des flachen Musters
- Standorte biegen
- Biegewinkel
- Qualität des Materials
- Dicke
Details zur Perforation
Spezifizieren:
- Typ der Bohrung
- Größe des Lochs
- Stellplatz
- Freiflächenbedarf
- Randzonen
Anforderungen an das Erscheinungsbild
Wenn die Platte nach dem Einbau sichtbar ist, klären Sie die zulässige Verformungstoleranz.
Dies hilft dem Werk bei der Auswahl des am besten geeigneten Umformverfahrens.
Frühzeitige Entwurfsprüfung verhindert Produktionsprobleme
Viele Biegeprobleme können vor Beginn der Fertigung gelöst werden.
Bei einer praktischen Zeichnungsprüfung wird oft festgestellt:
- Biegelinien zu nahe an der Perforation platziert
- Übermäßiger offener Bereich in der Nähe der geformten Kanten
- Radiusanforderungen unvereinbar mit der Materialstärke
- Struktureller Verstärkungsbedarf
Ein frühzeitiges Gespräch zwischen Käufer und Hersteller spart in der Regel Zeit und senkt die Revisionskosten.
Bei der Herstellung von Lochblechen aus Edelstahl geht es beim Präzisionsbiegen selten nur um die Kraft der Abkantpresse. Es kommt darauf an, das Design der Perforation, das Materialverhalten und die Umformstrategie auszugleichen.
Die zuverlässigsten Ergebnisse liefert in der Regel eine Produktionsplanung, die auf realen Fertigungserfahrungen beruht.