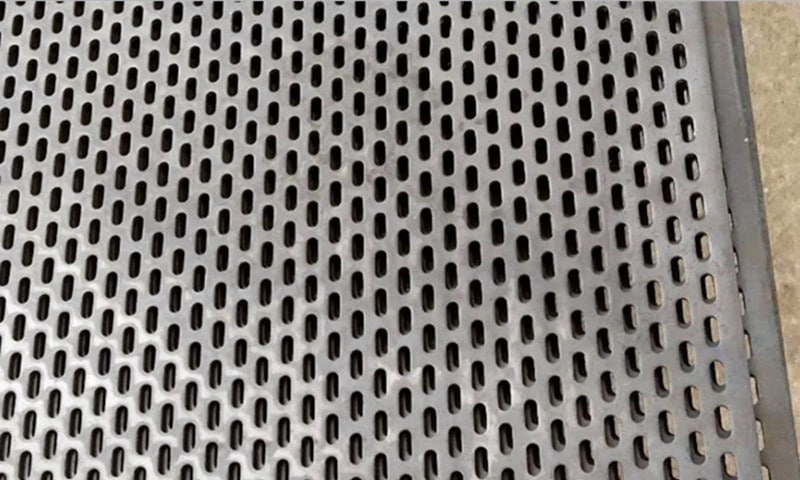
Como obter curvas de precisão em aço inoxidável perfurado
Aço inoxidável perfurado oferece força, resistência à corrosão e um aspeto arquitetónico limpo. Mas quando a perfuração é introduzida, a dobragem torna-se mais complicada.
Muitos compradores deparam-se com o mesmo problema durante o desenvolvimento do projeto: a chapa plana parece correta, mas após a dobragem, os orifícios junto à linha de dobragem distorcem, esticam ou colapsam. Isto pode afetar tanto o aspeto como a precisão da montagem.
Para painéis perfurados de aço inoxidável fabricados, a qualidade da dobra depende do tipo de material, da disposição da perfuração, do rácio da área aberta e da configuração das ferramentas.
Este guia explica os factores práticos que ajudam a obter resultados de quinagem fiáveis na produção real.






Chapas metálicas perfuradas de aço inoxidável
Precisa de painéis perfurados em aço inoxidável fabricados com curvas precisas e padrões de orifícios limpos? Fabricamos componentes perfurados em aço inoxidável personalizados com processos de dobragem controlados, design de arestas reforçadas, soldadura de estruturas e apoio ao fabrico baseado em desenhos. Envie os seus ficheiros CAD ou os detalhes do projeto para obter sugestões práticas de produção e análise de pedidos de cotação.
Porque é que o aço inoxidável perfurado é mais difícil de dobrar
Ao contrário da chapa sólida, o material perfurado tem uma continuidade estrutural reduzida.
Os furos interrompem a distribuição da força durante a dobragem. Quando é aplicada pressão, a tensão concentra-se em torno do padrão de perfuração em vez de se espalhar uniformemente pela zona de dobragem.
Isto conduz frequentemente a:
- Deformação do furo perto da linha de curvatura
- Ondulação da superfície
- Ângulos de curvatura irregulares
- Microfissuração em tipos de aço inoxidável altamente endurecidos
- Consistência dimensional reduzida
Estes problemas tornam-se mais visíveis quando o padrão de perfuração tem uma elevada área aberta.
Como a posição do furo afecta a qualidade da curvatura
Manter os furos afastados da linha de curvatura
Uma solução comum é deixar uma margem não perfurada onde ocorrerá a dobragem.
Esta área sólida dá às ferramentas um suporte de material suficiente e reduz o risco de deformação.
Em muitos casos de fabrico, os designers deixam uma faixa em branco ao longo da linha de dobragem. A largura exacta depende de:
- Espessura da folha
- Diâmetro do furo
- Pitch
- Tipo de material
- Ângulo de curvatura necessário
Esta abordagem é especialmente útil para painéis arquitectónicos visíveis onde a aparência é importante.

Considerar a orientação do furo
Furos redondos geralmente distribuem o stress de forma mais uniforme.
Caça-níqueis e os padrões decorativos podem criar fraqueza direcional.
Se as ranhuras forem paralelas à linha de dobragem, a distorção pode aumentar. Ajustar a orientação das ranhuras melhora frequentemente a estabilidade da conformação.
Isto deve ser revisto durante a avaliação do desenho, antes da preparação das ferramentas.
Como a dureza do aço inoxidável influencia o raio de curvatura
O aço inoxidável tem um retorno elástico mais elevado do que o aço macio.
As diferentes qualidades comportam-se de forma diferente durante a flexão.
Aço inoxidável austenítico
As classes 304 e 316 são normalmente utilizadas para o fabrico de perfurações.
Oferecem boa resistência à corrosão, mas normalmente requerem uma compensação cuidadosa da curvatura devido ao endurecimento por trabalho.
Em muitos casos, raios de curvatura internos maiores ajudam a reduzir a tensão superficial.
Material mais duro ou endurecido por trabalho
Se a folha já tiver sido submetida a um processamento significativo, a flexibilidade de conformação pode ser reduzida.
Isto pode exigir:
- Raio de curvatura maior
- Menor velocidade de conformação
- Flexão em várias etapas
- Ajuste de ferramentas
A configuração final depende do estado atual do material e dos requisitos do desenho.
Como a área aberta altera a pressão de flexão
A área aberta tem um efeito direto na rigidez estrutural.
Um painel com maior área aberta tem menos material que resiste à deformação.
Isto altera a forma como a força de flexão deve ser aplicada.
Área aberta inferior
Os painéis com menor densidade de perfuração comportam-se geralmente mais próximos de uma chapa sólida.
A flexão é normalmente mais estável e previsível.
Área aberta superior
Os painéis de área aberta elevada são mais flexíveis.
Muitas vezes, exigem:
- Redução da pressão da prensa dobradeira
- Suporte de ferramentas mais alargado
- Sequência de formação mais lenta
- Ensaios de moldagem adicionais
Os parâmetros das ferramentas precisam normalmente de ser ajustados com base em ensaios de amostras.
Técnicas para dobragem de precisão
Utilizar aberturas maiores para o molde em V
Uma maior abertura da matriz pode reduzir a concentração de tensões localizadas.
Isto ajuda a minimizar o colapso do furo perto da zona de dobragem.
A seleção ideal da matriz depende da espessura da folha e do padrão de perfuração.
Aplicar a flexão por etapas quando necessário
Para geometrias mais apertadas, a flexão por degraus pode melhorar o controlo.
Em vez de aplicar uma única curvatura agressiva, a conformação gradual distribui a tensão de forma mais uniforme.
É frequentemente utilizado para montagens decorativas em aço inoxidável.
Controlo cuidadoso do retorno elástico
O aço inoxidável volta muitas vezes a saltar após a conformação.
A perfuração pode tornar este comportamento menos previsível.
Os fabricantes experientes compensam normalmente ajustando os ângulos de sobredimensão após a validação da amostra.
Estruturas fabricadas: Para além das curvas angulares simples
Muitos painéis perfurados fabricados em aço inoxidável requerem mais do que uma única dobra.
As estruturas comuns de processamento profundo incluem:
Painéis perfurados com moldura
Uma estrutura de suporte soldada melhora a rigidez e a estabilidade da instalação.
É muito utilizado para:
- Painéis arquitectónicos de fachada
- Caixas de equipamento
- Sistemas de rastreio
A moldura também ajuda a proteger os bordos perfurados durante o manuseamento.
Componentes em forma de caixa
O aço inoxidável perfurado pode ser fabricado em estruturas de caixa para..:
- Caixas de filtragem
- Tampas de ventilação
- Proteção de máquinas
Estas aplicações requerem uma sequência de dobragem cuidadosa para manter a precisão dimensional.
Designs de bordas reforçadas
A adição de retornos dobrados ou de bordos reforçados pode melhorar a planicidade do painel.
Isto é frequentemente útil para painéis de maiores dimensões, onde a consistência visual é importante.
O que os compradores devem fornecer antes da produção
Para avaliar com exatidão a viabilidade da dobragem, os fornecedores necessitam normalmente de
Desenhos completos
Incluir:
- Dimensões do padrão plano
- Localizações das curvas
- Ângulos de curvatura
- Tipo de material
- Espessura
Detalhes da perfuração
Especificar:
- Tipo de furo
- Tamanho do furo
- Pitch
- Requisito de área aberta
- Zonas de margem
Requisitos de aparência
Se o painel for visível após a instalação, clarificar a tolerância de deformação aceitável.
Isto ajuda a fábrica a selecionar o processo de moldagem mais adequado.
A revisão antecipada do projeto evita problemas de produção
Muitos problemas de dobragem podem ser resolvidos antes do início do fabrico.
Uma revisão prática do desenho identifica frequentemente:
- Linhas de dobragem colocadas demasiado perto da perfuração
- Área aberta excessiva perto dos bordos formados
- Requisitos de raio incompatíveis com a espessura do material
- Necessidades de reforço estrutural
Uma discussão antecipada entre o comprador e o fabricante permite, normalmente, poupar tempo e reduzir os custos de revisão.
Para painéis perfurados de aço inoxidável fabricados, a dobragem de precisão raramente se resume à força da prensa dobradeira. Depende do equilíbrio do design da perfuração, do comportamento do material e da estratégia de conformação.
Os resultados mais fiáveis provêm normalmente do planeamento da produção baseado na experiência real de fabrico.