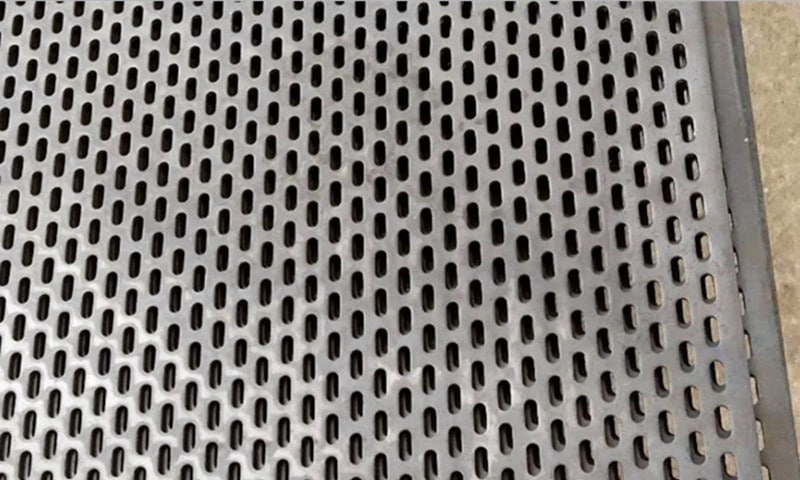
Delikli Paslanmaz Çelikte Hassas Bükümler Nasıl Elde Edilir
Delikli paslanmaz çelik mukavemet, korozyon direnci ve temiz bir mimari görünüm sunar. Ancak bir kez perforasyon uygulandığında, bükme işlemi daha karmaşık hale gelir.
Birçok alıcı proje geliştirme sırasında aynı sorunla karşılaşır: düz sac doğru görünür, ancak büküldükten sonra bükülme çizgisinin yakınındaki delikler bozulur, gerilir veya çöker. Bu durum hem görünümü hem de montaj doğruluğunu etkileyebilir.
Fabrikasyon paslanmaz çelik delikli paneller için büküm kalitesi malzeme kalitesine, delik düzenine, açık alan oranına ve takım kurulumuna bağlıdır.
Bu kılavuz, gerçek üretimde güvenilir bükme sonuçları elde etmeye yardımcı olan pratik faktörleri açıklamaktadır.


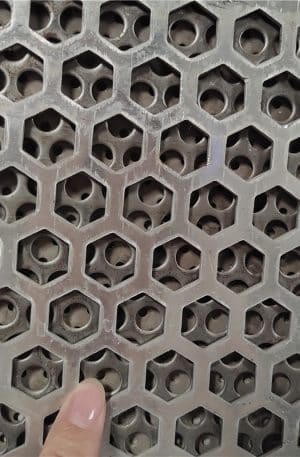
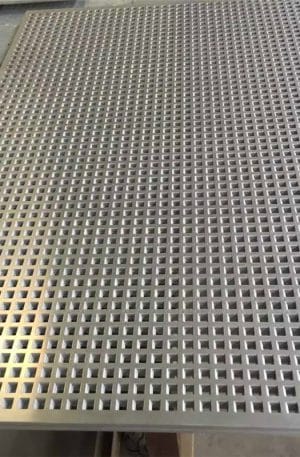


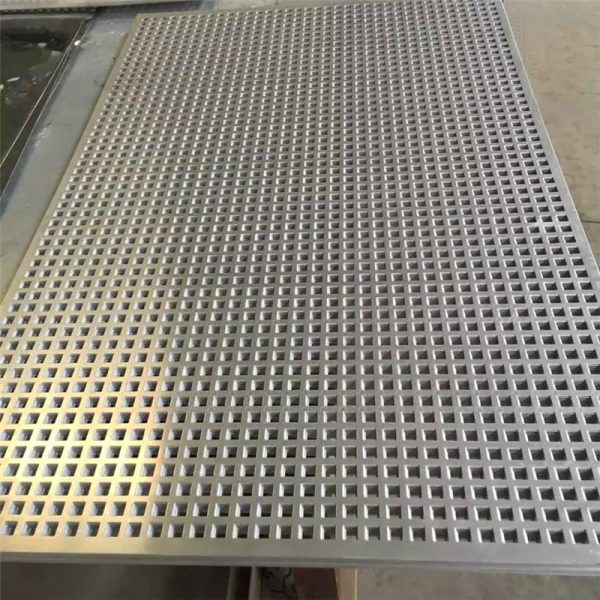


Paslanmaz Çelik Delikli Metal Levhalar
Hassas bükümlere ve temiz delik desenlerine sahip fabrikasyon paslanmaz çelik delikli panellere mi ihtiyacınız var? Kontrollü bükme işlemleri, güçlendirilmiş kenar tasarımı, çerçeve kaynağı ve çizim tabanlı imalat desteği ile özel delikli paslanmaz çelik bileşenler üretiyoruz. Pratik üretim önerileri ve RFQ incelemesi için CAD dosyalarınızı veya proje detaylarınızı gönderin.
Delikli Paslanmaz Çeliğin Bükülmesi Neden Daha Zordur?
Masif sacın aksine, delikli malzeme yapısal sürekliliği azaltır.
Delikler bükme sırasında kuvvet dağılımını kesintiye uğratır. Basınç uygulandığında, gerilim bükme bölgesi boyunca eşit olarak yayılmak yerine delik deseni etrafında yoğunlaşır.
Bu genellikle şuna yol açar:
- Bükülme hattı yakınında delik deformasyonu
- Yüzey dalgalılığı
- Düzensiz bükülme açıları
- Yüksek derecede sertleştirilmiş paslanmaz kalitelerde mikro çatlama
- Azaltılmış boyutsal tutarlılık
Perforasyon deseni yüksek olduğunda bu sorunlar daha belirgin hale gelir açık alan.
Delik Konumu Büküm Kalitesini Nasıl Etkiler?
Delikleri Bükülme Hattından Uzak Tutun
Yaygın bir çözüm, bükülmenin meydana geleceği yerde deliksiz bir kenar boşluğu bırakmaktır.
Bu katı alan, takımlara yeterli malzeme desteği sağlar ve deformasyon riskini azaltır.
Birçok imalat durumunda, tasarımcılar büküm hattı boyunca boş bir şerit bırakır. Tam genişlik şunlara bağlıdır:
- Sac kalınlığı
- Delik çapı
- Saha
- Malzeme sınıfı
- Gerekli bükülme açısı
Bu yaklaşım özellikle görünümün önemli olduğu görünür mimari paneller için kullanışlıdır.

Delik Yönünü Dikkate Alın
Yuvarlak delikler genellikle stresi daha eşit bir şekilde dağıtır.
Slotlar ve dekoratif desenler yönsel zayıflık yaratabilir.
Yuvalar bükme çizgisine paralel uzanırsa bozulma artabilir. Yuva yönünün ayarlanması genellikle şekillendirme stabilitesini artırır.
Bu, takım hazırlanmadan önce çizim değerlendirmesi sırasında gözden geçirilmelidir.
Paslanmaz Çelik Sertliği Bükülme Yarıçapını Nasıl Etkiler?
Paslanmaz çelik, yumuşak çeliğe kıyasla daha yüksek geri yaylanmaya sahiptir.
Farklı kaliteler bükme sırasında farklı davranır.
Östenitik Paslanmaz Çelik
Delikli imalat için 304 ve 316 gibi kaliteler yaygın olarak kullanılır.
Korozyona karşı iyi direnç gösterirler ancak iş sertleşmesi nedeniyle tipik olarak dikkatli bir bükülme telafisi gerektirirler.
Birçok durumda, daha büyük iç bükülme yarıçapları yüzey gerilimini azaltmaya yardımcı olur.
Daha Sert veya İşle Sertleştirilmiş Malzeme
Sac zaten önemli bir işlemden geçmişse, şekillendirme esnekliği azalabilir.
Bu gerekebilir:
- Daha büyük bükülme yarıçapı
- Daha düşük şekillendirme hızı
- Çok adımlı bükme
- Takım ayarı
Nihai kurulum, gerçek malzeme durumuna ve çizim gereksinimlerine bağlıdır.
Açık Alan Bükülme Basıncını Nasıl Değiştirir?
Açık alanın yapısal sertlik üzerinde doğrudan bir etkisi vardır.
Daha yüksek açık alana sahip bir panelde deformasyona dirençli daha az malzeme bulunur.
Bu, bükme kuvvetinin nasıl uygulanması gerektiğini değiştirir.
Alt Açık Alan
Daha düşük perforasyon yoğunluğuna sahip paneller genellikle katı levhaya daha yakın davranır.
Bükme genellikle daha kararlı ve öngörülebilirdir.
Daha Yüksek Açık Alan
Yüksek açık alanlı paneller daha esnektir.
Genellikle ihtiyaç duyarlar:
- Azaltılmış abkant pres basıncı
- Daha geniş takım desteği
- Daha yavaş şekillendirme sırası
- Ek şekillendirme denemeleri
Takım parametrelerinin genellikle numune testine göre ayarlanması gerekir.
Hassas Bükme Teknikleri
Daha Büyük V-Kalıp Açıklıkları Kullanın
Daha büyük bir kalıp açıklığı, lokalize gerilim yoğunlaşmasını azaltabilir.
Bu, bükülme bölgesi yakınındaki delik çökmesini en aza indirmeye yardımcı olur.
İdeal kalıp seçimi sac kalınlığına ve perforasyon desenine bağlıdır.
Gerektiğinde Adım Bükme Uygulayın
Daha sıkı geometri için, basamak bükme kontrolü iyileştirebilir.
Tek bir agresif büküm uygulamak yerine, kademeli şekillendirme gerilimi daha eşit bir şekilde dağıtır.
Bu genellikle dekoratif paslanmaz montajlar için kullanılır.
Geri Yaylanmayı Dikkatle Kontrol Edin
Paslanmaz çelik şekillendirildikten sonra genellikle geri yaylanır.
Perforasyon bu davranışı daha az tahmin edilebilir hale getirebilir.
Deneyimli imalatçılar genellikle numune doğrulamasından sonra aşırı bükülme açılarını ayarlayarak telafi ederler.
Fabrikasyon Yapılar: Basit Açılı Bükmelerin Ötesinde
Birçok fabrikasyon paslanmaz çelik delikli panel tek bir bükümden daha fazlasını gerektirir.
Yaygın derin işleme yapıları şunları içerir:
Çerçeveli Delikli Paneller
Kaynaklı bir destek çerçevesi, sağlamlığı ve kurulum dengesini artırır.
Bu yaygın olarak şunlar için kullanılır:
- Mimari cephe panelleri
- Ekipman muhafazaları
- Eleme sistemleri
Çerçeve ayrıca taşıma sırasında delikli kenarların korunmasına yardımcı olur.
Kutu Formlu Bileşenler
Delikli paslanmaz, kutu yapıları için imal edilebilir:
- Filtrasyon muhafazaları
- Havalandırma kapakları
- Makine koruması
Bu uygulamalar, boyutsal doğruluğu korumak için dikkatli büküm sıralaması gerektirir.
Güçlendirilmiş Kenar Tasarımları
Katlanmış dönüşler veya sertleştirilmiş kenarlar eklemek panel düzlüğünü artırabilir.
Bu genellikle görsel tutarlılığın önemli olduğu daha büyük panel boyutları için kullanışlıdır.
Alıcıların Üretim Öncesi Sağlaması Gerekenler
Bükme fizibilitesini doğru bir şekilde değerlendirmek için tedarikçilerin tipik olarak şunlara ihtiyacı vardır:
Komple Çizimler
Dahil et:
- Düz desen boyutları
- Bükülme yerleri
- Bükülme açıları
- Malzeme sınıfı
- Kalınlık
Perforasyon Detayları
Belirtiniz:
- Delik tipi
- Delik boyutu
- Saha
- Açık alan gereksinimi
- Marj bölgeleri
Görünüm Gereksinimleri
Panel montajdan sonra görülebiliyorsa, kabul edilebilir deformasyon toleransını netleştirin.
Bu, fabrikanın en uygun şekillendirme prosesini seçmesine yardımcı olur.
Erken Tasarım İncelemesi Üretim Sorunlarını Önler
Birçok bükme sorunu üretim başlamadan önce çözülebilir.
Pratik bir çizim incelemesi genellikle şunları tanımlar:
- Bükme çizgileri perforasyona çok yakın yerleştirilmiş
- Şekillendirilmiş kenarların yakınında aşırı açık alan
- Malzeme kalınlığı ile uyumsuz yarıçap gereksinimleri
- Yapısal güçlendirme ihtiyaçları
Alıcı ve üretici arasındaki erken tartışma genellikle zaman kazandırır ve revizyon maliyetlerini azaltır.
Fabrikasyon paslanmaz çelik delikli paneller için hassas bükme nadiren sadece abkant pres kuvvetiyle ilgilidir. Perforasyon tasarımı, malzeme davranışı ve şekillendirme stratejisinin dengelenmesine bağlıdır.
En güvenilir sonuçlar genellikle gerçek imalat deneyimine dayalı üretim planlamasından elde edilir.