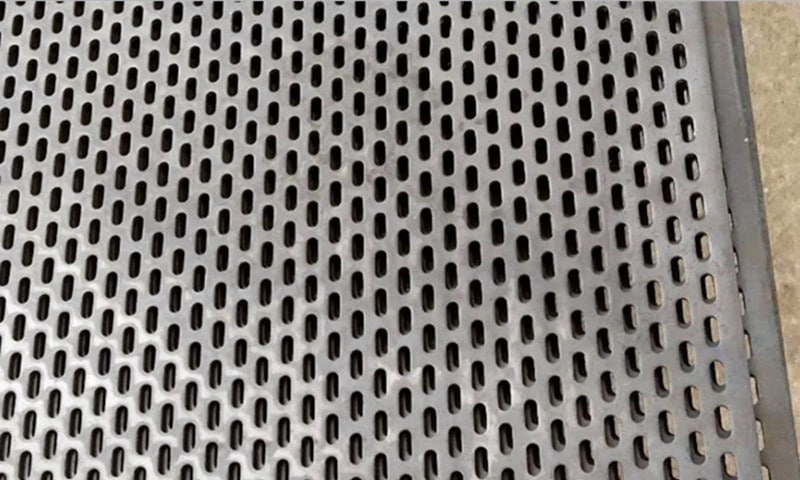
Как добиться точности изгибов в перфорированной нержавеющей стали
Перфорированная нержавеющая сталь обеспечивает прочность, коррозионную стойкость и привлекательный архитектурный вид. Но как только появляется перфорация, сгибание становится более сложным.
Многие покупатели сталкиваются с одной и той же проблемой во время разработки проекта: плоский лист выглядит правильно, но после сгибания отверстия вблизи линии сгиба деформируются, растягиваются или разрушаются. Это может повлиять как на внешний вид, так и на точность сборки.
При изготовлении перфорированных панелей из нержавеющей стали качество изгиба зависит от марки материала, расположения перфорации, соотношения открытых участков и настройки инструмента.
В этом руководстве описаны практические факторы, которые помогают добиться надежных результатов гибки в реальном производстве.


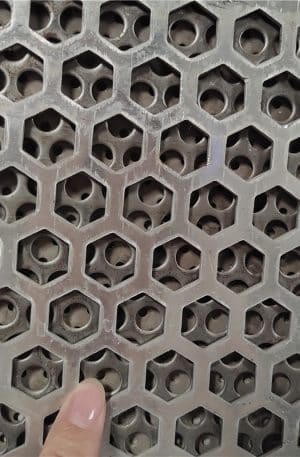


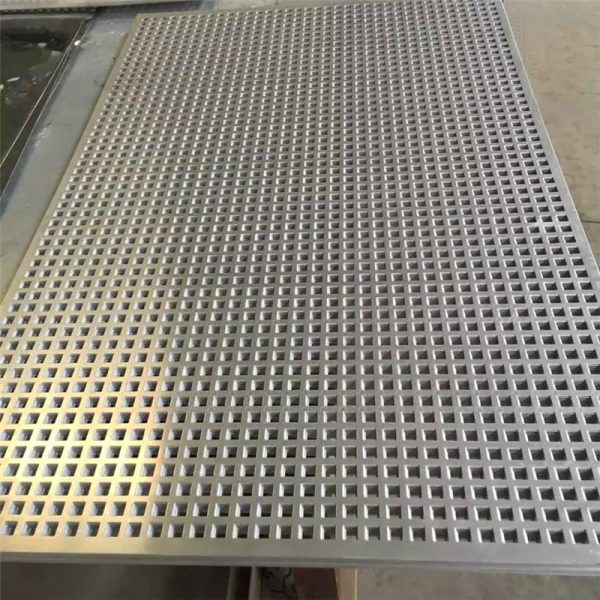


Перфорированные металлические листы из нержавеющей стали
Вам нужны перфорированные панели из нержавеющей стали с точными изгибами и чистыми отверстиями? Мы производим на заказ перфорированные компоненты из нержавеющей стали с контролируемыми процессами гибки, усиленной конструкцией кромок, сваркой рам и поддержкой изготовления на основе чертежей. Пришлите ваши файлы CAD или детали проекта для получения практических предложений по производству и рассмотрения RFQ.
Почему перфорированную нержавеющую сталь сложнее гнуть
В отличие от цельного металлического листа, перфорированный материал имеет пониженную структурную целостность.
Отверстия нарушают распределение усилий при изгибе. При приложении давления напряжение концентрируется вокруг перфорации, а не распределяется равномерно по всей зоне изгиба.
Это часто приводит к:
- Деформация отверстия вблизи линии изгиба
- Волнистость поверхности
- Неравномерные углы изгиба
- Микротрещины в высокозакаленных нержавеющих марках
- Уменьшение согласованности размеров
Эти проблемы становятся более заметными, когда рисунок перфорации имеет высокую открытая площадка.
Как положение отверстия влияет на качество изгиба
Держите отверстия подальше от линии изгиба
Одним из распространенных решений является оставление неперфорированного края в местах сгиба.
Эта сплошная область обеспечивает достаточную поддержку инструмента и снижает риск деформации.
При изготовлении многих изделий дизайнеры оставляют пустую полосу вдоль линии сгиба. Точная ширина зависит от:
- Толщина листа
- Диаметр отверстия
- Pitch
- Класс материала
- Необходимый угол изгиба
Такой подход особенно полезен для видимых архитектурных панелей, где внешний вид имеет большое значение.

Учитывайте ориентацию отверстий
Круглые отверстия как правило, распределяют нагрузку более равномерно.
Слоты и декоративные узоры могут создавать слабость направления.
Если прорези идут параллельно линии сгиба, деформация может увеличиться. Регулировка ориентации пазов часто улучшает стабильность формовки.
Это должно быть рассмотрено при оценке чертежей, прежде чем будет подготовлена оснастка.
Как твердость нержавеющей стали влияет на радиус изгиба
Нержавеющая сталь имеет большую пружинистость по сравнению с низкоуглеродистой сталью.
Разные сорта ведут себя по-разному при изгибе.
Аустенитная нержавеющая сталь
Для изготовления перфорированных изделий обычно используются такие марки, как 304 и 316.
Они обладают хорошей коррозионной стойкостью, но, как правило, требуют тщательной компенсации изгиба из-за закалки.
Во многих случаях большие радиусы внутренних изгибов помогают снизить поверхностное напряжение.
Упрочнение или рабочая закалка материала
Если лист уже подвергался значительной обработке, гибкость при формовании может снизиться.
Для этого может потребоваться:
- Больший радиус изгиба
- Более низкая скорость формования
- Многоступенчатая гибка
- Настройка инструмента
Окончательная настройка зависит от фактического состояния материала и требований чертежа.
Как открытая площадь изменяет давление при изгибе
Открытая площадь напрямую влияет на жесткость конструкции.
Панель с большей открытой площадью имеет меньше материала, сопротивляющегося деформации.
Это меняет способ приложения изгибающей силы.
Нижняя открытая площадка
Панели с меньшей плотностью перфорации обычно ведут себя ближе к цельному листу.
Изгиб обычно более стабилен и предсказуем.
Большая открытая территория
Панели с большой открытой площадью более гибкие.
Они часто требуют:
- Снижение давления в листогибочном прессе
- Более широкая поддержка инструментальной оснастки
- Более медленная последовательность формования
- Дополнительные формовочные испытания
Параметры оснастки обычно требуют настройки на основе испытаний образцов.
Техника точной гибки
Используйте большие отверстия в V-образных штампах
Большее отверстие штампа может уменьшить локальную концентрацию напряжений.
Это позволяет свести к минимуму разрушение отверстия в зоне изгиба.
Идеальный выбор штампа зависит от толщины листа и рисунка перфорации.
Применяйте ступенчатый изгиб при необходимости
При более жесткой геометрии ступенчатый изгиб может улучшить управление.
Вместо однократного агрессивного изгиба постепенная формовка распределяет нагрузку более равномерно.
Часто используется для декоративных нержавеющих сборок.
Тщательно контролируйте пружину
Нержавеющая сталь часто пружинит после формовки.
Перфорация может сделать это поведение менее предсказуемым.
Опытные производители обычно компенсируют это, регулируя углы перегиба после проверки образца.
Изготовленные конструкции: За пределами простых угловых изгибов
Многие перфорированные панели из нержавеющей стали требуют не только одного изгиба.
К числу распространенных структур глубокой переработки относятся:
Перфорированные панели с рамкой
Сварная несущая рама повышает жесткость и устойчивость установки.
Широко используется для:
- Архитектурные фасадные панели
- Корпуса для оборудования
- Системы сортировки
Рамка также помогает защитить перфорированные края во время работы.
Компоненты коробчатой формы
Перфорированная нержавейка может быть изготовлена в виде коробчатых конструкций:
- Корпуса для фильтрации
- Вентиляционные крышки
- Охрана машин
В таких случаях требуется тщательная последовательность изгибов для соблюдения точности размеров.
Усиленные кромки
Добавление фальцевых возвратов или ребер жесткости может улучшить плоскостность панели.
Это часто бывает полезно при больших размерах панелей, когда важна визуальная согласованность.
Что покупатели должны предоставить до начала производства
Для точной оценки целесообразности гибки поставщикам обычно требуется:
Полные чертежи
Включая:
- Размеры плоской детали
- Места расположения изгибов
- Углы изгиба
- Класс материала
- Толщина
Детали перфорации
Укажите:
- Тип отверстия
- Размер отверстия
- Pitch
- Требование к открытой площади
- Маргинальные зоны
Требования к внешнему виду
Если после установки панель видна, уточните допустимую деформацию.
Это помогает заводу выбрать наиболее подходящий процесс формовки.
Ранняя проверка конструкции предотвращает проблемы с производством
Многие проблемы, связанные с изгибом, можно решить еще до начала производства.
Практическое рассмотрение рисунка часто позволяет выявить:
- Линии сгиба расположены слишком близко к перфорации
- Чрезмерная открытая область у сформированных краев
- Требования к радиусу несовместимы с толщиной материала
- Необходимость усиления конструкции
Заблаговременное обсуждение между покупателем и производителем обычно экономит время и сокращает расходы на доработку.
При изготовлении перфорированных панелей из нержавеющей стали точность гибки редко зависит только от усилия листогибочного пресса. Она зависит от баланса между дизайном перфорации, поведением материала и стратегией формовки.
Самые надежные результаты обычно получаются при планировании производства, основанном на реальном опыте изготовления.