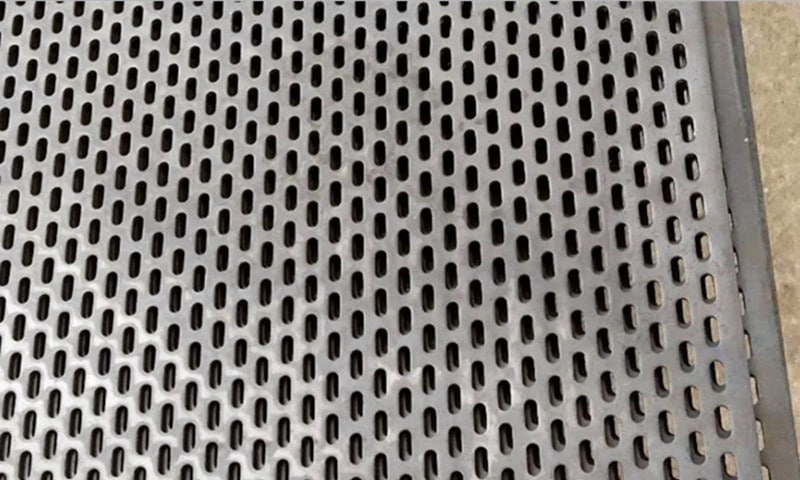
كيفية تحقيق الانحناءات الدقيقة في الفولاذ المقاوم للصدأ المثقب
الفولاذ المقاوم للصدأ المثقوب يوفر القوة ومقاومة التآكل والمظهر المعماري النظيف. ولكن بمجرد إدخال التثقيب، يصبح الانحناء أكثر تعقيداً.
يواجه العديد من المشترين نفس المشكلة أثناء تطوير المشروع: تبدو الصفيحة المسطحة صحيحة، ولكن بعد الثني، تتشوه الثقوب القريبة من خط الانحناء أو تتمدد أو تنهار. يمكن أن يؤثر ذلك على كل من المظهر ودقة التجميع.
بالنسبة للألواح المثقوبة المصنوعة من الفولاذ المقاوم للصدأ المصنوعة من الفولاذ المقاوم للصدأ، تعتمد جودة الانحناء على درجة المواد، وتخطيط التثقيب، ونسبة المساحة المفتوحة، وإعداد الأدوات.
يشرح هذا الدليل العوامل العملية التي تساعد على تحقيق نتائج ثني موثوقة في الإنتاج الحقيقي.


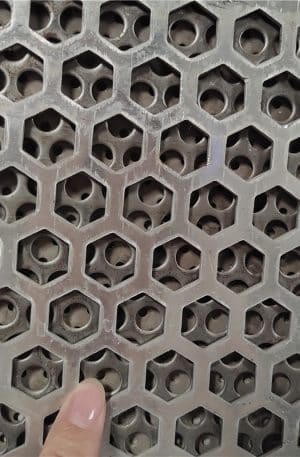




صفائح معدنية مثقبة من الفولاذ المقاوم للصدأ
هل تحتاج إلى ألواح مثقّبة مصنوعة من الفولاذ المقاوم للصدأ مع انحناءات دقيقة وأنماط ثقوب نظيفة؟ نقوم بتصنيع مكونات مخصصة مثقبة من الفولاذ المقاوم للصدأ مع عمليات ثني محكومة وتصميم حواف مقوّى ولحام الإطار ودعم التصنيع القائم على الرسم. أرسِل ملفات CAD أو تفاصيل مشروعك للحصول على اقتراحات عملية للإنتاج ومراجعة طلب عرض الأسعار.
لماذا يصعب ثني الفولاذ المقاوم للصدأ المثقوب أكثر صعوبة في الثني
على عكس الصفائح المعدنية الصلبة، فإن المواد المثقوبة تقلل من الاستمرارية الهيكلية.
تقطع الثقوب توزيع القوة أثناء الانحناء. عندما يتم تطبيق الضغط، يتركز الضغط حول نمط الثقب بدلاً من الانتشار بالتساوي عبر منطقة الانحناء.
وغالبًا ما يؤدي ذلك إلى:
- تشوه الثقب بالقرب من خط الانحناء
- تموج السطح
- زوايا انحناء غير متساوية
- التشقق الدقيق في درجات الفولاذ المقاوم للصدأ عالية الصلابة
- اتساق الأبعاد المنخفضة
تصبح هذه المشاكل أكثر وضوحًا عندما يكون نمط التثقيب مرتفعًا منطقة مفتوحة.
كيف يؤثر موضع الثقب على جودة الانحناء
إبقاء الثقوب بعيدة عن خط الانحناء
أحد الحلول الشائعة هو ترك هامش غير مثقوب حيث سيحدث الانحناء.
هذه المنطقة الصلبة تمنح الأدوات دعماً مادياً كافياً وتقلل من مخاطر التشوه.
في العديد من حالات التصنيع، يترك المصممون شريطًا فارغًا على طول خط الانحناء. يعتمد العرض الدقيق على:
- سُمك الورقة
- قطر الفتحة
- الملعب
- درجة المواد
- زاوية الانحناء المطلوبة
هذه الطريقة مفيدة بشكل خاص للوحات المعمارية المرئية حيث يكون المظهر مهمًا.

النظر في اتجاه الفتحة
ثقوب دائرية توزع الضغط بشكل عام بشكل أكثر توازناً.
الفتحات والأنماط الزخرفية قد تخلق ضعفًا اتجاهيًا.
إذا كانت الفتحات موازية لخط الانحناء، فقد يزداد التشوه. غالبًا ما يحسّن تعديل اتجاه الفتحة من ثبات التشكيل.
يجب مراجعة ذلك أثناء تقييم الرسم، قبل إعداد الأدوات.
كيفية تأثير صلابة الفولاذ المقاوم للصدأ على نصف قطر الانحناء
يتميز الفولاذ المقاوم للصدأ بارتداد أعلى مقارنةً بالفولاذ الطري.
تتصرف الدرجات المختلفة بشكل مختلف أثناء الثني.
الفولاذ المقاوم للصدأ الأوستنيتي
تُستخدم الدرجات مثل 304 و316 بشكل شائع في التصنيع المثقب.
وهي توفر مقاومة جيدة للتآكل ولكنها تتطلب عادةً تعويضاً دقيقاً للانحناءات بسبب تصلب العمل.
في العديد من الحالات، يساعد نصف قطر الانحناء الداخلي الأكبر على تقليل الإجهاد السطحي.
مواد أكثر صلابة أو أكثر صلابة للعمل
إذا كانت الصفيحة قد خضعت بالفعل لمعالجة كبيرة، فقد تقل مرونة التشكيل.
قد يتطلب ذلك:
- نصف قطر انحناء أكبر
- سرعة تشكيل أقل
- ثني متعدد الخطوات
- تعديل الأدوات
يعتمد الإعداد النهائي على حالة المادة الفعلية ومتطلبات الرسم.
كيف تغير المساحة المفتوحة ضغط الانحناء
المساحة المفتوحة لها تأثير مباشر على الصلابة الهيكلية.
تحتوي اللوحة ذات المساحة المفتوحة الأعلى على مادة أقل مقاومة للتشوه.
وهذا يغير كيفية تطبيق قوة الانحناء.
المنطقة السفلية المفتوحة
تتصرف الألواح ذات كثافة التثقيب المنخفضة بشكل عام بشكل أقرب إلى الألواح الصلبة.
عادةً ما يكون الانحناء أكثر استقراراً ويمكن التنبؤ به.
منطقة مفتوحة أعلى
الألواح ذات المساحة المفتوحة العالية أكثر مرونة.
غالبًا ما تتطلب:
- انخفاض ضغط مكابح الضغط المنخفض
- دعم أوسع للأدوات
- تسلسل التشكيل البطيء
- تجارب التشكيل الإضافية
تحتاج معلمات الأدوات عادةً إلى التعديل بناءً على اختبار العينة.
تقنيات الانحناء الدقيق
استخدام فتحات القوالب على شكل حرف V أكبر
يمكن أن تقلل فتحة القالب الأكبر من تركيز الضغط الموضعي.
يساعد ذلك على تقليل انهيار الثقب بالقرب من منطقة الانحناء.
يعتمد اختيار القالب المثالي على سُمك الصفيحة ونمط التثقيب.
تطبيق خطوة الانحناء عند الحاجة
بالنسبة للهندسة الأكثر إحكاماً، قد يؤدي الانحناء المتدرج إلى تحسين التحكم.
بدلاً من تطبيق انحناءة واحدة قوية، يعمل التشكيل التدريجي على توزيع الضغط بشكل متساوٍ.
وغالباً ما يُستخدم ذلك في التجميعات الزخرفية غير القابل للصدأ.
تحكم في الارتداد الربيعي بعناية
وغالبًا ما يعود الفولاذ المقاوم للصدأ إلى الوراء بعد التشكيل.
يمكن أن يجعل الانثقاب هذا السلوك أقل قابلية للتنبؤ.
عادةً ما يعوض الصانعون المتمرسون عن طريق تعديل زوايا الانحناء الزائد بعد التحقق من صحة العينة.
الهياكل المصنعة: ما وراء الانحناءات ذات الزوايا البسيطة
تتطلب العديد من الألواح المثقوبة المصنوعة من الفولاذ المقاوم للصدأ المصنوعة أكثر من ثني واحد.
تشمل هياكل المعالجة العميقة الشائعة ما يلي:
ألواح مثقوبة بإطار
يعمل إطار الدعم الملحوم على تحسين الصلابة وثبات التركيب.
يُستخدم على نطاق واسع في:
- ألواح الواجهة المعمارية
- حاويات المعدات
- أنظمة الفحص
يساعد الإطار أيضاً في حماية الحواف المثقوبة أثناء المناولة.
مكونات النموذج الصندوق-المربع
يمكن تصنيع الفولاذ المقاوم للصدأ المثقّب في هياكل صندوقية من أجل:
- علب الترشيح
- أغطية التهوية
- حراسة الماكينة
تتطلب هذه التطبيقات تسلسل ثني دقيق للحفاظ على دقة الأبعاد.
تصاميم الحواف المقواة
يمكن أن تؤدي إضافة المرتجعات المطوية أو الحواف المقواة إلى تحسين تسطيح اللوحة.
وغالباً ما يكون ذلك مفيداً لأحجام اللوحات الأكبر حجماً حيث يكون الاتساق البصري مهماً.
ما يجب على المشترين توفيره قبل الإنتاج
لتقييم جدوى الانحناء بدقة، يحتاج الموردون عادةً إلى ما يلي:
رسومات كاملة
تشمل:
- أبعاد النمط المسطح
- مواقع الانحناء
- زوايا الانحناء
- درجة المواد
- السُمك
تفاصيل التثقيب
حدد:
- نوع الفتحة
- حجم الفتحة
- الملعب
- متطلبات المساحة المفتوحة
- مناطق الهامش
متطلبات المظهر
إذا كانت اللوحة مرئية بعد التركيب، فقم بتوضيح مدى تحمل التشوه المقبول.
وهذا يساعد المصنع على اختيار عملية التشكيل الأنسب.
المراجعة المبكرة للتصميم تمنع مشاكل الإنتاج
يمكن حل العديد من مشكلات الانحناء قبل بدء التصنيع.
وغالباً ما تحدد مراجعة الرسم العملي:
- خطوط الانحناء الموضوعة قريبة جداً من الثقب
- منطقة مفتوحة بشكل مفرط بالقرب من الحواف المشكلة
- متطلبات نصف القطر غير متوافقة مع سُمك المادة
- احتياجات التعزيز الهيكلي
عادة ما توفر المناقشة المبكرة بين المشتري والشركة المصنعة الوقت وتقلل من تكاليف المراجعة.
بالنسبة للألواح المثقّبة المصنوعة من الفولاذ المقاوم للصدأ، نادرًا ما يتعلق الثني الدقيق بقوة مكابس الكبس فقط. فهي تعتمد على موازنة تصميم التثقيب وسلوك المواد واستراتيجية التشكيل.
وعادةً ما تأتي النتائج الأكثر موثوقية من تخطيط الإنتاج استنادًا إلى تجربة تصنيع حقيقية.