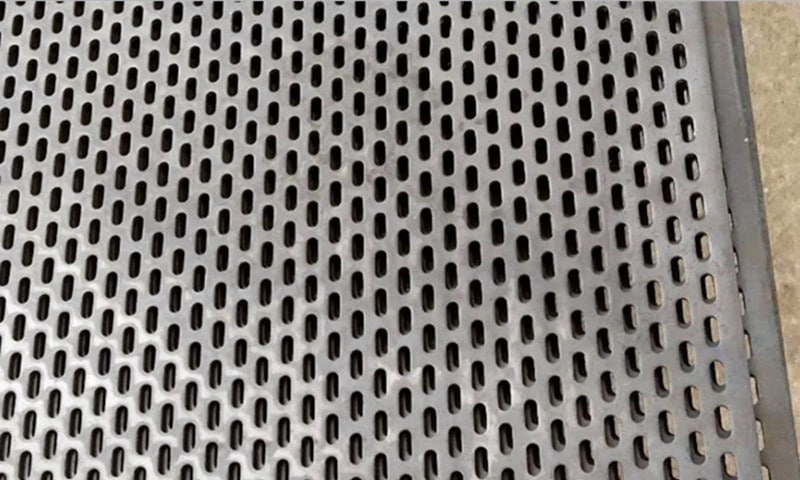
Cara Mencapai Tekukan Presisi pada Baja Tahan Karat Berlubang
Baja tahan karat berlubang menawarkan kekuatan, ketahanan terhadap korosi, dan tampilan arsitektur yang bersih. Namun, setelah perforasi diperkenalkan, pembengkokan menjadi lebih rumit.
Banyak pembeli menghadapi masalah yang sama selama pengembangan proyek: lembaran datar terlihat benar, tetapi setelah ditekuk, lubang di dekat garis tekukan terdistorsi, meregang, atau runtuh. Hal ini dapat memengaruhi penampilan dan akurasi perakitan.
Untuk panel berlubang baja tahan karat fabrikasi, kualitas tikungan tergantung pada tingkat material, tata letak perforasi, rasio area terbuka, dan pengaturan perkakas.
Panduan ini menjelaskan faktor-faktor praktis yang membantu mencapai hasil pembengkokan yang andal dalam produksi nyata.






Lembaran Logam Berlubang Baja Tahan Karat
Butuh panel berlubang stainless steel fabrikasi dengan lengkungan yang akurat dan pola lubang yang bersih? Kami memproduksi komponen baja tahan karat berlubang khusus dengan proses pembengkokan terkontrol, desain tepi yang diperkuat, pengelasan rangka, dan dukungan fabrikasi berbasis gambar. Kirimkan file CAD atau detail proyek Anda untuk mendapatkan saran produksi praktis dan tinjauan RFQ.
Mengapa Baja Tahan Karat Berlubang Lebih Sulit Ditekuk
Tidak seperti lembaran logam padat, material berlubang telah mengurangi kontinuitas struktural.
Lubang-lubang tersebut mengganggu distribusi gaya selama pembengkokan. Ketika tekanan diberikan, tekanan akan terkonsentrasi di sekitar pola perforasi dan bukannya menyebar secara merata di seluruh zona tekukan.
Hal ini sering menyebabkan:
- Deformasi lubang di dekat garis tikungan
- Gelombang permukaan
- Sudut tikungan yang tidak rata
- Retak mikro pada baja tahan karat yang sangat keras
- Konsistensi dimensi yang berkurang
Masalah ini menjadi lebih terlihat ketika pola perforasi memiliki tingkat yang tinggi area terbuka.
Bagaimana Posisi Lubang Mempengaruhi Kualitas Tikungan
Jauhkan Lubang dari Garis Tikungan
Salah satu solusi yang umum adalah meninggalkan margin yang tidak berlubang di mana pembengkokan akan terjadi.
Area yang kokoh ini memberikan dukungan material yang cukup pada perkakas dan mengurangi risiko deformasi.
Dalam banyak kasus fabrikasi, para perancang menyisakan strip kosong di sepanjang garis lekukan. Lebar yang tepat tergantung pada:
- Ketebalan lembaran
- Diameter lubang
- Pitch
- Kelas material
- Sudut tikungan yang diperlukan
Pendekatan ini khususnya berguna untuk panel arsitektur yang terlihat, di mana penampilan sangat penting.

Pertimbangkan Orientasi Lubang
Lubang bundar umumnya mendistribusikan stres secara lebih merata.
Slot dan pola dekoratif dapat menciptakan kelemahan arah.
Jika slot sejajar dengan garis lekukan, distorsi dapat meningkat. Menyesuaikan orientasi slot sering kali meningkatkan stabilitas pembentukan.
Hal ini harus ditinjau selama evaluasi gambar, sebelum perkakas disiapkan.
Bagaimana Kekerasan Baja Tahan Karat Mempengaruhi Radius Tekuk
Baja tahan karat memiliki daya pegas yang lebih tinggi dibandingkan dengan baja ringan.
Nilai yang berbeda berperilaku berbeda selama pembengkokan.
Baja Tahan Karat Austenitik
Grade seperti 304 dan 316 biasanya digunakan untuk fabrikasi berlubang.
Mereka menawarkan ketahanan korosi yang baik tetapi biasanya membutuhkan kompensasi tikungan yang hati-hati karena pengerasan kerja.
Dalam banyak kasus, jari-jari tikungan internal yang lebih besar membantu mengurangi tekanan permukaan.
Material yang Lebih Keras atau Mengeras
Jika lembaran sudah mengalami pemrosesan yang signifikan, fleksibilitas pembentukan dapat berkurang.
Hal ini mungkin memerlukan:
- Radius tikungan yang lebih besar
- Kecepatan pembentukan yang lebih rendah
- Pembengkokan multi-langkah
- Penyesuaian perkakas
Penyiapan akhir bergantung pada kondisi material aktual dan persyaratan gambar.
Bagaimana Area Terbuka Mengubah Tekanan Bending
Area terbuka memiliki efek langsung pada kekakuan struktural.
Panel dengan area terbuka yang lebih tinggi memiliki lebih sedikit material yang menahan deformasi.
Hal ini mengubah bagaimana gaya lentur harus diterapkan.
Area Terbuka Bawah
Panel dengan kerapatan perforasi yang lebih rendah umumnya berperilaku lebih mendekati lembaran padat.
Pembengkokan biasanya lebih stabil dan dapat diprediksi.
Area Terbuka yang Lebih Tinggi
Panel area terbuka yang tinggi lebih fleksibel.
Mereka sering membutuhkan:
- Mengurangi tekanan rem tekan
- Dukungan perkakas yang lebih luas
- Urutan pembentukan yang lebih lambat
- Uji coba pembentukan tambahan
Parameter perkakas biasanya memerlukan penyesuaian berdasarkan pengujian sampel.
Teknik untuk Pembengkokan Presisi
Gunakan Bukaan V-Die yang Lebih Besar
Bukaan cetakan yang lebih besar dapat mengurangi konsentrasi tegangan yang terlokalisasi.
Hal ini membantu meminimalkan keruntuhan lubang di dekat zona tikungan.
Pemilihan die yang ideal bergantung pada ketebalan lembaran dan pola perforasi.
Terapkan Langkah Membungkuk Saat Dibutuhkan
Untuk geometri yang lebih ketat, pembengkokan langkah dapat meningkatkan kontrol.
Alih-alih menerapkan satu tikungan agresif, pembentukan bertahap mendistribusikan tekanan secara lebih merata.
Ini sering digunakan untuk rakitan stainless dekoratif.
Kontrol Springback dengan Hati-hati
Baja tahan karat sering kali melengkung kembali setelah dibentuk.
Perforasi dapat membuat perilaku ini kurang dapat diprediksi.
Fabrikator yang berpengalaman biasanya mengimbangi dengan menyesuaikan sudut overbend setelah validasi sampel.
Struktur Fabrikasi: Lebih dari Sekadar Tikungan Sudut Sederhana
Banyak panel berlubang baja tahan karat fabrikasi yang membutuhkan lebih dari satu tikungan.
Struktur pemrosesan dalam yang umum meliputi:
Panel Berlubang Berbingkai
Rangka penyangga yang dilas meningkatkan kekakuan dan stabilitas pemasangan.
Ini banyak digunakan untuk:
- Panel fasad arsitektur
- Penutup peralatan
- Sistem penyaringan
Bingkai juga membantu melindungi tepi yang berlubang selama penanganan.
Komponen Bentuk Kotak
Stainless berlubang dapat dibuat menjadi struktur kotak untuk:
- Rumah filtrasi
- Penutup ventilasi
- Penjagaan mesin
Aplikasi ini memerlukan pengurutan tikungan yang cermat untuk mempertahankan akurasi dimensi.
Desain Tepi yang Diperkuat
Menambahkan lipatan balik atau tepi yang dikeraskan dapat meningkatkan kerataan panel.
Hal ini sering berguna untuk ukuran panel yang lebih besar, di mana konsistensi visual sangat penting.
Apa yang Harus Diberikan Pembeli Sebelum Produksi
Untuk mengevaluasi kelayakan pembengkokan secara akurat, pemasok biasanya membutuhkan:
Gambar Lengkap
Termasuk:
- Dimensi pola datar
- Lokasi tikungan
- Sudut tikungan
- Kelas material
- Ketebalan
Detail Perforasi
Tentukan:
- Jenis lubang
- Ukuran lubang
- Pitch
- Persyaratan area terbuka
- Zona margin
Persyaratan Penampilan
Jika panel terlihat setelah pemasangan, klarifikasi toleransi deformasi yang dapat diterima.
Hal ini membantu pabrik memilih proses pembentukan yang paling sesuai.
Tinjauan Desain Awal Mencegah Masalah Produksi
Banyak masalah pembengkokan yang dapat diselesaikan sebelum produksi dimulai.
Tinjauan gambar praktis sering mengidentifikasi:
- Garis tikungan yang ditempatkan terlalu dekat dengan perforasi
- Area terbuka yang berlebihan di dekat tepi yang terbentuk
- Persyaratan radius tidak sesuai dengan ketebalan material
- Kebutuhan penguatan struktural
Diskusi awal antara pembeli dan produsen biasanya menghemat waktu dan mengurangi biaya revisi.
Untuk panel berlubang baja tahan karat fabrikasi, pembengkokan presisi jarang sekali hanya tentang gaya rem tekan. Hal ini tergantung pada keseimbangan desain perforasi, perilaku material, dan strategi pembentukan.
Hasil yang paling dapat diandalkan biasanya berasal dari perencanaan produksi berdasarkan pengalaman fabrikasi yang nyata.