Comment réaliser des pliages de précision dans l'acier inoxydable perforé ?
Acier inoxydable perforé offre solidité, résistance à la corrosion et un aspect architectural propre. Mais une fois la perforation introduite, le pliage devient plus compliqué.
De nombreux acheteurs rencontrent le même problème lors de l'élaboration d'un projet : la tôle plate semble correcte, mais après le pliage, les trous situés près de la ligne de pliage se déforment, s'étirent ou s'effondrent. Cela peut affecter à la fois l'apparence et la précision de l'assemblage.
Pour les panneaux perforés en acier inoxydable, la qualité du pliage dépend de la qualité du matériau, de la disposition des perforations, du taux d'ouverture et de la configuration de l'outillage.
Ce guide explique les facteurs pratiques qui permettent d'obtenir des résultats de cintrage fiables en production réelle.


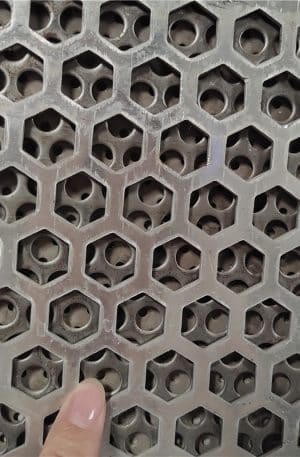




Tôles perforées en acier inoxydable
Vous avez besoin de panneaux perforés en acier inoxydable fabriqués avec des courbes précises et des motifs de trous nets ? Nous fabriquons des composants en acier inoxydable perforé sur mesure grâce à des processus de pliage contrôlés, à la conception de bords renforcés, au soudage de cadres et à une assistance à la fabrication basée sur des dessins. Envoyez-nous vos fichiers CAO ou les détails de votre projet pour obtenir des suggestions pratiques de production et un examen des appels d'offres.
Pourquoi l'acier inoxydable perforé est-il plus difficile à plier ?
Contrairement à la tôle pleine, le matériau perforé présente une continuité structurelle réduite.
Les trous interrompent la distribution de la force pendant le pliage. Lorsque la pression est appliquée, la contrainte se concentre autour du motif de perforation au lieu de se répartir uniformément dans la zone de pliage.
Cela conduit souvent à :
- Déformation du trou près de la ligne de pliage
- Ondulation de la surface
- Angles de courbure irréguliers
- Microfissuration dans les grades d'acier inoxydable hautement trempés
- Cohérence dimensionnelle réduite
Ces problèmes sont d'autant plus évidents que le motif de perforation est élevé. zone ouverte.
Comment la position du trou affecte la qualité du pliage
Éloigner les trous de la ligne de pliage
Une solution courante consiste à laisser une marge non perforée à l'endroit où le pliage se produira.
Cette zone solide donne à l'outillage un support matériel suffisant et réduit le risque de déformation.
Dans de nombreux cas de fabrication, les concepteurs laissent une bande vide le long de la ligne de pliage. La largeur exacte dépend de :
- Epaisseur de la tôle
- Diamètre du trou
- Pitch
- Qualité des matériaux
- Angle de courbure requis
Cette approche est particulièrement utile pour les panneaux architecturaux visibles dont l'aspect est important.

Tenir compte de l'orientation des trous
Trous ronds répartissent généralement le stress de manière plus uniforme.
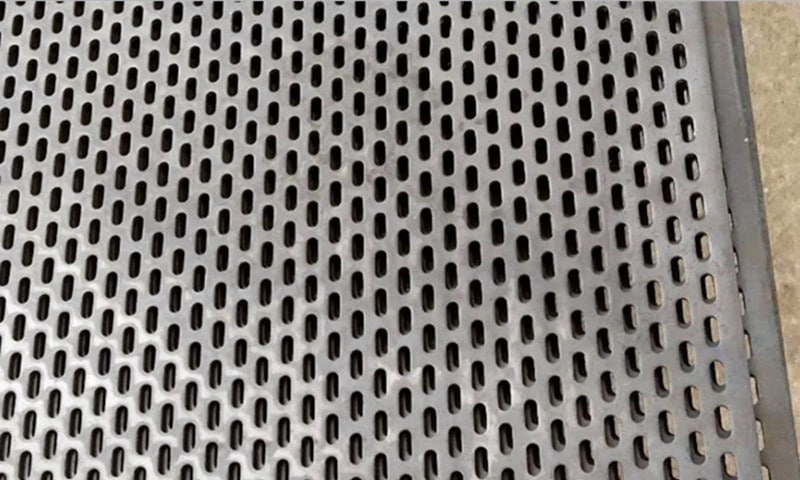
Machines à sous et les motifs décoratifs peuvent créer une faiblesse directionnelle.
Si les fentes sont parallèles à la ligne de pliage, la distorsion peut augmenter. L'ajustement de l'orientation des fentes améliore souvent la stabilité du formage.
Ce point doit être examiné lors de l'évaluation des dessins, avant la préparation de l'outillage.
Influence de la dureté de l'acier inoxydable sur le rayon de courbure
L'acier inoxydable présente un retour élastique plus important que l'acier doux.
Les différentes qualités se comportent différemment lors du pliage.
Acier inoxydable austénitique
Les qualités 304 et 316 sont couramment utilisées pour la fabrication de produits perforés.
Ils offrent une bonne résistance à la corrosion mais nécessitent généralement une compensation soigneuse de la courbure en raison de l'écrouissage.
Dans de nombreux cas, des rayons de courbure internes plus importants permettent de réduire les contraintes de surface.
Matériau plus dur ou trempé
Si la feuille a déjà subi un traitement important, la flexibilité du formage peut être réduite.
Cela peut nécessiter :
- Rayon de courbure plus important
- Vitesse de formage inférieure
- Pliage en plusieurs étapes
- Ajustement de l'outillage
La configuration finale dépend de l'état réel du matériau et des exigences du dessin.
Comment la surface ouverte modifie la pression de flexion
La surface ouverte a un effet direct sur la rigidité de la structure.
Un panneau avec une surface ouverte plus importante a moins de matériau résistant à la déformation.
Cela modifie la manière dont la force de flexion doit être appliquée.
Zone ouverte inférieure
Les panneaux ayant une densité de perforation plus faible se comportent généralement de manière plus proche d'une feuille solide.
La flexion est généralement plus stable et plus prévisible.
Zone ouverte supérieure
Les panneaux à grande surface ouverte sont plus flexibles.
Ils exigent souvent :
- Réduction de la pression de la presse plieuse
- Support d'outils plus large
- Séquence de formage plus lente
- Essais de formage supplémentaires
Les paramètres de l'outillage doivent généralement être ajustés sur la base d'essais d'échantillons.
Techniques de cintrage de précision
Utiliser des ouvertures plus grandes pour les matrices en V
Une plus grande ouverture de la matrice peut réduire la concentration de contraintes localisées.
Cela permet de minimiser l'effondrement du trou près de la zone de pliage.
Le choix idéal de la matrice dépend de l'épaisseur de la feuille et du motif de la perforation.
Appliquer la flexion des marches en cas de besoin
Pour les géométries plus serrées, le pliage par paliers peut améliorer le contrôle.
Au lieu d'appliquer une seule courbure agressive, le formage progressif répartit les contraintes de manière plus uniforme.
Il est souvent utilisé pour les assemblages décoratifs en acier inoxydable.
Contrôler soigneusement le retour élastique
L'acier inoxydable se ressoude souvent après le formage.
La perforation peut rendre ce comportement moins prévisible.
Les fabricants expérimentés compensent généralement en ajustant les angles de dépassement après la validation de l'échantillon.
Structures fabriquées : Au-delà des simples coudes d'angle
De nombreux panneaux perforés en acier inoxydable nécessitent plus qu'un simple pliage.
Les structures de traitement en profondeur les plus courantes sont les suivantes
Panneaux perforés encadrés
Un cadre de support soudé améliore la rigidité et la stabilité de l'installation.
Il est largement utilisé pour :
- Panneaux de façade architecturale
- Boîtiers d'équipement
- Systèmes de criblage
Le cadre permet également de protéger les bords perforés lors de la manipulation.
Composants en forme de boîte
L'inox perforé peut être transformé en structures en caisson pour.. :
- Boîtiers de filtration
- Couvercles de ventilation
- Protection des machines
Ces applications nécessitent une séquence de pliage minutieuse afin de maintenir la précision des dimensions.
Conception de bords renforcés
L'ajout de retours pliés ou de bords renforcés peut améliorer la planéité du panneau.
Cela est souvent utile pour les panneaux de grande taille où la cohérence visuelle est importante.
Ce que les acheteurs doivent fournir avant la production
Pour évaluer avec précision la faisabilité du pliage, les fournisseurs ont généralement besoin des éléments suivants
Dessins complets
Inclure :
- Dimensions du motif plat
- Sites de Bend
- Angles de courbure
- Qualité des matériaux
- Épaisseur
Détails de la perforation
Précisez :
- Type de trou
- Taille du trou
- Pitch
- Exigence en matière d'espace ouvert
- Zones marginales
Exigences en matière d'apparence
Si le panneau est visible après l'installation, préciser la tolérance de déformation acceptable.
Cela permet à l'usine de sélectionner le processus de formage le plus approprié.
L'examen précoce de la conception permet d'éviter les problèmes de production
De nombreux problèmes de pliage peuvent être résolus avant le début de la fabrication.
Un examen pratique des dessins permet souvent d'identifier
- Lignes de pliage placées trop près de la perforation
- Zone ouverte excessive près des bords formés
- Exigences de rayon incompatibles avec l'épaisseur du matériau
- Besoins en matière de renforcement structurel
Une discussion précoce entre l'acheteur et le fabricant permet généralement de gagner du temps et de réduire les coûts de révision.
Pour les panneaux perforés en acier inoxydable, la précision du pliage dépend rarement de la force de la presse plieuse. Elle dépend de l'équilibre entre la conception de la perforation, le comportement du matériau et la stratégie de formage.
Les résultats les plus fiables proviennent généralement d'une planification de la production basée sur une expérience de fabrication réelle.