Cómo conseguir curvas de precisión en acero inoxidable perforado
Acero inoxidable perforado ofrece solidez, resistencia a la corrosión y un aspecto arquitectónico limpio. Pero una vez introducida la perforación, el curvado se complica.
Muchos compradores se encuentran con el mismo problema durante el desarrollo de un proyecto: la chapa plana parece correcta, pero después de doblarla, los agujeros cercanos a la línea de doblado se distorsionan, estiran o colapsan. Esto puede afectar tanto a la apariencia como a la precisión del montaje.
En el caso de los paneles perforados de acero inoxidable fabricados, la calidad del plegado depende de la calidad del material, la disposición de las perforaciones, la proporción de área abierta y la configuración del utillaje.
Esta guía explica los factores prácticos que ayudan a conseguir resultados fiables de plegado en la producción real.


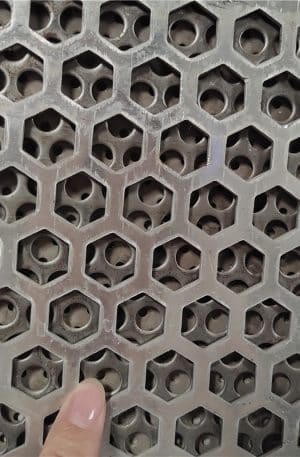




Chapas perforadas de acero inoxidable
¿Necesita paneles perforados de acero inoxidable fabricados con curvaturas precisas y patrones de orificios limpios? Fabricamos componentes personalizados de acero inoxidable perforado con procesos de plegado controlados, diseño de bordes reforzado, soldadura de bastidores y asistencia para la fabricación basada en planos. Envíenos sus archivos CAD o los detalles de su proyecto para obtener sugerencias prácticas de producción y revisión de RFQ.
Por qué el acero inoxidable perforado es más difícil de doblar
A diferencia de la chapa maciza, el material perforado tiene una continuidad estructural reducida.
Los orificios interrumpen la distribución de la fuerza durante el doblado. Cuando se aplica presión, la tensión se concentra alrededor del patrón de perforación en lugar de extenderse uniformemente por la zona de flexión.
Esto a menudo conduce a:
- Deformación del agujero cerca de la línea de pliegue
- Ondulación de la superficie
- Ángulos de curvatura desiguales
- Microfisuración en grados inoxidables altamente endurecidos
- Coherencia dimensional reducida
Estos problemas se hacen más evidentes cuando el patrón de perforación tiene un alto zona abierta.
Cómo afecta la posición del orificio a la calidad de la flexión
Mantenga los orificios alejados de la línea de pliegue
Una solución habitual es dejar un margen sin perforar donde se producirá la flexión.
Esta zona sólida proporciona al utillaje suficiente soporte de material y reduce el riesgo de deformación.
En muchos casos de fabricación, los diseñadores dejan una franja en blanco a lo largo de la línea de doblado. La anchura exacta depende de:
- Grosor de la chapa
- Diámetro del orificio
- Pitch
- Calidad del material
- Ángulo de curvatura requerido
Este enfoque es especialmente útil para paneles arquitectónicos visibles en los que la apariencia importa.

Considere la orientación del orificio
Agujeros redondos generalmente distribuyen la tensión de forma más uniforme.
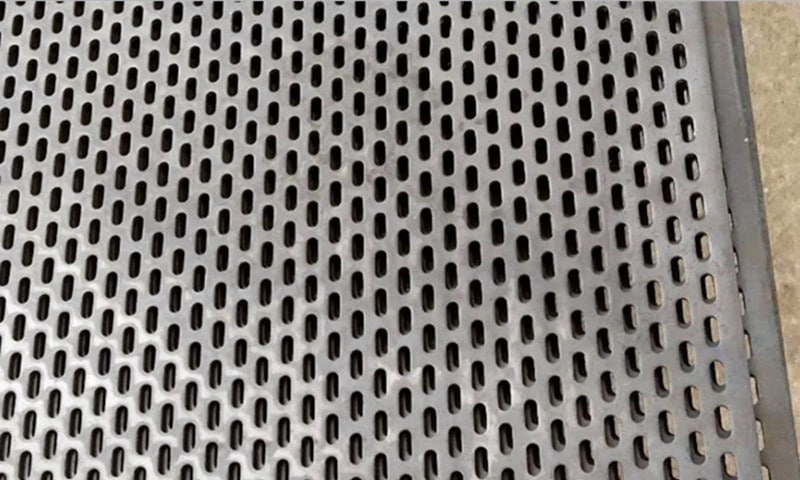
Tragamonedas y patrones decorativos pueden crear debilidad direccional.
Si las ranuras van paralelas a la línea de doblado, puede aumentar la distorsión. Ajustar la orientación de las ranuras suele mejorar la estabilidad del conformado.
Esto debe revisarse durante la evaluación de los dibujos, antes de preparar el utillaje.
Cómo influye la dureza del acero inoxidable en el radio de curvatura
El acero inoxidable tiene un springback más elevado que el acero dulce.
Las distintas calidades se comportan de forma diferente durante la flexión.
Acero inoxidable austenítico
Grados como 304 y 316 se utilizan habitualmente para la fabricación perforada.
Ofrecen una buena resistencia a la corrosión, pero suelen requerir una cuidadosa compensación de la curvatura debido al endurecimiento por deformación.
En muchos casos, los radios de curvatura internos mayores ayudan a reducir la tensión superficial.
Material más duro o endurecido por el trabajo
Si la chapa ya ha sufrido una transformación importante, la flexibilidad de conformado puede verse reducida.
Esto puede requerir:
- Mayor radio de curvatura
- Menor velocidad de conformado
- Curvado en varios pasos
- Ajuste de herramientas
La configuración final depende del estado real del material y de los requisitos del dibujo.
Cómo cambia el área abierta la presión de flexión
El área abierta tiene un efecto directo en la rigidez estructural.
Un panel con mayor área abierta tiene menos material resistente a la deformación.
Esto cambia la forma en que debe aplicarse la fuerza de flexión.
Zona abierta inferior
Los paneles con menor densidad de perforación suelen comportarse más cerca de la chapa maciza.
La flexión suele ser más estable y predecible.
Mayor superficie abierta
Los paneles de gran superficie abierta son más flexibles.
A menudo lo requieren:
- Reducción de la presión de la prensa plegadora
- Mayor soporte de herramientas
- Secuencia de formación más lenta
- Ensayos de conformación adicionales
Los parámetros de utillaje suelen requerir ajustes basados en pruebas de muestras.
Técnicas de plegado de precisión
Utilice aberturas de troquel en V más grandes
Una mayor apertura de la matriz puede reducir la concentración de tensiones localizadas.
Esto ayuda a minimizar el colapso del agujero cerca de la zona de doblado.
La selección de la matriz ideal depende del grosor de la chapa y del patrón de perforación.
Aplique la flexión escalonada cuando sea necesario
Para una geometría más ajustada, la flexión escalonada puede mejorar el control.
En lugar de aplicar una sola curva agresiva, el conformado gradual distribuye la tensión de forma más uniforme.
Suele utilizarse para montajes decorativos de acero inoxidable.
Controle cuidadosamente el springback
El acero inoxidable suele reblandecerse tras el conformado.
La perforación puede hacer que este comportamiento sea menos predecible.
Los fabricantes experimentados suelen compensar ajustando los ángulos de sobredoblado tras la validación de la muestra.
Estructuras fabricadas: Más allá de las simples curvas angulares
Muchos paneles perforados de acero inoxidable fabricados requieren más de una sola curva.
Las estructuras de procesamiento en profundidad más comunes son:
Paneles perforados enmarcados
Un bastidor de soporte soldado mejora la rigidez y la estabilidad de la instalación.
Se utiliza mucho para:
- Paneles para fachadas arquitectónicas
- Armarios para equipos
- Sistemas de cribado
El marco también ayuda a proteger los bordes perforados durante la manipulación.
Componentes en forma de caja
El acero inoxidable perforado puede fabricarse en estructuras de caja para:
- Carcasas de filtración
- Tapas de ventilación
- Protección de máquinas
Estas aplicaciones requieren una cuidadosa secuencia de doblado para mantener la precisión dimensional.
Diseños de bordes reforzados
La adición de retornos plegados o bordes reforzados puede mejorar la planitud del panel.
Esto suele ser útil para paneles de gran tamaño en los que la coherencia visual es importante.
Qué deben proporcionar los compradores antes de la producción
Para evaluar con precisión la viabilidad de la flexión, los proveedores suelen necesitar:
Planos completos
Incluir:
- Dimensiones del patrón plano
- Lugares de interés
- Ángulos de curvatura
- Calidad del material
- Espesor
Detalles de la perforación
Especifique:
- Tipo de orificio
- Tamaño del orificio
- Pitch
- Requisitos de superficie abierta
- Zonas de margen
Requisitos de apariencia
Si el panel es visible después de la instalación, aclarar la tolerancia de deformación aceptable.
Esto ayuda a la fábrica a seleccionar el proceso de conformado más adecuado.
Una revisión temprana del diseño evita problemas de producción
Muchos problemas de plegado pueden resolverse antes de empezar la fabricación.
Una revisión práctica del dibujo suele identificar:
- Líneas de pliegue colocadas demasiado cerca de la perforación
- Área excesivamente abierta cerca de los bordes formados
- Requisitos de radio incompatibles con el grosor del material
- Necesidades de refuerzo estructural
Un debate temprano entre el comprador y el fabricante suele ahorrar tiempo y reducir los costes de revisión.
En el caso de los paneles perforados de acero inoxidable, la precisión del plegado rara vez depende sólo de la fuerza de la prensa plegadora. Depende de equilibrar el diseño de la perforación, el comportamiento del material y la estrategia de conformado.
Los resultados más fiables suelen proceder de la planificación de la producción basada en la experiencia real de fabricación.