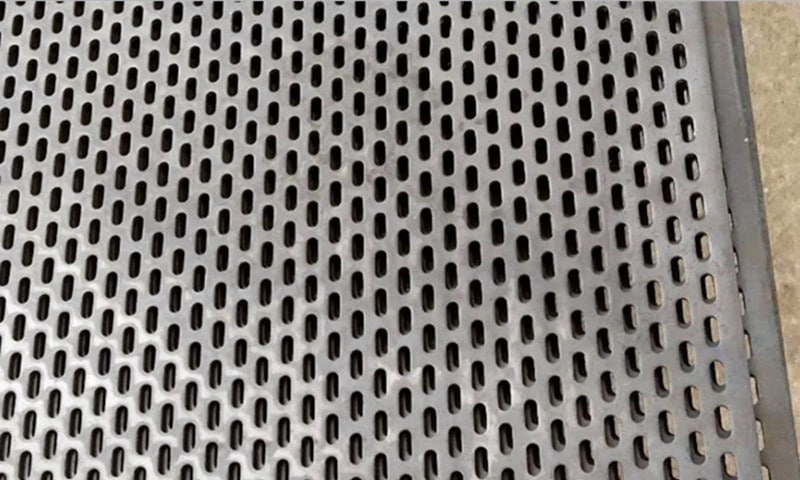
Jak uzyskać precyzyjne zagięcia w perforowanej stali nierdzewnej?
Perforowana stal nierdzewna oferuje wytrzymałość, odporność na korozję i czysty wygląd architektoniczny. Jednak po wprowadzeniu perforacji, gięcie staje się bardziej skomplikowane.
Wielu nabywców napotyka ten sam problem podczas opracowywania projektu: płaski arkusz wygląda prawidłowo, ale po zgięciu otwory w pobliżu linii zgięcia zniekształcają się, rozciągają lub zapadają. Może to wpływać zarówno na wygląd, jak i dokładność montażu.
W przypadku paneli perforowanych ze stali nierdzewnej jakość gięcia zależy od gatunku materiału, układu perforacji, współczynnika otwartej powierzchni i konfiguracji narzędzi.
Niniejszy przewodnik wyjaśnia praktyczne czynniki, które pomagają osiągnąć wiarygodne wyniki gięcia w rzeczywistej produkcji.


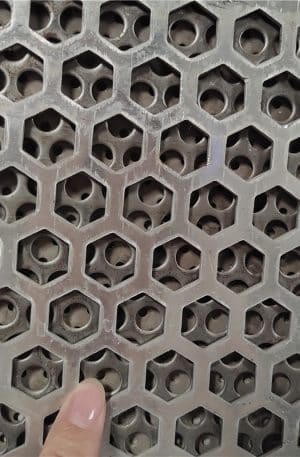




Blachy perforowane ze stali nierdzewnej
Potrzebujesz perforowanych paneli ze stali nierdzewnej z dokładnymi zagięciami i czystymi wzorami otworów? Produkujemy niestandardowe perforowane elementy ze stali nierdzewnej z kontrolowanymi procesami gięcia, wzmocnioną konstrukcją krawędzi, spawaniem ram i wsparciem produkcji opartym na rysunkach. Prześlij pliki CAD lub szczegóły projektu, aby uzyskać praktyczne sugestie dotyczące produkcji i przegląd RFQ.
Dlaczego perforowana stal nierdzewna jest trudniejsza do gięcia?
W przeciwieństwie do litej blachy, perforowany materiał ma zmniejszoną ciągłość strukturalną.
Otwory zakłócają rozkład sił podczas zginania. Po przyłożeniu nacisku naprężenia koncentrują się wokół wzoru perforacji, zamiast rozprzestrzeniać się równomiernie w strefie gięcia.
To często prowadzi do:
- Odkształcenie otworu w pobliżu linii zgięcia
- Falistość powierzchni
- Nierówne kąty gięcia
- Mikropęknięcia w wysoko hartowanych gatunkach stali nierdzewnej
- Zmniejszona spójność wymiarowa
Problemy te stają się bardziej zauważalne, gdy wzór perforacji jest wysoki. obszar otwarty.
Jak pozycja otworu wpływa na jakość gięcia
Trzymaj otwory z dala od linii gięcia
Jednym z powszechnych rozwiązań jest pozostawienie nieperforowanego marginesu w miejscu, w którym wystąpi zginanie.
Ten solidny obszar zapewnia oprzyrządowaniu wystarczające wsparcie materiałowe i zmniejsza ryzyko deformacji.
W wielu przypadkach projektanci pozostawiają pusty pasek wzdłuż linii gięcia. Dokładna szerokość zależy od:
- Grubość blachy
- Średnica otworu
- Boisko
- Klasa materiału
- Wymagany kąt gięcia
Takie podejście jest szczególnie przydatne w przypadku widocznych paneli architektonicznych, gdzie wygląd ma znaczenie.

Rozważ orientację otworu
Okrągłe otwory generalnie rozkładają naprężenia bardziej równomiernie.
Automaty do gry i dekoracyjne wzory mogą powodować osłabienie kierunku.
Jeśli szczeliny biegną równolegle do linii gięcia, odkształcenie może wzrosnąć. Dostosowanie orientacji szczelin często poprawia stabilność formowania.
Należy to sprawdzić podczas oceny rysunku, przed przygotowaniem oprzyrządowania.
Jak twardość stali nierdzewnej wpływa na promień gięcia
Stal nierdzewna ma wyższe sprężynowanie w porównaniu ze stalą miękką.
Różne gatunki zachowują się inaczej podczas gięcia.
Austenityczna stal nierdzewna
Gatunki takie jak 304 i 316 są powszechnie stosowane do produkcji perforowanej.
Oferują one dobrą odporność na korozję, ale zazwyczaj wymagają starannej kompensacji gięcia ze względu na utwardzanie podczas pracy.
W wielu przypadkach większe wewnętrzne promienie gięcia pomagają zmniejszyć naprężenia powierzchniowe.
Twardszy lub hartowany materiał
Jeśli arkusz został już poddany znacznej obróbce, elastyczność formowania może być zmniejszona.
Może to wymagać:
- Większy promień gięcia
- Niższa prędkość formowania
- Gięcie wieloetapowe
- Regulacja oprzyrządowania
Ostateczna konfiguracja zależy od rzeczywistego stanu materiału i wymagań rysunkowych.
Jak otwarta powierzchnia zmienia ciśnienie zginania
Otwarta przestrzeń ma bezpośredni wpływ na sztywność konstrukcji.
Panel o większej powierzchni otwartej ma mniej materiału odpornego na odkształcenia.
Zmienia to sposób przyłożenia siły zginającej.
Dolny obszar otwarty
Panele o mniejszej gęstości perforacji zachowują się na ogół bardziej podobnie do pełnych arkuszy.
Gięcie jest zazwyczaj bardziej stabilne i przewidywalne.
Wyższy obszar otwarty
Panele o dużej powierzchni otwartej są bardziej elastyczne.
Często wymagają:
- Zmniejszone ciśnienie prasy krawędziowej
- Szersze wsparcie dla narzędzi
- Wolniejsza sekwencja formowania
- Dodatkowe próby formowania
Parametry oprzyrządowania zwykle wymagają dostosowania na podstawie testów próbek.
Techniki precyzyjnego gięcia
Większe otwory V-Die
Większy otwór matrycy może zmniejszyć miejscową koncentrację naprężeń.
Pomaga to zminimalizować zapadanie się otworu w pobliżu strefy zgięcia.
Idealny wybór matrycy zależy od grubości arkusza i wzoru perforacji.
W razie potrzeby zastosuj gięcie stopniowe
W przypadku ciaśniejszej geometrii, gięcie stopniowe może poprawić kontrolę.
Zamiast stosowania pojedynczego agresywnego zgięcia, stopniowe formowanie rozkłada naprężenia bardziej równomiernie.
Jest to często stosowane w dekoracyjnych elementach ze stali nierdzewnej.
Ostrożnie kontroluj sprężynowanie
Stal nierdzewna często sprężynuje po formowaniu.
Perforacja może sprawić, że zachowanie to będzie mniej przewidywalne.
Doświadczeni producenci zazwyczaj kompensują to poprzez dostosowanie kątów wygięcia po walidacji próbki.
Konstrukcje wytwarzane: Więcej niż proste zagięcia kątowe
Wiele perforowanych paneli ze stali nierdzewnej wymaga więcej niż jednego zagięcia.
Typowe struktury głębokiego przetwarzania obejmują:
Obramowane panele perforowane
Spawana rama nośna zwiększa sztywność i stabilność instalacji.
Jest on powszechnie stosowany do:
- Architektoniczne panele elewacyjne
- Obudowy urządzeń
- Systemy przesiewowe
Ramka pomaga również chronić perforowane krawędzie podczas przenoszenia.
Komponenty w formie pudełka
Perforowana stal nierdzewna może być wytwarzana w konstrukcjach skrzynkowych:
- Obudowy filtracyjne
- Osłony wentylacyjne
- Ochrona maszyn
Aplikacje te wymagają starannego sekwencjonowania gięcia w celu zachowania dokładności wymiarowej.
Wzmocnione krawędzie
Dodanie zagiętych zwrotów lub usztywnionych krawędzi może poprawić płaskość panelu.
Jest to często przydatne w przypadku większych rozmiarów paneli, gdzie liczy się spójność wizualna.
Co kupujący powinni zapewnić przed rozpoczęciem produkcji
Aby dokładnie ocenić wykonalność gięcia, dostawcy zazwyczaj potrzebują:
Kompletne rysunki
Obejmują:
- Wymiary płaskiego wzoru
- Lokalizacje zakrętów
- Kąty zgięcia
- Klasa materiału
- Grubość
Szczegóły perforacji
Określ:
- Typ otworu
- Rozmiar otworu
- Boisko
- Wymagana powierzchnia otwarta
- Strefy brzegowe
Wymagania dotyczące wyglądu
Jeśli panel jest widoczny po instalacji, należy wyjaśnić dopuszczalną tolerancję odkształcenia.
Pomaga to fabryce wybrać najbardziej odpowiedni proces formowania.
Wczesny przegląd projektu zapobiega problemom produkcyjnym
Wiele problemów związanych z gięciem można rozwiązać przed rozpoczęciem produkcji.
Praktyczny przegląd rysunku często identyfikuje:
- Linie gięcia umieszczone zbyt blisko perforacji
- Nadmiernie otwarty obszar w pobliżu uformowanych krawędzi
- Wymagania dotyczące promienia niezgodne z grubością materiału
- Potrzeby w zakresie wzmocnienia strukturalnego
Wczesna dyskusja między kupującym a producentem zwykle oszczędza czas i zmniejsza koszty rewizji.
W przypadku perforowanych paneli ze stali nierdzewnej, precyzyjne gięcie rzadko zależy tylko od siły prasy krawędziowej. Zależy to od zrównoważenia projektu perforacji, zachowania materiału i strategii formowania.
Najbardziej wiarygodne wyniki zwykle pochodzą z planowania produkcji opartego na rzeczywistym doświadczeniu produkcyjnym.