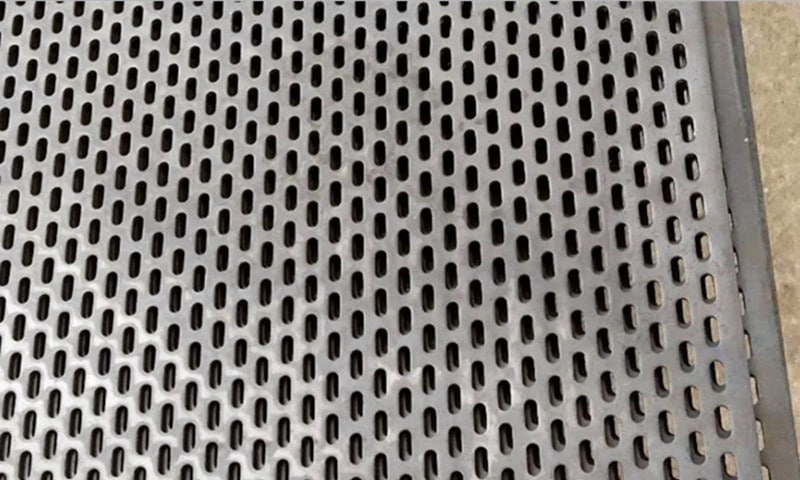
Precisiebochten maken in geperforeerd roestvast staal
Geperforeerd roestvrij staal biedt sterkte, corrosiebestendigheid en een strakke architecturale uitstraling. Maar zodra er perforaties worden aangebracht, wordt het buigen ingewikkelder.
Veel kopers komen tijdens de projectontwikkeling hetzelfde probleem tegen: de vlakke plaat ziet er goed uit, maar na het buigen vervormen, rekken of zakken de gaten in de buurt van de buiglijn uit. Dit kan zowel het uiterlijk als de montagenauwkeurigheid beïnvloeden.
Voor geperforeerde roestvaststalen panelen hangt de buigkwaliteit af van de materiaalsoort, de perforatielay-out, de verhouding van het open oppervlak en de instelling van het gereedschap.
In deze gids worden de praktische factoren uitgelegd die helpen om betrouwbare buigresultaten te bereiken in de echte productie.


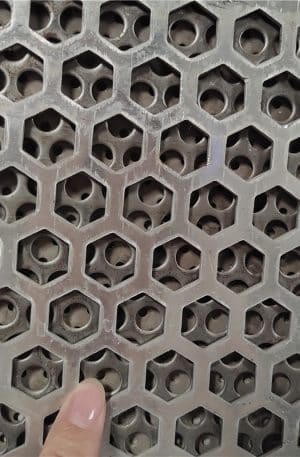




Roestvrij Staal Geperforeerde Metalen Platen
Heb je geperforeerde roestvrijstalen panelen nodig met nauwkeurige buigingen en zuivere gatenpatronen? Wij produceren geperforeerde roestvrijstalen componenten op maat met gecontroleerde plooiprocessen, versterkt randontwerp, kaderlassen en op tekening gebaseerde fabricageondersteuning. Stuur uw CAD-bestanden of projectdetails voor praktische productiesuggesties en RFQ-beoordeling.
Waarom geperforeerd roestvast staal moeilijker te buigen is
In tegenstelling tot massief plaatstaal heeft geperforeerd materiaal minder structurele continuïteit.
De gaten onderbreken de krachtverdeling tijdens het buigen. Wanneer er druk wordt uitgeoefend, concentreert de spanning zich rond het perforatiepatroon in plaats van zich gelijkmatig over de buigzone te verspreiden.
Dit leidt vaak tot:
- Gatvervorming bij de buiglijn
- Golvend oppervlak
- Ongelijke buighoeken
- Microscheuren in hooggeharde roestvaste staalsoorten
- Verminderde dimensionale consistentie
Deze problemen worden duidelijker als het perforatiepatroon een hoge open gebied.
Hoe de positie van het gat de buigkwaliteit beïnvloedt
Houd gaten uit de buurt van de buiglijn
Een veelgebruikte oplossing is het laten van een ongeperforeerde marge op de plaats waar buiging zal optreden.
Dit massieve gebied geeft de tooling voldoende materiaalondersteuning en vermindert het risico op vervorming.
In veel fabricagefasen laten ontwerpers een lege strook langs de buiglijn. De exacte breedte hangt af van:
- Plaatdikte
- Diameter gat
- Standplaats
- Materiaalsoort
- Vereiste buighoek
Deze aanpak is vooral nuttig voor zichtbare architecturale panelen waarbij het uiterlijk van belang is.

Overweeg de oriëntatie van het gat
Ronde gaten verdelen stress over het algemeen gelijkmatiger.
Slots en decoratieve patronen kunnen richtingzwakte creëren.
Als sleuven parallel lopen met de buiglijn, kan de vervorming toenemen. De sleuforiëntatie aanpassen verbetert vaak de vormstabiliteit.
Dit moet worden beoordeeld tijdens het evalueren van tekeningen, voordat het gereedschap wordt voorbereid.
Hoe de hardheid van roestvrij staal de buigradius beïnvloedt
Roestvrij staal heeft een hogere terugvering dan zacht staal.
Verschillende kwaliteiten gedragen zich anders tijdens het buigen.
Austenitisch roestvast staal
Kwaliteiten zoals 304 en 316 worden vaak gebruikt voor geperforeerde fabricage.
Ze bieden een goede corrosiebestendigheid maar vereisen meestal een zorgvuldige buigcompensatie vanwege de uitharding.
In veel gevallen helpen grotere interne buigstralen de oppervlaktespanning te verminderen.
Harder of werkverhard materiaal
Als de plaat al een aanzienlijke bewerking heeft ondergaan, kan de vormflexibiliteit verminderd zijn.
Dit kan nodig zijn:
- Grotere buigradius
- Lagere vormsnelheid
- Meerstaps buigen
- Gereedschap aanpassen
De uiteindelijke opstelling hangt af van de werkelijke toestand van het materiaal en de vereisten van de tekening.
Hoe open ruimte de buigdruk verandert
De open ruimte heeft een direct effect op de stijfheid van de constructie.
Een paneel met een groter open oppervlak heeft minder materiaal dat bestand is tegen vervorming.
Dit verandert de manier waarop buigkracht moet worden toegepast.
Lagere open ruimte
Panelen met een lagere perforatiedichtheid gedragen zich over het algemeen dichter bij massieve platen.
Buigen is meestal stabieler en voorspelbaarder.
Hoger open gebied
Panelen met een groot open oppervlak zijn flexibeler.
Ze vereisen vaak:
- Verminderde remdruk
- Bredere ondersteuning voor gereedschap
- Langzamere vormvolgorde
- Extra vormproeven
Gereedschapsparameters moeten meestal worden aangepast op basis van steekproeven.
Technieken voor nauwkeurig buigen
Grotere V-vormopeningen gebruiken
Een grotere matrijsopening kan plaatselijke spanningsconcentratie verminderen.
Dit helpt het instorten van gaten in de buurt van de buigzone te minimaliseren.
De ideale matrijskeuze hangt af van de plaatdikte en het perforatiepatroon.
Stap voor stap buigen wanneer nodig
Voor strakkere geometrie kan step bending de controle verbeteren.
In plaats van een enkele agressieve buiging toe te passen, verdeelt geleidelijk vervormen de spanning gelijkmatiger.
Dit wordt vaak gebruikt voor decoratieve roestvrijstalen assemblages.
Regel terugvering zorgvuldig
Roestvrij staal veert vaak terug na vervorming.
Perforatie kan dit gedrag minder voorspelbaar maken.
Ervaren fabrikanten compenseren dit meestal door de overbuighoeken aan te passen na validatie van het monster.
Gefabriceerde constructies: Verder dan eenvoudige haakse bochten
Veel geperforeerde roestvrijstalen panelen vereisen meer dan een enkele bocht.
Veelvoorkomende diepgaande verwerkingsstructuren zijn onder andere:
Omlijste geperforeerde panelen
Een gelast steunframe verbetert de stevigheid en stabiliteit van de installatie.
Dit wordt veel gebruikt voor:
- Architecturale gevelpanelen
- Behuizingen voor apparatuur
- Zeefsystemen
Het frame helpt ook de geperforeerde randen te beschermen tijdens het hanteren.
Onderdelen in doosvorm
Geperforeerd roestvast staal kan worden gefabriceerd tot doosstructuren voor:
- Filterbehuizingen
- Ventilatieafdekkingen
- Machinebeveiliging
Deze toepassingen vereisen een zorgvuldige buigvolgorde om de maatnauwkeurigheid te behouden.
Ontwerpen met versterkte randen
Het toevoegen van gevouwen retouren of verstijfde randen kan de vlakheid van panelen verbeteren.
Dit is vaak handig voor grotere paneelformaten waar visuele consistentie belangrijk is.
Wat kopers moeten leveren vóór de productie
Om de buigbaarheid nauwkeurig te evalueren, hebben leveranciers meestal het volgende nodig:
Volledige tekeningen
Omvatten:
- Afmetingen vlak patroon
- Bend locaties
- Buighoeken
- Materiaalsoort
- Dikte
Perforatiedetails
Specificeer:
- Type gat
- Gatgrootte
- Standplaats
- Vereiste open ruimte
- Marge zones
Uiterlijke vereisten
Als het paneel zichtbaar is na installatie, verduidelijk dan de aanvaardbare vervormingstolerantie.
Dit helpt de fabriek bij het selecteren van het meest geschikte vervormingsproces.
Vroegtijdige ontwerpevaluatie voorkomt productieproblemen
Veel buigproblemen kunnen worden opgelost voordat de productie begint.
Een praktische tekeningbeoordeling identificeert vaak:
- Buiglijnen te dicht bij de perforatie geplaatst
- Overmatig open gebied bij gevormde randen
- Radiusvereisten onverenigbaar met materiaaldikte
- Structurele versterking nodig
Vroegtijdige bespreking tussen koper en fabrikant bespaart meestal tijd en vermindert de revisiekosten.
Voor geperforeerde roestvaststalen panelen gaat het bij precisiebuigen zelden alleen om de kracht van de afkantpers. Het hangt af van de balans tussen perforatieontwerp, materiaalgedrag en vormstrategie.
De meest betrouwbare resultaten komen meestal van productieplanning op basis van echte productie-ervaring.