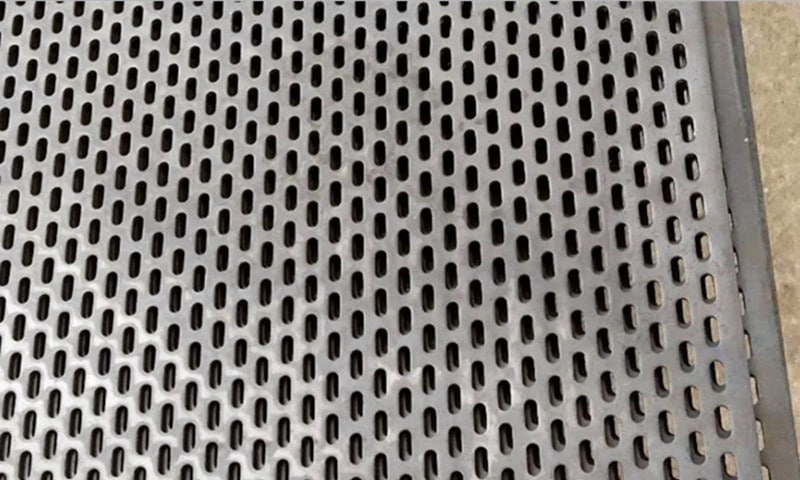
Jak dosáhnout přesných ohybů v perforované nerezové oceli
Perforovaná nerezová ocel nabízí pevnost, odolnost proti korozi a čistý architektonický vzhled. Po zavedení perforace se však ohýbání stává složitějším.
Mnoho kupujících se během vývoje projektu setkává se stejným problémem: plochý plech vypadá správně, ale po ohnutí se otvory v blízkosti linie ohybu deformují, roztáhnou nebo zbortí. To může ovlivnit vzhled i přesnost montáže.
U vyrobených perforovaných panelů z nerezové oceli závisí kvalita ohybu na třídě materiálu, uspořádání perforace, poměru volné plochy a nastavení nástrojů.
Tato příručka vysvětluje praktické faktory, které pomáhají dosáhnout spolehlivých výsledků ohýbání v reálné výrobě.


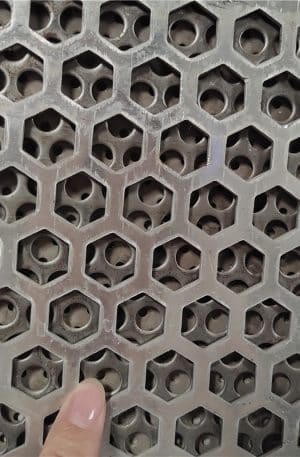


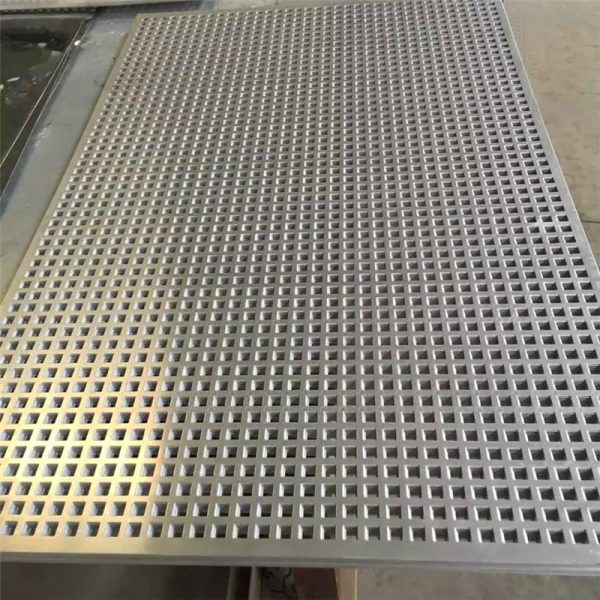


Perforované plechy z nerezové oceli
Potřebujete vyrobené perforované panely z nerezové oceli s přesnými ohyby a čistými vzory otvorů? Vyrábíme zakázkové perforované komponenty z nerezové oceli s řízenými procesy ohýbání, zesíleným designem hran, svařováním rámů a podporou výroby na základě výkresů. Zašlete své soubory CAD nebo podrobnosti projektu pro praktické návrhy výroby a posouzení RFQ.
Proč se perforovaná nerezová ocel obtížněji ohýbá
Na rozdíl od plného plechu má perforovaný materiál sníženou strukturální spojitost.
Otvory přerušují rozložení síly při ohybu. Při působení tlaku se napětí soustředí kolem perforace, místo aby se rovnoměrně rozložilo po celé zóně ohybu.
To často vede k:
- Deformace otvoru v blízkosti linie ohybu
- Zvlnění povrchu
- Nerovnoměrné úhly ohybu
- Mikrotrhliny ve vysoce kalených nerezových třídách
- Snížená rozměrová konzistence
Tyto problémy jsou patrnější, pokud má vzor perforace vysokou hodnotu. otevřená plocha.
Jak poloha otvoru ovlivňuje kvalitu ohybu
Otvory udržujte mimo linii ohybu
Jedním z běžných řešení je ponechání neperforovaného okraje v místě ohybu.
Tato pevná plocha poskytuje nástroji dostatečnou podporu materiálu a snižuje riziko deformace.
V mnoha výrobních případech ponechávají konstruktéři podél linie ohybu prázdný pruh. Přesná šířka závisí na:
- Tloušťka plechu
- Průměr otvoru
- Pitch
- Třída materiálu
- Požadovaný úhel ohybu
Tento přístup je užitečný zejména u viditelných architektonických panelů, kde záleží na vzhledu.

Zvažte orientaci otvorů
Kulaté otvory obecně rovnoměrněji rozkládají zátěž.
Sloty a dekorativní vzory mohou vytvářet směrovou slabinu.
Pokud jsou drážky vedeny rovnoběžně s linií ohybu, může dojít k většímu zkreslení. Úprava orientace drážek často zlepšuje stabilitu tváření.
To by mělo být zkontrolováno během vyhodnocování výkresů před přípravou nástrojů.
Jak tvrdost nerezové oceli ovlivňuje poloměr ohybu
Nerezová ocel má ve srovnání s měkkou ocelí vyšší zpětnou pružnost.
Různé druhy se při ohýbání chovají různě.
Austenitická nerezová ocel
Pro perforovanou výrobu se běžně používají třídy 304 a 316.
Vyznačují se dobrou odolností proti korozi, ale obvykle vyžadují pečlivou kompenzaci ohybu v důsledku pracovního kalení.
V mnoha případech pomáhají větší vnitřní poloměry ohybu snížit povrchové napětí.
Tvrdší nebo pracovně zpevněný materiál
Pokud byl plech již výrazně zpracován, může být pružnost při tváření snížena.
To může vyžadovat:
- Větší poloměr ohybu
- Nižší rychlost tváření
- Vícestupňové ohýbání
- Nastavení nástrojů
Konečné nastavení závisí na skutečném stavu materiálu a požadavcích na výkres.
Jak otevřená plocha mění tlak v ohybu
Otevřená plocha má přímý vliv na tuhost konstrukce.
Panel s větší otevřenou plochou má menší odolnost materiálu proti deformaci.
Tím se mění způsob působení ohybové síly.
Dolní otevřená plocha
Panely s nižší hustotou perforace se obecně chovají blíže plnému plechu.
Ohýbání je obvykle stabilnější a předvídatelnější.
Vyšší volná plocha
Panely s velkou otevřenou plochou jsou flexibilnější.
Často vyžadují:
- Snížený tlak v lisu
- Širší podpora nástrojů
- Pomalejší formovací sekvence
- Další formovací zkoušky
Parametry nástrojů je obvykle třeba upravit na základě testování vzorků.
Techniky přesného ohýbání
Použití větších otvorů pro V-výlisky
Větší otvor zápustky může snížit lokální koncentraci napětí.
To pomáhá minimalizovat zborcení otvoru v blízkosti ohybové zóny.
Ideální volba matrice závisí na tloušťce plechu a vzoru perforace.
V případě potřeby použijte krokové ohýbání
V případě užší geometrie může krokové ohýbání zlepšit ovládání.
Místo jednorázového agresivního ohybu se při postupném tváření rovnoměrněji rozkládá napětí.
Často se používá pro dekorativní nerezové sestavy.
Pečlivá kontrola zpětného rázu
Nerezová ocel po tváření často pruží.
Perforace může toto chování učinit méně předvídatelným.
Zkušení výrobci to obvykle kompenzují úpravou úhlů přehnutí po validaci vzorku.
Vyrobené konstrukce: Za hranice jednoduchých úhlových ohybů
Mnoho vyrobených perforovaných panelů z nerezové oceli vyžaduje více než jeden ohyb.
Mezi běžné struktury hloubkového zpracování patří:
Rámované perforované panely
Svařovaný nosný rám zvyšuje tuhost a stabilitu při instalaci.
To se běžně používá pro:
- Architektonické fasádní panely
- Skříně zařízení
- Screeningové systémy
Rámeček také pomáhá chránit perforované hrany při manipulaci.
Součásti krabicového tvaru
Z perforovaného nerezu lze vyrobit skříňové konstrukce pro:
- Filtrační pouzdra
- Větrací kryty
- Střežení strojů
Tyto aplikace vyžadují pečlivé řazení ohybů, aby byla zachována rozměrová přesnost.
Zesílené konstrukce okrajů
Přidáním zalomených vratných nebo vyztužených hran lze zlepšit rovinnost panelu.
To je často užitečné pro větší velikosti panelů, kde záleží na vizuální konzistenci.
Co by měl kupující poskytnout před výrobou
K přesnému vyhodnocení proveditelnosti ohýbání dodavatelé obvykle potřebují:
Kompletní výkresy
Zahrnuje:
- Rozměry plochého vzoru
- Místa v ohybu
- Úhly ohybu
- Třída materiálu
- Tloušťka
Podrobnosti o perforaci
Upřesněte:
- Typ otvoru
- Velikost otvoru
- Pitch
- Požadavek na volnou plochu
- Okrajové zóny
Požadavky na vzhled
Pokud je panel po instalaci viditelný, objasněte přijatelnou toleranci deformace.
To pomáhá továrně zvolit nejvhodnější proces tváření.
Včasná kontrola návrhu předchází problémům ve výrobě
Mnoho problémů s ohýbáním lze vyřešit ještě před zahájením výroby.
Praktický přehled výkresů často identifikuje:
- Ohybové čáry umístěné příliš blízko perforace
- Nadměrná volná plocha v blízkosti tvarovaných okrajů
- Požadavky na poloměr neslučitelné s tloušťkou materiálu
- Potřeby konstrukčního zpevnění
Včasná diskuse mezi kupujícím a výrobcem obvykle šetří čas a snižuje náklady na revizi.
U vyrobených perforovaných panelů z nerezové oceli je přesné ohýbání zřídkakdy pouze o síle lisovací brzdy. Záleží na vyvážení konstrukce perforace, chování materiálu a strategie tváření.
Nejspolehlivější výsledky obvykle přináší plánování výroby založené na reálných výrobních zkušenostech.