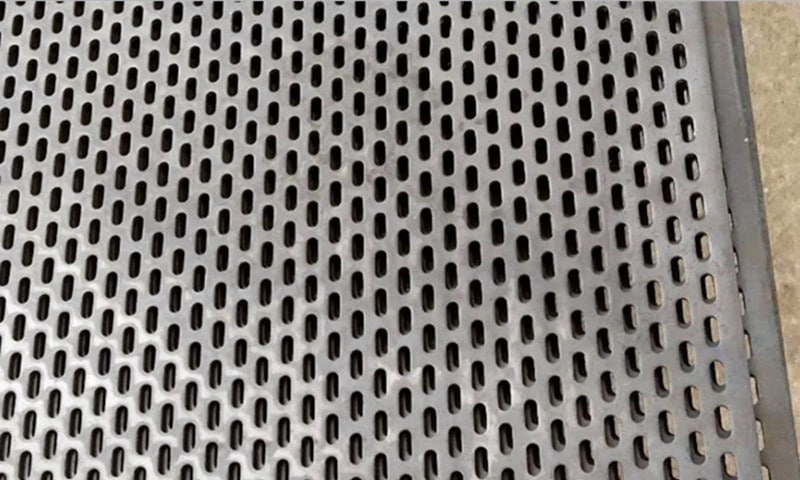
Hur man åstadkommer precisionsböjningar i perforerat rostfritt stål
Perforerat rostfritt stål erbjuder styrka, korrosionsbeständighet och ett rent arkitektoniskt utseende. Men när perforering införs blir bockningen mer komplicerad.
Många inköpare stöter på samma problem under projektutvecklingen: den platta skivan ser korrekt ut, men efter böjning förvrängs, sträcks eller kollapsar hålen nära böjlinjen. Detta kan påverka både utseende och monteringsnoggrannhet.
För tillverkade perforerade paneler av rostfritt stål beror bockningskvaliteten på materialkvalitet, perforeringslayout, öppenarea och verktygsinställning.
Den här guiden förklarar de praktiska faktorer som bidrar till att uppnå tillförlitliga bockningsresultat i verklig produktion.


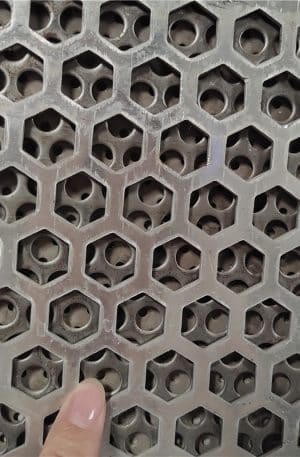


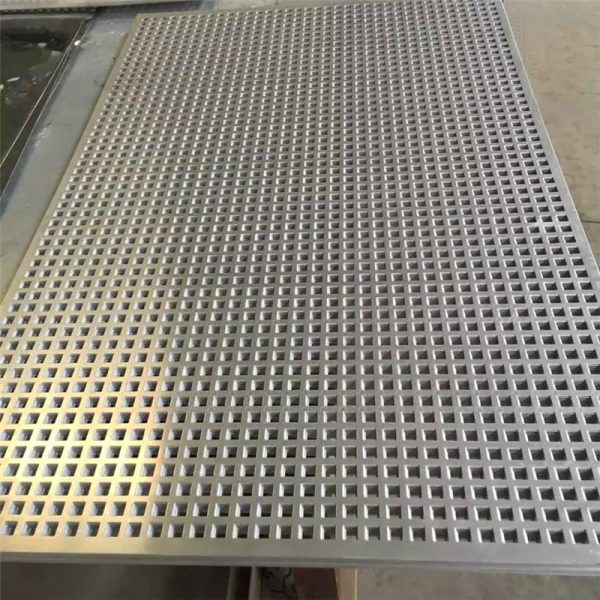


Perforerade metallplåtar av rostfritt stål
Behöver du tillverkade perforerade paneler i rostfritt stål med exakta böjningar och rena hålmönster? Vi tillverkar kundanpassade perforerade komponenter i rostfritt stål med kontrollerade bockningsprocesser, förstärkt kantdesign, ramsvetsning och ritningsbaserat tillverkningsstöd. Skicka dina CAD-filer eller projektdetaljer för praktiska produktionsförslag och RFQ-granskning.
Varför perforerat rostfritt stål är svårare att böja
Till skillnad från solid plåt har perforerat material minskad strukturell kontinuitet.
Hålen avbryter kraftfördelningen under bockningen. När trycket appliceras koncentreras påfrestningen runt perforeringsmönstret istället för att spridas jämnt över bockningszonen.
Detta leder ofta till:
- Deformation av hål nära böjlinjen
- Vågighet i ytan
- Ojämna böjningsvinklar
- Mikrosprickor i höghärdade rostfria kvaliteter
- Minskad dimensionell konsistens
Dessa problem blir mer påtagliga när perforeringsmönstret har en hög öppet område.
Hur hålpositionen påverkar böjkvaliteten
Håll hålen borta från böjlinjen
En vanlig lösning är att lämna en operforerad marginal där böjning kommer att ske.
Denna fasta yta ger verktyget tillräckligt materialstöd och minskar risken för deformation.
I många tillverkningsfall lämnar konstruktörerna en tom remsa längs böjlinjen. Den exakta bredden beror på:
- Tjocklek på plåt
- Håldiameter
- Pitch
- Materialkvalitet
- Erforderlig böjningsvinkel
Detta tillvägagångssätt är särskilt användbart för synliga arkitektoniska paneler där utseendet är viktigt.

Tänk på hålets orientering
Runda hål fördelar i allmänhet stress jämnare.
Spelautomater och dekorativa mönster kan skapa riktningssvaghet.
Om spåren löper parallellt med bockningslinjen kan distorsionen öka. Justering av spårens orientering förbättrar ofta formningsstabiliteten.
Detta bör granskas under ritningsutvärderingen, innan verktygen förbereds.
Hur hårdheten på rostfritt stål påverkar böjradien
Rostfritt stål har högre återfjädring jämfört med mjukt stål.
Olika kvaliteter beter sig olika under böjning.
Austenitiskt rostfritt stål
Kvalitetsklasser som 304 och 316 används ofta för perforerad tillverkning.
De har god korrosionsbeständighet men kräver ofta noggrann bockningskompensation på grund av arbetshärdning.
I många fall bidrar större invändiga böjradier till att minska ytspänningen.
Hårdare eller arbetshärdat material
Om plåten redan har genomgått en betydande bearbetning kan formningsflexibiliteten minska.
Detta kan krävas:
- Större böjningsradie
- Lägre formningshastighet
- Bockning i flera steg
- Justering av verktyg
Den slutliga inställningen beror på det faktiska materialtillståndet och ritningskraven.
Hur öppen yta förändrar böjtrycket
Den öppna ytan har en direkt effekt på strukturens styvhet.
En panel med större öppen yta har mindre material som motstår deformation.
Detta ändrar hur böjkraften ska appliceras.
Nedre öppna området
Paneler med lägre perforeringsdensitet beter sig i allmänhet närmare solid plåt.
Böjning är vanligtvis mer stabil och förutsägbar.
Högre öppen yta
Paneler med stor öppen yta är mer flexibla.
De kräver ofta:
- Minskat tryck i kantpressen
- Bredare stöd för verktyg
- Långsammare formningssekvens
- Ytterligare formningsförsök
Verktygsparametrar behöver vanligtvis justeras baserat på provkörning.
Tekniker för precisionsbockning
Använd större V-Die öppningar
En större matrisöppning kan minska den lokala spänningskoncentrationen.
Detta bidrar till att minimera hålkollapsen nära böjzonen.
Det optimala valet av verktyg beror på plåttjocklek och perforeringsmönster.
Använd stegböjning när det behövs
För snävare geometri kan stegböjning förbättra kontrollen.
Istället för att applicera en enda aggressiv böjning, fördelar gradvis formning påfrestningen jämnare.
Detta används ofta för dekorativa rostfria sammansättningar.
Kontrollera återfjädringen noggrant
Rostfritt stål fjädrar ofta tillbaka efter formning.
Perforering kan göra detta beteende mindre förutsägbart.
Erfarna tillverkare kompenserar vanligtvis genom att justera överböjningsvinklarna efter provvalidering.
Tillverkade konstruktioner: Bortom enkla vinkelböjningar
Många perforerade paneler av rostfritt stål kräver mer än en enda bockning.
Vanliga djupbearbetningsstrukturer inkluderar:
Inramade perforerade paneler
En svetsad stödram förbättrar styvheten och installationens stabilitet.
Detta används ofta för:
- Arkitektoniska fasadpaneler
- Kapslingar för utrustning
- Screening-system
Ramen hjälper också till att skydda perforerade kanter under hanteringen.
Boxformade komponenter
Perforerad rostfri plåt kan tillverkas till lådkonstruktioner för:
- Höljen för filtrering
- Ventilationskåpor
- Skydd av maskiner
Dessa applikationer kräver noggrann bocksekvensering för att bibehålla måttnoggrannheten.
Förstärkta kantkonstruktioner
Genom att lägga till vikta returer eller förstyvade kanter kan panelens planhet förbättras.
Detta är ofta användbart för större panelstorlekar där visuell konsekvens är viktig.
Vad köpare bör tillhandahålla före produktion
För att kunna utvärdera böjbarhet på ett korrekt sätt behöver leverantörer vanligtvis:
Kompletta ritningar
Inkludera:
- Platta mönsterdimensioner
- Platser i Bend
- Böjningsvinklar
- Materialkvalitet
- Tjocklek
Perforeringsdetaljer
Specificera:
- Typ av hål
- Storlek på hål
- Pitch
- Krav på öppen yta
- Marginalzoner
Krav på utseende
Om panelen är synlig efter installationen, klargör acceptabel deformationstolerans.
Detta hjälper fabriken att välja den lämpligaste formningsprocessen.
Tidig designgranskning förebygger produktionsproblem
Många bockningsproblem kan lösas innan tillverkningen påbörjas.
En praktisk ritningsgranskning identifierar ofta:
- Böjlinjer placerade för nära perforeringen
- Överdriven öppen yta nära formade kanter
- Radiekrav som inte är kompatibla med materialtjockleken
- Behov av strukturell förstärkning
Tidiga diskussioner mellan köpare och tillverkare sparar vanligtvis tid och minskar revisionskostnaderna.
För tillverkade perforerade paneler i rostfritt stål handlar precisionsbockning sällan bara om kantpressens kraft. Det beror på hur man balanserar perforeringens design, materialets beteende och formningsstrategin.
De mest tillförlitliga resultaten kommer vanligtvis från produktionsplanering baserad på verklig tillverkningserfarenhet.