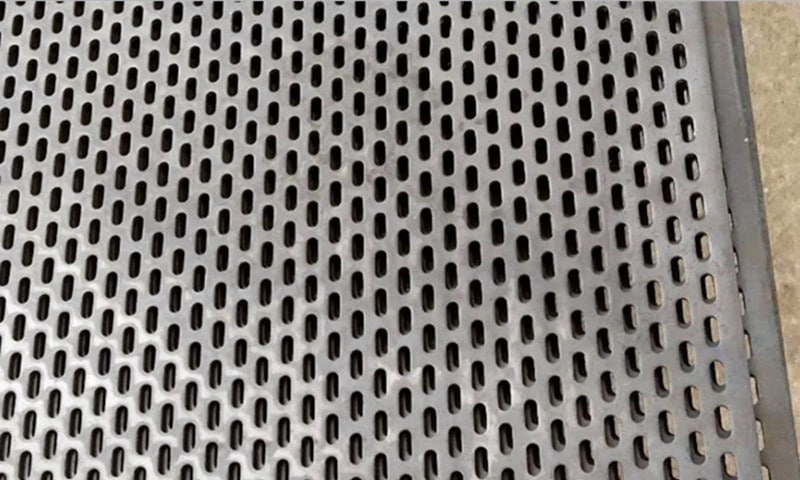
Varför hex-perforering fungerar annorlunda än rundhålsmönster
När ingenjörer jämför perforeringslayouter är öppen yta ofta den första siffran de kontrollerar.
Men panelernas prestanda avgörs inte enbart av den öppna ytan.
Hålgeometrin ändrar hur den återstående metallen fördelar spänningen över plåten. Det är här sexkants perforerat kolstål beter sig annorlunda än standard rundhål layouter.
Bikakemönstret skapar kortare ligamentspann mellan öppningarna. I många fall bidrar detta till att fördela belastningen jämnare över panelytan.
Det har betydelse för när arket ska användas:
- Maskinskydd
- Kapslingar för utrustning
- Ventilerade skydd
- Dekorativa arkitektoniska skärmar
- Skiljeväggar som kräver måttlig styvhet
En panel med liknande öppet område men en annan hålform kan reagera mycket olika under hantering, formning eller installation.
Hur geometrin hos bikakor påverkar lastfördelningen
Mer kontinuerliga materialvägar
Den hexagonala layouten skapar upprepade vinklade stödbanor.
Detta gör att kraften kan överföras i flera riktningar istället för att koncentreras längs raka rader.
I praktisk tillverkning ger detta ofta:
- Bättre motståndskraft mot lokal böjning
- Förbättrad dimensionsstabilitet under hantering
- Mer enhetlig visuell spänning över stora paneler
Detta är särskilt användbart för perforerade paneler med bikakestruktur installeras i breda ounderstödda spännvidder.


Perforerade metallplåtar med sexkantigt hål
Hexperforerad kolstålsplåt ger en praktisk balans mellan öppen yta, panelstyvhet och ren visuell effekt. För skydd, skärmar och tillverkade skydd påverkar verktygsnoggrannheten och kantbearbetningen direkt passformen, säkerheten och det slutliga utseendet. Vi levererar anpassade perforerade paneler med kontrollerad avgradning, formningsstöd och tillverkningsgranskning baserat på din ritning. Skicka din RFQ för mönsterutvärdering och produktionsrådgivning.
Öppet område kontra strukturell stabilitet
Större öppen yta förbättrar luftflödet och sikten.
Men när den öppna ytan ökar minskar också det återstående materialet.
Med hexperforering kan konstruktörer ofta uppnå en stark visuell öppenhet samtidigt som de bibehåller en acceptabel styvhet, beroende på:
- Tjocklek på plåt
- Storlek på hål
- Pitchavstånd
- Kolstålskvalitet
- Design av kantram
- Om panelen är plan eller formad
Det finns ingen universell “idealisk” öppen yta.
Den rätta balansen beror på panelens slutliga tillämpning.
Till exempel:
Skyddande skyddspaneler prioriterar vanligtvis styvhet och slagtålighet.
Dekorativa skärmar kan prioritera transparens och visuellt djup.
Var fungerar hexperforerat kolstål bäst
Skydd för utrustning och industriella överdrag
För maskinskydd ger hexperforering luftflöde samtidigt som panelens integritet bevaras.
Dess geometriska struktur ger också ett tekniskt utseende som ofta föredras i industriella miljöer.
Typiska tillämpningar inkluderar:
- Fläktskydd
- Ventilationshöljen
- Skyddande maskinpaneler
- Generatorskydd
I dessa fall är gradning särskilt viktig eftersom operatörerna regelbundet kan komma i kontakt med panelens kanter.
Arkitektoniska Dekorativa Skärmar
Arkitekter väljer ofta honeycomb-perforering för visuell rytm.
Mönstret skapar:
- Ett rent och modernt utseende
- Kontrollerad öppenhet
- Intressant ljusspridning
- En strukturerad visuell textur
För interiöra och exteriöra skärmar är panelens planhet avgörande.
Stora plåtar med aggressiv öppen yta kan förvridas under tillverkningen om verktygssekvensen inte kontrolleras ordentligt.
Varför avgradning spelar större roll än många köpare förväntar sig
Ett bikakemönster skapar många hörnövergångar.
Dessa hörn kan hålla kvar en skarpare gradbildning jämfört med perforering av runda hål.
Detta påverkar:
- Operatörens säkerhet
- Kvalitet på ytans beröring
- Pulverlackeringens konsistens
- Visuell finish under direkt belysning
Efter stansning kan det bli aktuellt med gradning:
Mekanisk kantförfining
Detta avlägsnar upphöjda grader och förbättrar hanteringssäkerheten.
Det används vanligen för:
- Skyddsanordningar för utrustning
- Åtkomstpaneler
- Funktionella industriella delar
Ytförberedelse före ytbeläggning
För målade eller pulverlackerade paneler bidrar korrekt gradborttagning till att förbättra beläggningens konsistens.
Kvarvarande vassa punkter kan i vissa fall påverka ytans jämnhet.
Detta är särskilt viktigt för arkitektoniska tillämpningar där reflekterat ljus framhäver ojämnheter i ytan.

Planering krävs för att forma hexperforerade paneler
Köpare tror ibland att perforerad plåt kan bockas som solid plåt.
Så är inte alltid fallet.
Med perforerad kolstålplåt med öppen yta, beror bockningsprestandan på hur mycket fast material som finns kvar i bockningszonen.
Före tillverkning granskar tillverkarna vanligtvis:
Böjriktning i förhållande till mönstret
Böjning över perforeringsraderna kan bete sig annorlunda än böjning parallellt med dem.
Krav på marginalsäkerhet för Edge
En solid kant förbättrar ofta formstabiliteten.
Om det inte finns tillräckligt med operforerat kantmaterial kan deformation uppstå vid bockning.
Val av verktygsradie
Stansmönstrets täthet kan påverka materialets respons under formningen.
I många fall bidrar större böjradier till att minska distorsionen.
Vad ska ingå i en RFQ för perforerade paneler med bikakestruktur?
För att undvika produktionsförseningar bör köpare tillhandahålla:
Mönsterdetaljer
Specificera:
- Storlek på sexkantshål
- Tonhöjd från centrum till centrum
- Mål för öppen yta om tillämpligt
Information om materialet
Inkludera:
- Kolstålskvalitet
- Tjocklek på plåt
- Krav på ytfinish
Krav på tillverkning
Det är tydligt:
- Platt plåt eller formad del
- Förväntningar på avgradning
- Krav på beläggning
- Kritiska synliga ytor
Om utseendet är viktigt kan det vara till hjälp vid produktionsplaneringen att identifiera ansiktet utåt.
Att välja bikakemönster för prestanda, inte bara utseende
Layouten med bikakor är populär eftersom den ser ren och modern ut.
Men dess verkliga värde är funktionellt.
När den är korrekt specificerad, sexkants perforerat kolstål kan erbjuda en praktisk balans mellan:
- Styrka
- Ventilation
- Visuell öppenhet
- Flexibilitet i tillverkningen
De bästa resultaten uppnås vanligtvis genom att perforeringsgeometrin granskas tillsammans med formnings-, efterbehandlings- och hanteringskraven innan produktionen påbörjas.
Den tidiga diskussionen förhindrar ofta kostsamma justeringar i ett senare skede.