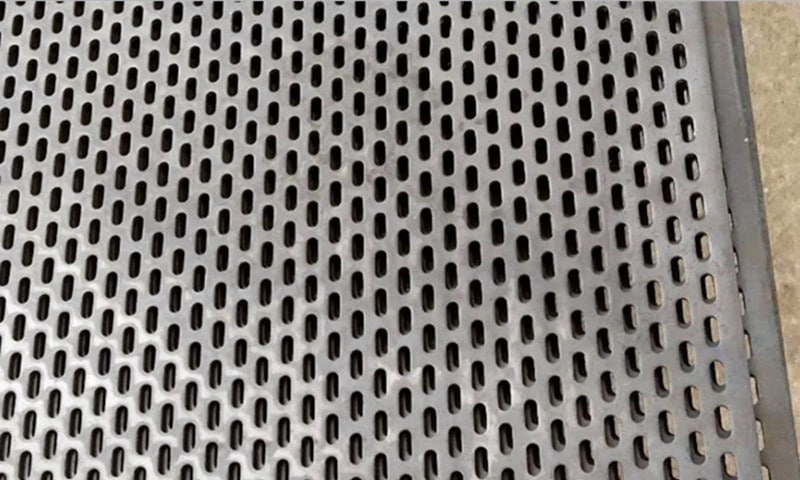
Altıgen Perforasyon Neden Yuvarlak Delik Modellerinden Farklı Performans Gösterir?
Mühendisler perforasyon düzenlerini karşılaştırırken, açık alan genellikle kontrol ettikleri ilk sayıdır.
Ancak panel performansı yalnızca açık alan tarafından belirlenmez.
Delik geometrisi, kalan metalin gerilimi sac boyunca nasıl dağıttığını değiştirir. İşte burada altıgen delikli karbon çeliği standarttan farklı davranır yuvarlak delik düzenler.
Bal peteği deseni, açıklıklar arasında daha kısa bağ açıklıkları oluşturur. Birçok durumda bu, yükün panel yüzeyine daha eşit bir şekilde dağıtılmasına yardımcı olur.
Bu, sayfanın ne zaman kullanılacağı konusunda önemlidir:
- Makine korumaları
- Ekipman muhafazaları
- Havalandırmalı kapaklar
- Dekoratif mimari paravanlar
- Orta sertlik gerektiren bölme panelleri
Benzer özelliklere sahip bir panel açık alan ancak farklı bir delik şekli taşıma, şekillendirme veya montaj sırasında çok farklı tepki verebilir.
Petek Geometrisi Yük Dağılımını Nasıl Etkiler?
Daha Sürekli Malzeme Yolları
Altıgen düzen, tekrar eden açısal destek yolları oluşturur.
Bu, kuvvetin düz sıralar boyunca yoğunlaşmak yerine birden fazla yöne aktarılmasını sağlar.
Pratik imalatta bu genellikle şunları sağlar:
- Lokalize esnemeye karşı daha iyi direnç
- Taşıma sırasında geliştirilmiş boyutsal stabilite
- Büyük panellerde daha düzgün görsel gerilim
Bu özellikle aşağıdakiler için yararlıdır petek delikli paneller geniş desteksiz açıklıklara monte edilir.


Altıgen Delikli Perfore Metal Levhalar
Altıgen delikli karbon çelik saclar açık alan, panel sertliği ve temiz görsel etki arasında pratik bir denge sunar. Korumalar, ekranlar ve fabrikasyon kapaklar için, takımlama doğruluğu ve kenar bitirme, uyumu, güvenliği ve nihai görünümü doğrudan etkiler. Çiziminize göre kontrollü çapak alma, şekillendirme desteği ve imalat incelemesi ile özel petek delikli paneller tedarik ediyoruz. Kalıp değerlendirmesi ve üretim tavsiyesi için teklif talebinizi gönderin.
Açık Alan vs Yapısal Stabilite
Daha yüksek açık alan hava akışını ve görünürlüğü artırır.
Ancak, açık alanın artırılması kalan malzemeyi de azaltır.
Altıgen perforasyon ile tasarımcılar genellikle kabul edilebilir sertliği korurken güçlü bir görsel açıklık elde edebilirler:
- Sac kalınlığı
- Delik boyutu
- Aralık aralığı
- Karbon çelik sınıfı
- Kenar çerçeve tasarımı
- Panelin düz veya şekillendirilmiş olması
Evrensel bir “ideal” açık alan yoktur.
Doğru denge, panelin nihai uygulamasına bağlıdır.
Örneğin:
Koruyucu koruma panelleri genellikle sertliğe ve darbe direncine öncelik verir.
Dekoratif paravanlar şeffaflığa ve görsel derinliğe öncelik verebilir.
Altıgen Delikli Karbon Çelik En İyi Nerede Çalışır?
Ekipman Korumaları ve Endüstriyel Kapaklar
Makine koruması için altıgen perforasyon, panel bütünlüğünü korurken hava akışı sağlar.
Geometrik yapısı da endüstriyel ortamlarda sıklıkla tercih edilen teknik bir görünüm kazandırır.
Tipik uygulamalar şunlardır:
- Fan korumaları
- Havalandırma muhafazaları
- Koruyucu makine panelleri
- Jeneratör kapakları
Bu durumlarda, operatörler panel kenarlarına düzenli olarak temas edebileceğinden çapak alma işlemi özellikle önemlidir.
Mimari Dekoratif Perdeler
Mimarlar genellikle görsel ritim için petek perforasyonu seçerler.
Desen yaratır:
- Temiz ve modern bir görünüm
- Kontrollü şeffaflık
- İlginç ışık yayılımı
- Yapılandırılmış bir görsel doku
İç ve dış ekranlar için panel düzlüğü kritik hale gelir.
Agresif açık alana sahip büyük levhalar, takım sırası uygun şekilde kontrol edilmezse imalat sırasında deforme olabilir.
Çapak Alma Neden Birçok Alıcının Beklediğinden Daha Önemlidir?
Bal peteği deseni birçok köşe geçişi yaratır.
Bu köşeler, yuvarlak delikli perforasyona kıyasla daha keskin çapak oluşumunu koruyabilir.
Bu etkiler:
- Operatör güvenliği
- Yüzey dokunma kalitesi
- Toz boya kıvamı
- Doğrudan aydınlatma altında görsel yüzey
Delme işleminden sonra çapak alma işlemi uygulanabilir:
Mekanik Kenar İyileştirme
Bu, kabarık çapakları giderir ve kullanım güvenliğini artırır.
Genellikle şunlar için kullanılır:
- Ekipman korumaları
- Erişim panelleri
- Fonksiyonel endüstriyel parçalar
Kaplama Öncesi Yüzey Hazırlığı
Boyalı veya toz boya kaplı panellerde çapakların uygun şekilde giderilmesi kaplama tutarlılığını artırmaya yardımcı olur.
Kalan keskin noktalar bazı durumlarda finiş homojenliğini etkileyebilir.
Bu, yansıyan ışığın yüzey düzensizliklerini vurguladığı mimari uygulamalar için özellikle önemlidir.

Altıgen Delikli Panellerin Şekillendirilmesi Planlama Gerektirir
Alıcılar bazen delikli sacların katı saclar gibi bükülebileceğini düşünürler.
Bu her zaman geçerli değildir.
ile açık alan delikli karbon çelik sac, 'nin bükme performansı, bükme bölgesinde ne kadar katı malzeme kaldığına bağlıdır.
İmalattan önce, üreticiler tipik olarak gözden geçirir:
Desene Göre Bükülme Yönü
Perforasyon sıraları boyunca bükme, bunlara paralel bükmeden farklı davranabilir.
Kenar Teminat Gereksinimleri
Sağlam bir kenarlık genellikle şekillendirme stabilitesini artırır.
Yeterli deliksiz kenar malzemesi olmadan, bükme sırasında deformasyon meydana gelebilir.
Takım Yarıçapı Seçimi
Zımba kalıbı yoğunluğu, şekillendirme sırasında malzeme tepkisini etkileyebilir.
Birçok durumda, daha büyük bükülme yarıçapları bozulmayı azaltmaya yardımcı olur.
Petek Delikli Paneller için Teklif Talebine Neler Dahil Edilmelidir?
Üretim gecikmelerini önlemek için alıcılar şunları sağlamalıdır:
Desen Detayları
Belirtiniz:
- Altıgen delik boyutu
- Merkezden merkeze adım
- Varsa açık alan hedefi
Malzeme Bilgileri
Dahil et:
- Karbon çelik sınıfı
- Sac kalınlığı
- Yüzey bitirme gereksinimleri
İmalat Gereklilikleri
Açıkça not edin:
- Düz levha veya şekillendirilmiş parça
- Çapak alma beklentileri
- Kaplama gereksinimleri
- Kritik görünür yüzeyler
Görünüm önemliyse, gösteri yüzünün belirlenmesi üretim planlaması sırasında yardımcı olur.
Petek Desenlerini Sadece Görünüm İçin Değil, Performans İçin Seçmek
Petek düzeni temiz ve modern göründüğü için popülerdir.
Ancak gerçek değeri işlevsel olmasıdır.
Uygun şekilde belirtildiğinde, altıgen delikli karbon çeliği pratik bir denge sunabilir:
- Güç
- Havalandırma
- Görsel açıklık
- İmalat esnekliği
En iyi sonuçlar genellikle üretim başlamadan önce perforasyon geometrisinin şekillendirme, son işlem ve taşıma gereksinimleriyle birlikte gözden geçirilmesiyle elde edilir.
Bu erken tartışma genellikle daha sonra maliyetli ayarlamaları önler.