穴あきステンレス鋼で精密な曲げ加工を実現する方法
パンチングステンレス鋼 は、強度、耐食性、すっきりとした建築的外観を備えている。しかし、パーフォレーションが導入されると、曲げ加工はより複雑になる。.
多くのバイヤーが、プロジェクト開発中に同じ問題に遭遇します。平らなシートは正しく見えますが、曲げた後、曲げ線付近の穴が歪んだり、伸びたり、崩れたりします。これは、外観と組み立て精度の両方に影響します。.
製造されたステンレス鋼パンチング・パネルの場合、曲げ品質は、材料等級、パンチング・レイアウト、開口面積比、金型設定に依存する。.
このガイドでは、実際の生産現場で信頼性の高い曲げ加工結果を得るための実践的な要因について説明します。.


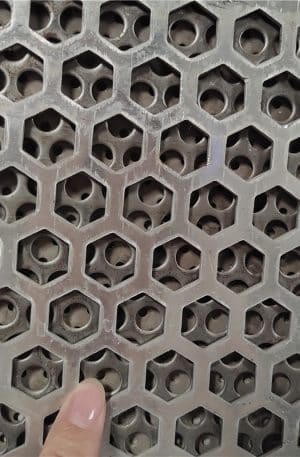


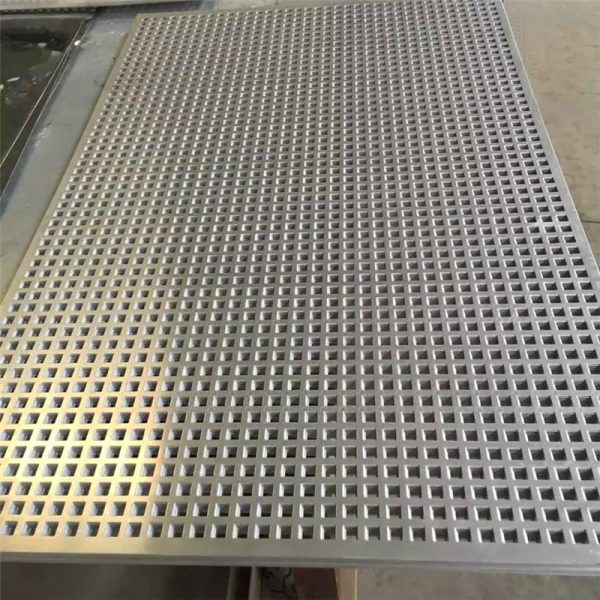


ステンレス鋼パンチングメタルシート
正確な曲げ加工ときれいな穴あけパターンを備えたステンレス製パンチングパネルが必要ですか?当社では、制御された曲げ加工、強化されたエッジ設計、フレーム溶接、図面ベースの加工サポートにより、特注のステンレス製パンチング部品を製造しています。CADファイルまたはプロジェクトの詳細をお送りいただければ、実用的な製造提案とRFQレビューを行います。.
パンチングステンレス鋼の曲げ加工が難しい理由
無垢の板金とは異なり、パンチング材は構造的な連続性が少ない。.
穴は曲げ加工中の力の分散を妨げます。圧力がかかると、応力は曲げゾーン全体に均等に広がるのではなく、ミシン目パターンの周囲に集中します。.
これはしばしばこうなる:
- ベンドライン付近の穴の変形
- 表面のうねり
- 不均一な曲げ角度
- 高硬度ステンレス鋼の微小亀裂
- 次元の一貫性の低下
このような問題は、パーフォレーションパターンが高い位置にある場合に顕著になる。 オープンエリア.
穴の位置が曲げ品質に与える影響
ベンドラインから穴を離す
一般的な解決策の一つは、曲げが発生する部分にミシン目のない余白を残すことである。.
このソリッドエリアは、ツーリングに十分な材料サポートを与え、変形のリスクを低減する。.
多くの場合、設計者は曲げ線に沿って空白のストリップを残します。正確な幅は以下の通りです:
- 板厚
- 穴径
- ピッチ
- 素材グレード
- 必要な曲げ角度
この方法は、外観が重要な目に見える建築パネルに特に有効である。.

穴の向きを考慮する
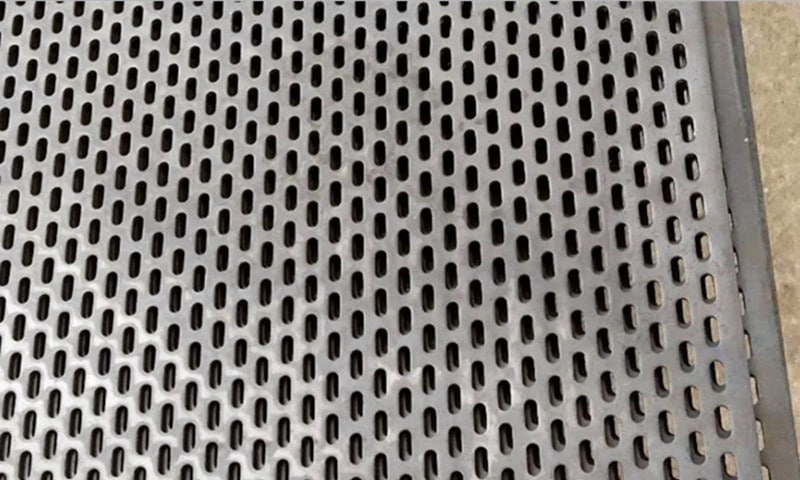
丸穴 一般的に、ストレスはより均等に分散される。.
スロット また、装飾的なパターンが方向性を弱めることもある。.
スロットが曲げ線と平行になると、歪みが大きくなることがある。スロットの向きを調整すると、成形の安定性が向上することが多い。.
これは、金型を準備する前に、図面評価の際に検討されるべきである。.
ステンレス鋼の硬度が曲げ半径に与える影響
ステンレス鋼は軟鋼に比べてスプリングバックが大きい。.
グレードによって曲げ時の挙動が異なる。.
オーステナイト系ステンレス鋼
304や316のような等級は、穴あき加工によく使われる。.
耐食性に優れるが、加工硬化のため曲げ補正には注意が必要。.
多くの場合、内部曲げ半径を大きくすることは、表面応力の低減に役立つ。.
より硬い、または加工硬化した素材
シートがすでに大きな加工を受けている場合、成形の柔軟性が低下する可能性がある。.
これは必要かもしれない:
- より大きな曲げ半径
- 成形速度の低下
- 多段曲げ
- ツーリング調整
最終的なセットアップは、実際の材料の状態や図面の要件によって異なります。.
開口面積による曲げ圧力の変化
開口面積は構造剛性に直接影響する。.
開口面積が大きいパネルは、変形に抵抗する材料が少ない。.
これにより、曲げ力のかけ方が変わる。.
下部オープンエリア
パーフォレーション密度が低いパネルは、一般にソリッドシートに近い挙動を示す。.
通常、曲げ伸ばしはより安定し、予測しやすい。.
より高いオープンエリア
高い開口面積のパネルは、より柔軟性がある。.
しばしば要求される:
- プレスブレーキ圧力の低減
- より幅広いツーリングサポート
- 成形シーケンスが遅い
- 追加成形試験
金型パラメータは通常、サンプルテストに基づいて調整する必要がある。.
精密曲げ加工のテクニック
より大きなVダイの開口部を使用する
ダイの開口部を大きくすれば、局所的な応力集中を抑えることができる。.
これにより、ベンドゾーン付近でのホール崩壊を最小限に抑えることができる。.
理想的な金型の選択は、シートの厚さとミシン目パターンによって異なります。.
必要に応じてステップ・ベンディングを適用する
よりタイトなジオメトリーの場合、ステップ・ベンディングがコントロール性を向上させる可能性がある。.
一度に強引な曲げを加えるのではなく、徐々に成形することで、応力をより均等に分散させることができる。.
これは、装飾的なステンレス・アセンブリによく使用される。.
スプリングバックを慎重にコントロールする
ステンレス鋼は成形後にスプリングバックすることが多い。.
穿孔は、この行動を予測しにくくする。.
経験豊富な製作者は通常、サンプルの検証後にオーバーベンド角度を調整することで補正します。.
製造された構造物単純なアングルベンドを越えて
加工されたステンレス鋼パンチング・パネルの 多くは、1回以上の曲げを必要とする。.
一般的なディープ・プロセシングの構造には以下のようなものがある:
フレーム付きパンチングパネル
溶接サポートフレームにより、剛性と設置安定性が向上。.
これは広く使われている:
- 建築ファサードパネル
- 機器筐体
- スクリーニングシステム
フレームはまた、取り扱い中にミシン目のエッジを保護するのにも役立つ。.
ボックス・フォーム・コンポーネント
パンチングステンレスは、ボックス構造に加工することができる:
- ろ過ハウジング
- 換気カバー
- マシンガード
このような用途では、寸法精度を維持するために、曲げ順序に注意する必要があります。.
強化エッジデザイン
折り返しや補強されたエッジを追加することで、パネルの平坦性を向上させることができる。.
これは、視覚的な一貫性が重要な、より大きなパネル・サイズによく役立ちます。.
バイヤーが生産前に提供すべきもの
曲げ加工の実現可能性を正確に評価するために、サプライヤーは通常、以下のことを必要とする:
完成予想図
含む:
- フラットパターン寸法
- ベンド拠点
- 曲げ角度
- 素材グレード
- 厚さ
ミシン目の詳細
特定してください:
- ホールタイプ
- 穴サイズ
- ピッチ
- オープンエリア要件
- マージン・ゾーン
外観の条件
設置後にパネルが見える場合は、許容できる変形許容範囲を明確にする。.
これは、工場が最適な成形工程を選択するのに役立つ。.
早期のデザイン・レビューが生産上の問題を防ぐ
曲げの問題の多くは、製造が始まる前に解決することができる。.
実践的なドローイング・レビューでは、多くの場合、以下のことが確認される:
- 曲げ線がミシン目に近すぎる
- 成形されたエッジの近くに過剰なオープン・エリアがある。
- 半径の要件が材料の厚さに適合しない
- 構造補強の必要性
買い手とメーカー間の早期の話し合いは、通常、時間を節約し、修正コストを削減する。.
加工されたステンレス鋼パンチング・パネルの場合、精密曲げ加工はプレスブレーキの力だけではほとんどできません。それは、パンチングデザイン、材料挙動、成形戦略のバランスに依存します。.
最も信頼できる結果は、通常、実際の製造経験に基づく生産計画からもたらされる。.