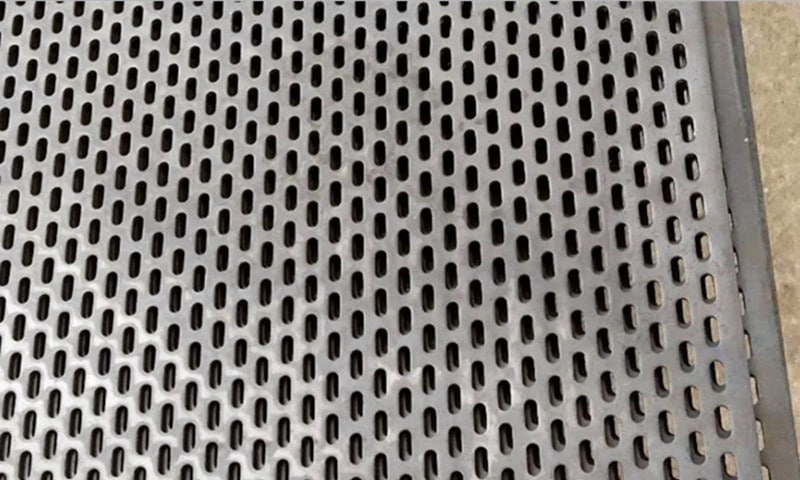
信頼性の高い階段用穴あき安全グレーチングプレートの製造
工業用階段は、常に人の往来があり、湿気、ほこり、油、屋外の天候にさらされます。このような用途には, 有孔安全格子プレート は、滑りにくさ、排水性能、構造的支持を兼ね備えているため、しばしば選択される。.
しかし、製造の観点からは、製品の信頼性は、標準的な滑り止め穴パターンを選択すること以上に多くのことに依存している。.
多くのプロジェクトで、取り付けの問題は小さな加工誤差から始まります。穴の位置、成形の一貫性、寸法公差は、溶接のアライメント、組み立てのスピード、最終的な外観の仕上がりに直接影響します。.
この記事では、製造精度がいかに施工性能に影響するか、また適切なパンチング設計がいかに安全性とプロジェクト効率の両方を向上させるかについて説明します。.
階段グレーチングプレートに製造精度が重要な理由
セーフティ・グレーチング・プレートは通常、溶接階段システムまたはボルト締めモジュール・アセンブリの一部として設置される。.
装飾用途に使用される平らな有孔シートとは異なり、階段用プレートは構造フレーム内に収まる必要があり、調整許容範囲が限られています。.
典型的な製造上の問題には、以下のようなものがある:
- 打ち抜き後の板幅が一定しない
- 形成された側溝の角度の偏差
- 曲げ線付近の穴の歪み
- 打ち抜き後の板の平坦度が不均一
- トレッドプレートとサポートフレーム間のミスアライメント
わずかな寸法のばらつきでも、現場での設置時に問題を引き起こす可能性がある。.
例えば、成形された側面のフランジが一定でない場合、溶接工は無理やり位置合わせをする必要があります。この場合、設置時間が長くなり、最終的な階段の形状に影響を与える可能性があります。.
階段モジュールを繰り返し使用するプロジェクトでは、製造の一貫性が特に重要になる。.


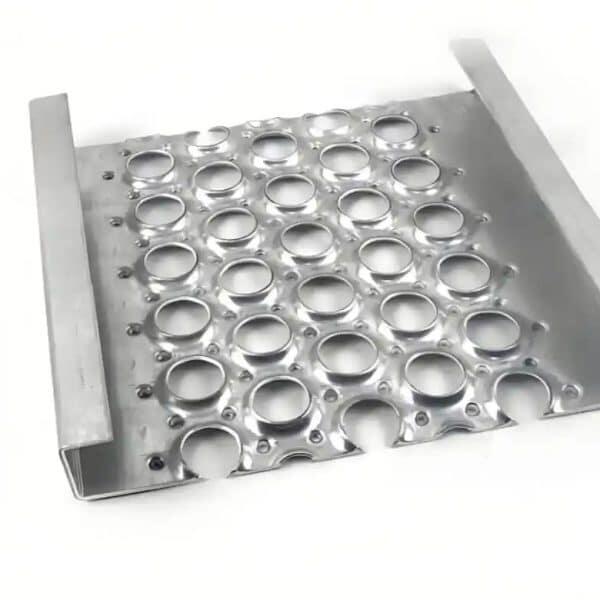
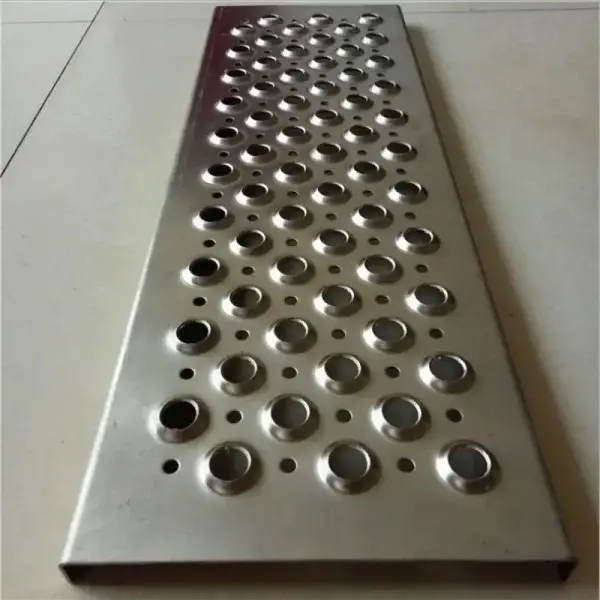
穴あき安全グレーチング
産業用階段のパンチングセーフティグレーチングプレートは、一貫したパンチング精度、安定した平面度、信頼性の高い成形制御を必要とします。Perfsheetでは、カスタマイズされた穴パターン、曲げオプション、および溶接と現場設置をサポートするための補強された加工詳細で滑り止め階段プレートを製造しています。階段のレイアウト、荷重要件、製造図面を共有し、製造評価と見積もりをご依頼ください。.
パンチング・レイアウトが溶接と取り付けに与える影響
パンチングパターンはスリップ抵抗に関係するだけではない。.
また、加工中のプレートの挙動にも影響する。.
穴の密度が材料の安定性に影響する
より高い オープンエリア 一般的に水はけと視界が良くなる。.
しかし、過度の穿孔は局所の硬直性を低下させる。.
その結果、こうなる可能性がある:
- 打ち抜き時のシートの変形
- 曲げ時の歪み
- 溶接時の寸法安定性の低下
理想的なオープンエリアは以下の通りだ:
- 材料の厚さ
- プレートスパン
- サポート間隔
- 必要な負荷条件
- エッジ補強デザイン
多くの産業用階段プロジェクトでは、滑り性能と構造的安定性のバランスを取ることが、開放面積を最大化することよりも現実的である。.
成形精度にはエッジマージンが重要
よくある設計ミスのひとつは、ミシン目を折り曲げ線に近づけすぎることだ。.
そうなると、ベンドゾーン周辺の材料が弱くなり、それが原因となる可能性がある:
- 不規則な曲げ半径
- 素材によってはエッジクラック
- 角度の不一致
- フランジ剛性の低下
曲げ線付近に適切に設計されたソリッドマージンは、成形精度を維持するのに役立ちます。.
正確なマージンは以下の通り:
- 素材グレード
- 厚さ
- パンチ形状
- 成形半径
- ツーリングのセットアップ
このため、製造前に必ず製作図面を確認する必要がある。.
より良い視界と安全性のためのホール設計の最適化
産業用階段の場合、ミシン目のレイアウトは、オペレータが階段システムとどのように視覚的に接するかに影響する。.
これは、高架プラットフォーム、海上施設、プロセスプラントにおいて特に重要である。.
管理された視界がユーザーの信頼を高める
視覚的に密度が高すぎるミシン目パターンは、開放感に違和感を与えるかもしれない。.
閉めすぎのパターンは排水を悪くし、ゴミを閉じ込める可能性がある。.
多くのプロジェクトは、バランスの取れた視覚効果を提供することを目指している:
- クリアな足元の視界
- 十分な排水
- 視覚障害の軽減
- 快適な高さでの階段認識
パンチング方式は、実用性とオペレーターの快適性の両方をサポートするものでなければならない。.
方向性のある穴の向きはトラクションを向上させる
ある種の滑り止めパンチングデザインは、方向性のあるトラクションを生み出す。.
正しい向きで取り付ければ、パフォーマンスを向上させることができる。.
製造チームは通常、確認する:
- 歩く方向
- プレートの取り付け方向
- 排水方向
- 支持フレームのジオメトリー
この見直しは、後で設置ミスを避けるのに役立つ。.

一貫した階段プレートの成形管理
打ち抜きの後、多くの階段グレーチングプレートは、次のような成形作業を必要とする:
- サイドチャンネル・ベンディング
- ノーズエッジ成形
- 補強フランジ
- 溶接準備エッジ
各操作は次元変数を導入する。.
工具セットアップは穿孔形状と一致させなければならない。
パンチパターンと成形金型は連動しなければならない。.
工具の圧力が適切に分散されないと、曲げ加工中に穿孔ゾーンが変形することがある。.
生産管理は多くの場合、以下の点に重点を置いている:
- パンチ・トゥ・ベンド・シーケンス
- ツールクリアランスの選択
- 成形圧力の一貫性
- 曲げ後の平坦度検証
これらのコントロールは、階段組み立て時のはめ込みの問題を軽減するのに役立つ。.
材料選択も加工精度に影響する
一般的な素材は以下の通り:
炭素鋼
溶融亜鉛メッキを施した工業用プロジェクトによく選ばれる。.
多くの場合に良好な成形特性を発揮する。.
ステンレス鋼
腐食性環境に適している。.
スプリングバックの挙動が炭素鋼と異なることが多いため、より綿密な成形管理が必要になる場合がある。.
アルミニウム
軽量化が重要な場合に使用される。.
合金の調質によって、異なる打ち抜きと成形パラメータが必要になることがある。.
材料の挙動は、金型が準備された後ではなく、図面の検討中に考慮されるべきである。.
バイヤーが注文前に確認すべきこと
穴あきセーフティグレーチングの階段プレートでは、明確なRFQ情報が生産の遅れを防ぐのに役立ちます。.
推奨される詳細は以下の通り:
階段アプリケーション
プレートの種類を指定する:
- 工業用直線階段
- プラットフォーム移行
- オフショア・アクセス・システム
- メンテナンス用通路
- 屋外ユーティリティ・アクセス
製作に必要な条件
含む:
- 素材グレード
- 厚さ
- プレート寸法
- 穴パターン
- オープンエリアの好み
- 曲げの詳細
- 表面処理
- 溶接準備の要件
組み立て方法
プレートの有無を確認する:
- 直接溶接
- ボルト締め
- プレハブフレームへの取り付け
これは製造公差とエッジ設計に影響する。.
信頼できる階段プレート製造は図面レビューから始まる
パンチング設計、成形管理、設置要件を一緒に考慮すると、パンチング安全格子プレートはうまく機能する。.
製造の観点からは、単にパンチングメタルを製造することが目的ではない。.
目標は、正しくフィットし、効率的に溶接され、サービスにおいて確実に機能する部品を提供することである。.
初期の図面レビューでは、プロジェクトの意図を変更することなく、製作の安定性を向上させ、設置を簡素化する設計上の調整を特定できることがよくあります。.