In industriële en structurele toepassingen, doorlooptijd is vaak net zo belangrijk als de belastingswaarde of corrosiebestendigheid. Voor geperforeerde platen voor zwaar gebruikVertragingen komen zelden door één oorzaak - ze zijn meestal het resultaat van technische keuzes die vroegtijdig worden gemaakt, soms zelfs voordat een tekening klaar is.
Deze gids legt het volgende uit wat bepaalt eigenlijk de doorlooptijd van geperforeerde zware platen?Waarom levertijden zo sterk variëren tussen leveranciers en hoe praktische parameterbeslissingen de levering aanzienlijk kunnen verkorten zonder in te boeten aan prestaties of duurzaamheid.

Geperforeerde platen voor zwaar gebruik
Op maat gemaakte geperforeerde plaat voor zware toepassingen nodig?
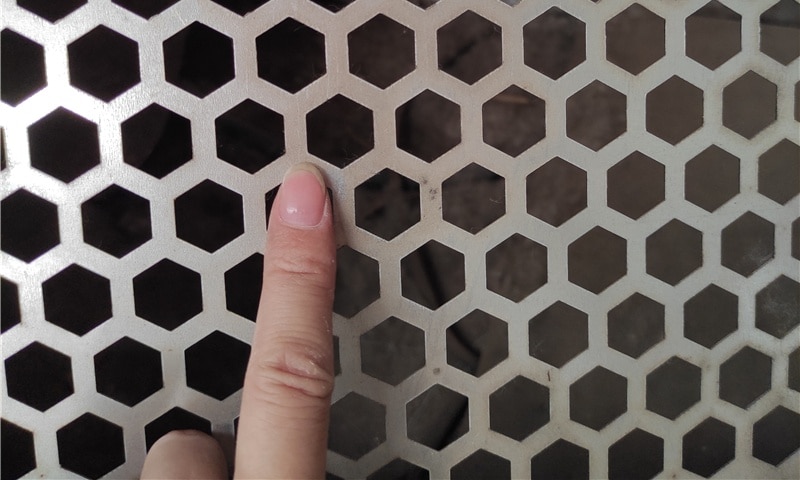
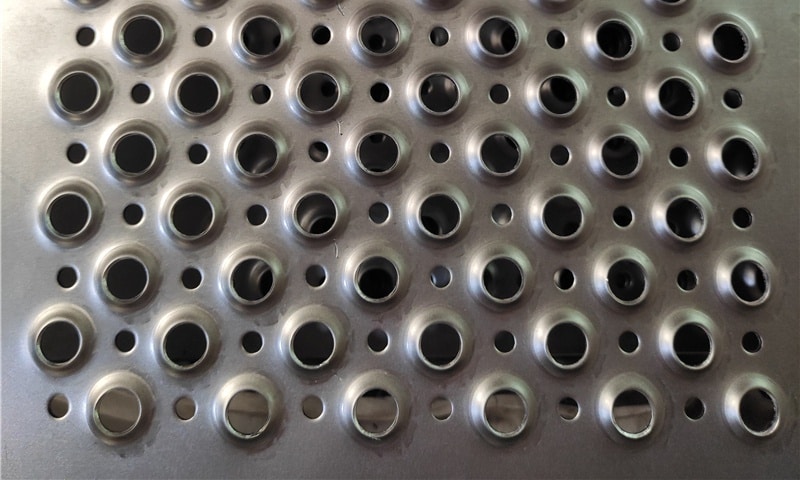
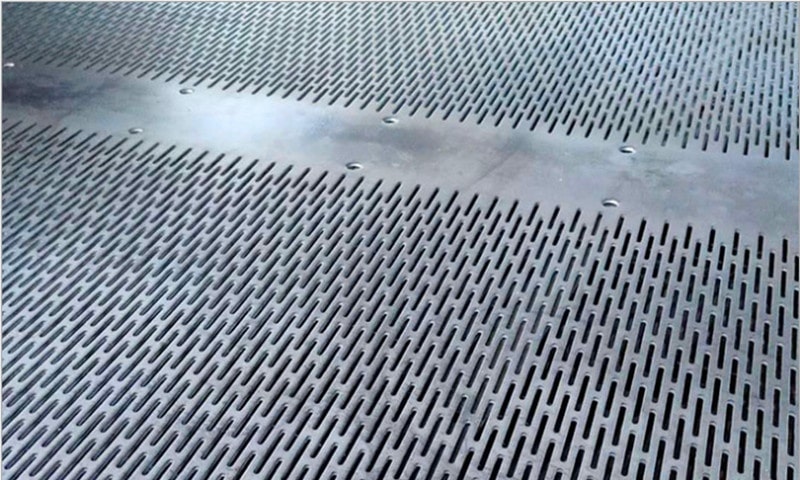
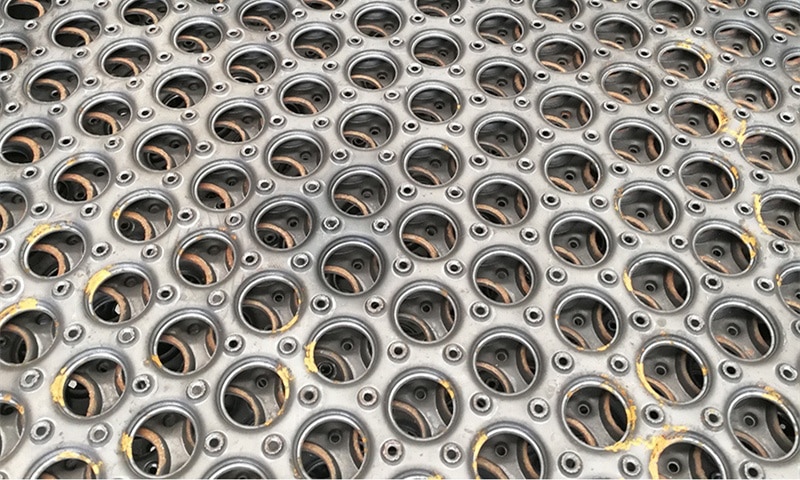
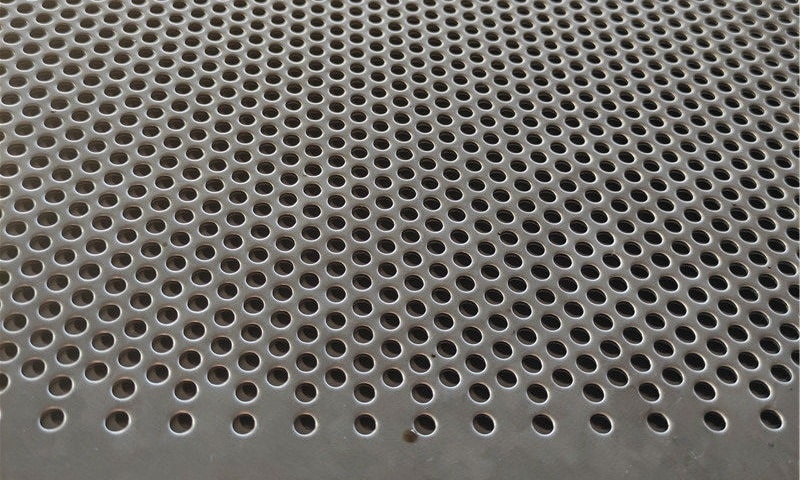
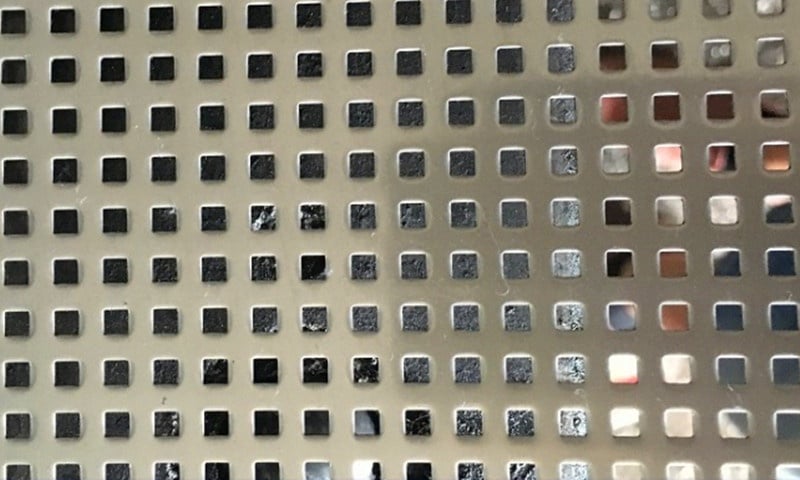
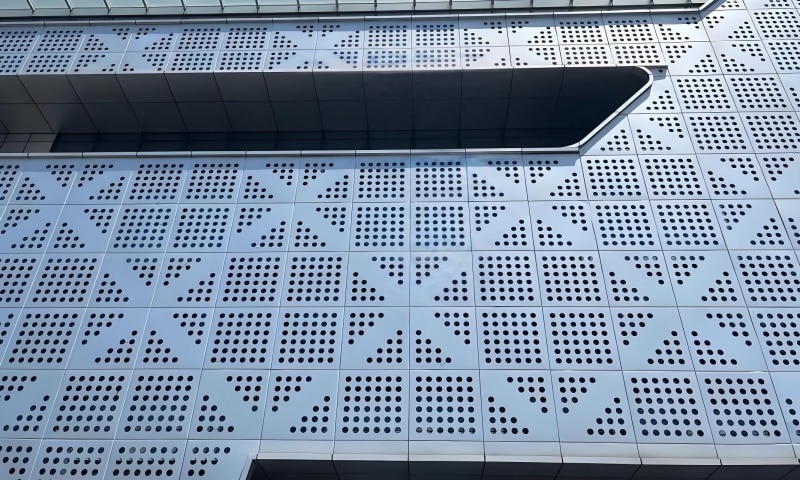
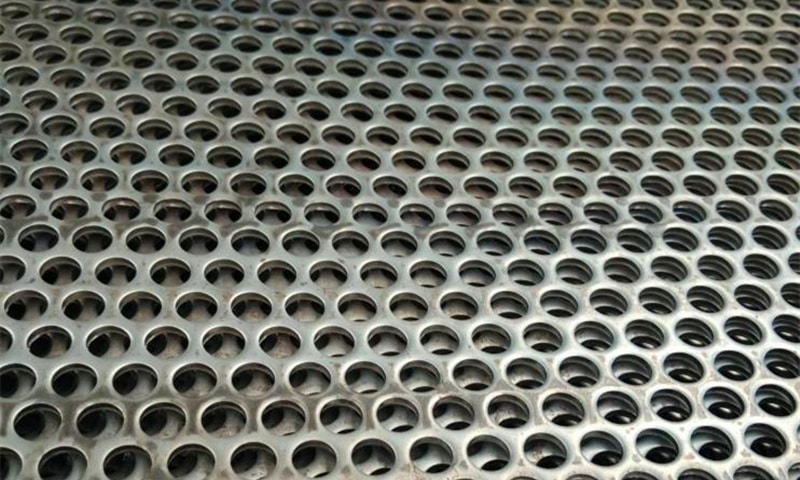
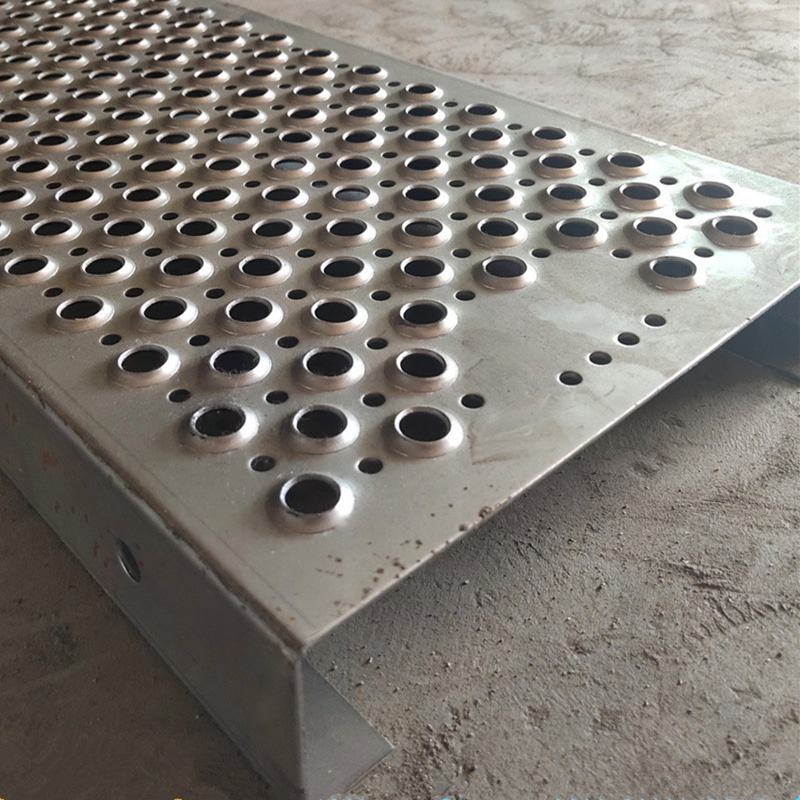
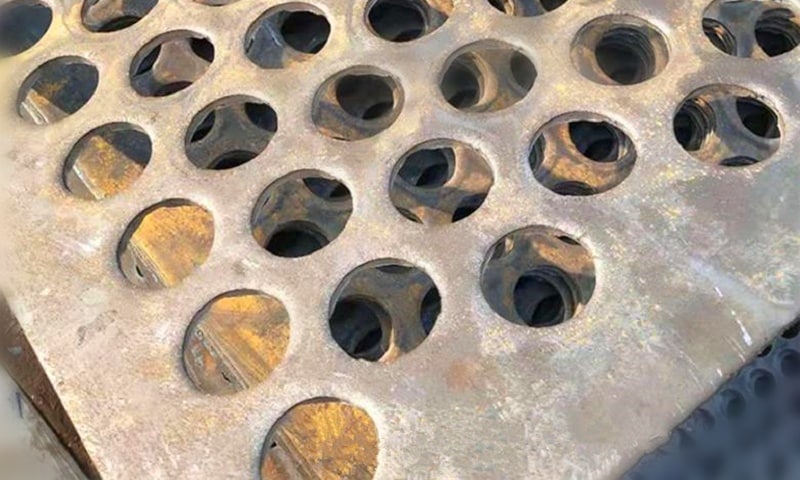
Wij bieden geperforeerde platen met een dikte van 2,75 mm tot 30 mm en tot 6000×1500 mm groot, verkrijgbaar in ronde, vierkante, zeshoekige en gegroefde patronen.
Daarnaast bieden we nauwkeurig snijden, oppervlaktebescherming en andere verwerkingsdiensten op maat om te voldoen aan industriële installatievereisten.
Neem gerust contact met ons open wij zorgen voor een persoonlijke oplossing die perfect aansluit op jouw projectbehoeften.
Wat "Doorlooptijd" werkelijk inhoudt bij de productie van geperforeerde platen voor zwaar gebruik
Bij de productie van dikwandige geperforeerde platen is de doorlooptijd niet beperkt tot machine-uren. Het omvat meestal:
- Verkrijgbaarheid en dikte van plaatmateriaal
- CNC ponsen plannen en capaciteit toewijzen
- Gereedschap voorbereiden en cyclus instellen
- Afvlakken, snijden en kanten bewerken
- Oppervlaktebehandeling en exportverpakking
Voor zware platen wordt elke stap gevoeliger naarmate de dikte toeneemt. De belangrijkste variabele is hoe geïntegreerd en capabel het ponsproces isniet hoe snel een enkele bewerking kan lopen.
Kernfactoren die de doorlooptijd van geperforeerde platen voor zwaar gebruik bepalen
Plaatdikte en ponsvermogen
De dikte heeft een directe invloed op ponscycluscontrole, standtijd en planningscapaciteit van de machine.
In faciliteiten die zijn uitgerust met CNC-ponsmachines met een hoog tonnage en zware gereedschapssystemen, geperforeerde platen tot 50 mm dik kunnen betrouwbaar worden geproduceerd met ponsen in plaats van boren. Dit vereist:
- Voldoende perscapaciteit
- Versterkte stempel- en matrijssamenstellingen
- Ponsstrategieën met lage snelheid en hoge belasting
- Gecontroleerde slagfrequentie
Veel leveranciers gaan boren van meer dan 6-8 mm vanwege beperkingen in apparatuurgeen technische noodzaak. Vanuit het oogpunt van de koper is het bevestigen van echte ponscapaciteit voor dikke platen een van de meest effectieve manieren om een realistische doorlooptijd te voorspellen.
Gatdiameter, lay-out en structurele logica
Vanuit het oogpunt van productie, verhouding gaten/dikte is belangrijker dan visuele patroonvoorkeur.
Ontwerpen die geen rekening houden met stansfysica zullen onvermijdelijk de doorlooptijd verlengen. Veel voorkomende beperkingen zijn:
- Kleine gaten in dikke platen leiden tot sterk verhoogde ponsspanning, risico op gereedschapbreuk en scheuren van randen
- Extreem krappe steek die de cyclusstabiliteit vermindert
- Ontwerpen met een groot open oppervlak die extra afvlakking vereisen
Patronen die ontworpen zijn met de realiteit van het ponsen in het achterhoofd, zorgen ervoor dat de productie gestaag verloopt, beschermen het gereedschap en houden de schema's voorspelbaar.

Materiaalsoort en plaatbeschikbaarheid
Geperforeerde platen voor zwaar gebruik worden meestal gespecificeerd in:
- Constructief koolstofstaal
- Gegalvaniseerd staal
- Roestvrij staal (304 / 316)
Het slaan zelf is misschien eenvoudig, niet-stockdiktes of ongebruikelijke materiaalsoorten worden vaak de verborgen bottleneck. In de praktijk kan de beschikbaarheid van materiaal evenveel invloed hebben op de doorlooptijd als de bewerkingscapaciteit, vooral voor dikkere platen.
Standaard vs Op maat gemaakte geperforeerde platen voor zwaar gebruik
Standaard Specificaties
Standaard geperforeerde platen voor zwaar gebruik:
- Voorraad plaatdikte
- Gevestigde gereedschapsmaten
- Herhaalde productiegeschiedenis
Deze bestellingen kunnen gemakkelijk worden geïntegreerd in de productieplanning en hebben meestal de kortste doorlooptijden.
Aangepaste dikke plaat bestellingen
Aangepaste specificaties kunnen inhouden:
- Niet-standaard dikte of toleranties
- Unieke afmetingen of lay-out van gaten
- Speciale uitsparingen of randvoorbereiding
Maatwerk op zich is geen probleem, maar het vereist wel extra coördinatie tussen tooling, planning en inspectie. Zonder vroegtijdige technische afstemming zijn aangepaste bestellingen de meest voorkomende oorzaak van langere doorlooptijden.
Impact van nabewerking en oppervlaktebehandeling
Voor zware geperforeerde platen zijn vaak secundaire processen nodig, zoals:
- Thermisch verzinken
- Beitsen of oppervlaktebehandeling
- Afvlakken van stress
Elke extra stap leidt tot wachttijden. Door de verwerkingsvolgorde vroeg te bevestigen - vooral of het coaten voor of na het perforeren gebeurt - wordt voorkomen dat de planning in een laat stadium wordt gewijzigd, waardoor de levering rustig weken langer kan duren.
Typische doorlooptijdverwachtingen voor geperforeerde platen voor zwaar gebruik
Gebaseerd op de praktijk in de sector:
- Standaard geperforeerde platen voor zwaar gebruik: 1-2 weken
- Aangepaste ponsen van dikke platen: 2-3 weken
- Speciale materialen of coatings: 1-3 weken extra
Deze bereiken gaan uit van echte CNC ponscapaciteit voor dikke platengeen vervanging door secundaire boorprocessen.
Hoe de doorlooptijd van geperforeerde platen voor zware toepassingen verkorten door slimmere specificaties
Gebruik praktische gat-dikteverhoudingen
Het aanhouden van een redelijke verhouding tussen gat en dikte verbetert de levensduur van het gereedschap en de cyclusstabiliteit. De uiteindelijke limieten hangen af van de materiaalsoort, de perscapaciteit en de plaatbreedte, maar ontwerpen die zijn afgestemd op de ponsfysica doorlopen de productie consequent sneller.

Voorkeur Bestaande gereedschapsafmetingen
Aangepaste ponsmaten verlengen de insteltijd en de voorbereiding van het gereedschap. Door vaste gereedschapsmaten te kiezen, vervalt vaak een hele voorbereidingsfase en wordt de voorspelbaarheid van de levering verbeterd.
Voorkom dat je te veel vlakheid specificeert als dat niet nodig is
Extreem krappe vlakheidstoleranties op dikke geperforeerde platen vereisen extra nivelleergangen. Waar de toepassing het toelaat, verminderen praktische tolerantiebereiken de nabewerkingstijd en verlichten ze de druk op de planning.
Oppervlaktebehandeling vroegtijdig vergrendelen
Late wijzigingen in verzink- of coatingvereisten veroorzaken vaak vertragingen. Door vroegtijdige bevestiging kunnen plating- en ponsschema's op elkaar worden afgestemd in plaats van elkaar te beconcurreren.
Waarom ervaring belangrijker is dan beloofde snelheid
De doorlooptijd van geperforeerde platen voor zware toepassingen wordt zelden verkort door de productie te haasten. Het wordt verkort door vroeg de juiste technische beslissingen te nemen.
Leveranciers met echte ervaring in het ponsen van dikke platen signaleren proactief riskante ontwerpen, bevelen stabiele alternatieven aan en stemmen de gereedschappen, materiaalinkoop en afwerkingscapaciteit op elkaar af voordat de productie begint. Dit ervaringsniveau zorgt voor realistische en betrouwbare doorlooptijden.
Slotopmerkingen voor industriële kopers
De doorlooptijd van zware geperforeerde platen is geen vast getal. Het is het resultaat van de mogelijkheden van de apparatuur, de technische discipline en een vroegtijdige technische coördinatie.
Door te werken met een fabrikant die begrijpt wat ponsen op schaal in dikke platen inhoudt en door weloverwogen keuzes te maken in specificaties, kunnen kopers vaak verkort de doorlooptijd zonder afbreuk te doen aan de structurele integriteit of prestaties op lange termijn.