Inledning - varför detta är viktigt för inköpare och ingenjörer
I krävande applikationer (strukturella galler, maskinskydd, filtreringsstöd, gångvägar och paneler för tung utrustning) är beslutet om hålmönster inte estetiskt - det är tekniskt. Avvägningen är alltid mellan öppet område (ventilation, dränering, viktbesparing) och materialbryggor (ligament) som bär upp belastningar och motstår utmattning. Nedan går jag igenom praktiska tumregler, den matematik du behöver och arbetsexempel som du kan använda i upphandlingsspecifikationer och tekniska kontroller.

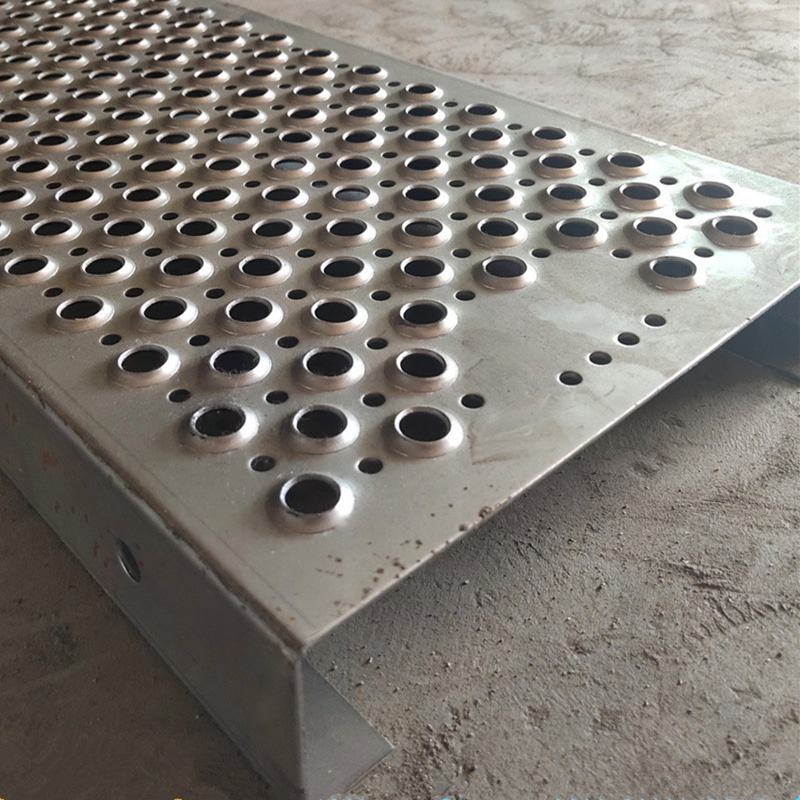
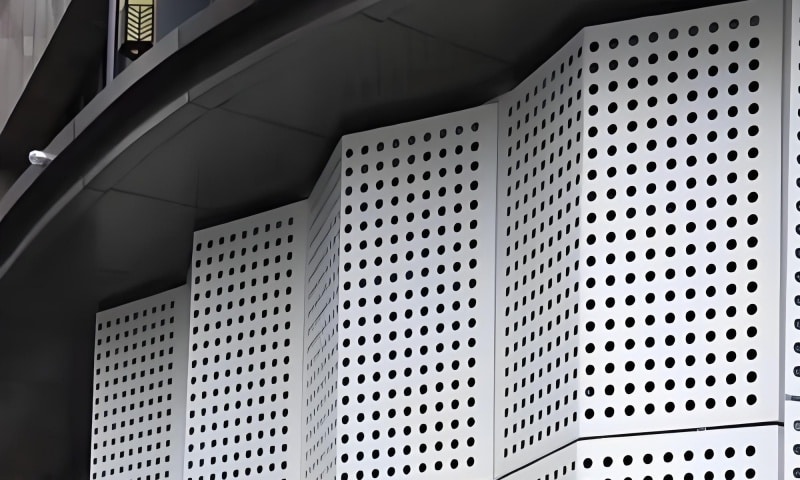
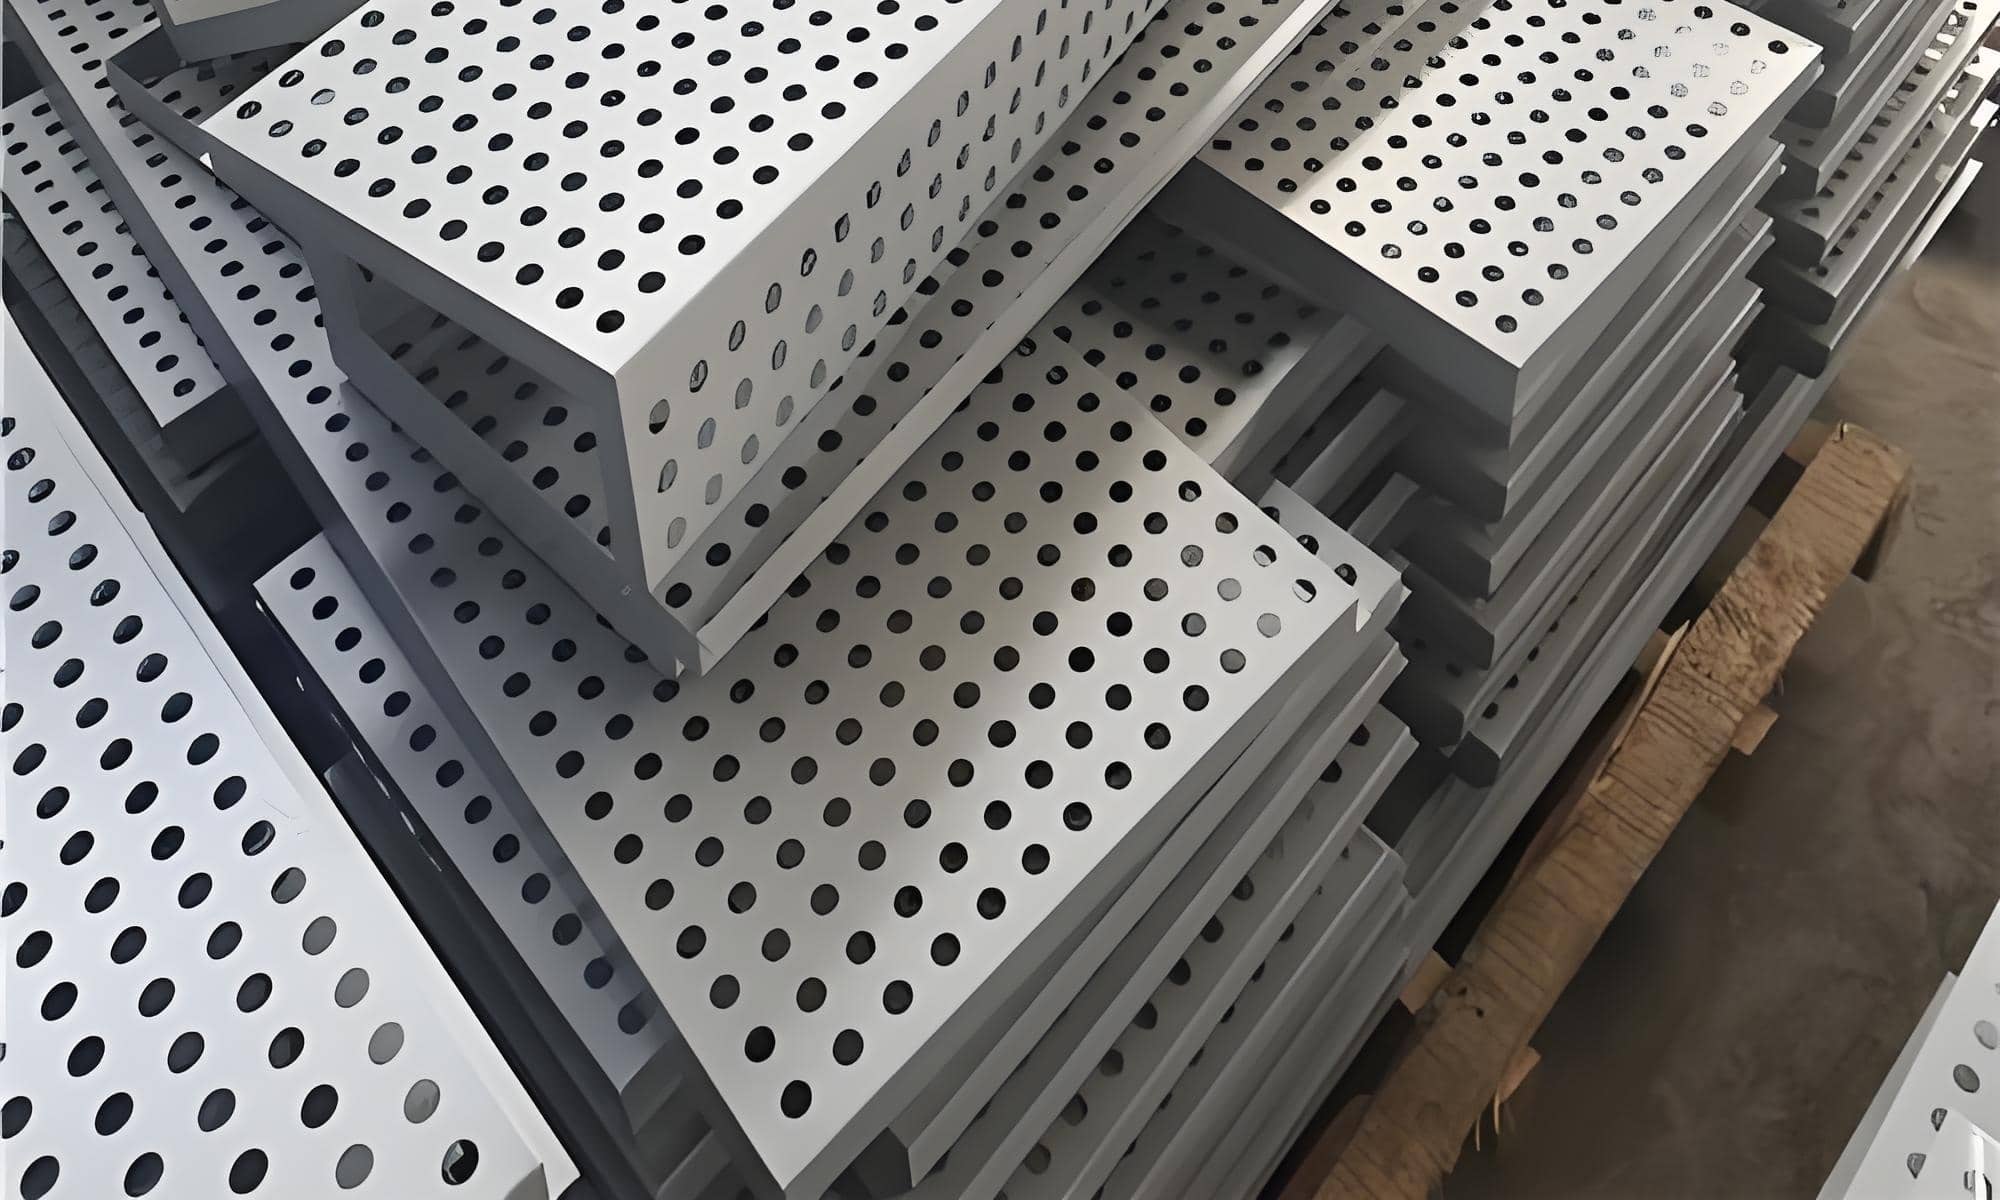
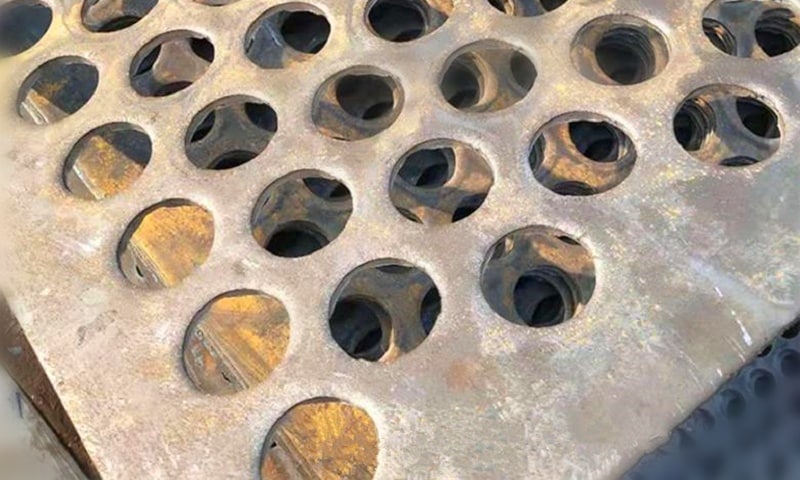
Perforerade plåtar för tung användning
Behöver du en specialanpassad perforerad plåt för hög belastning?
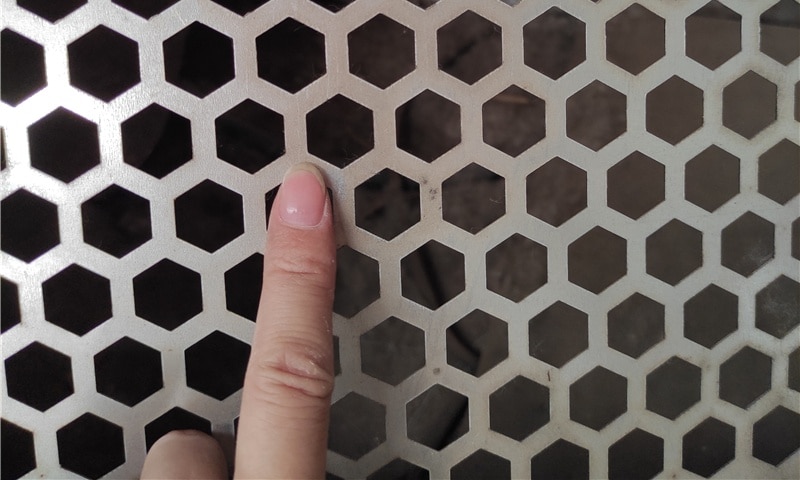
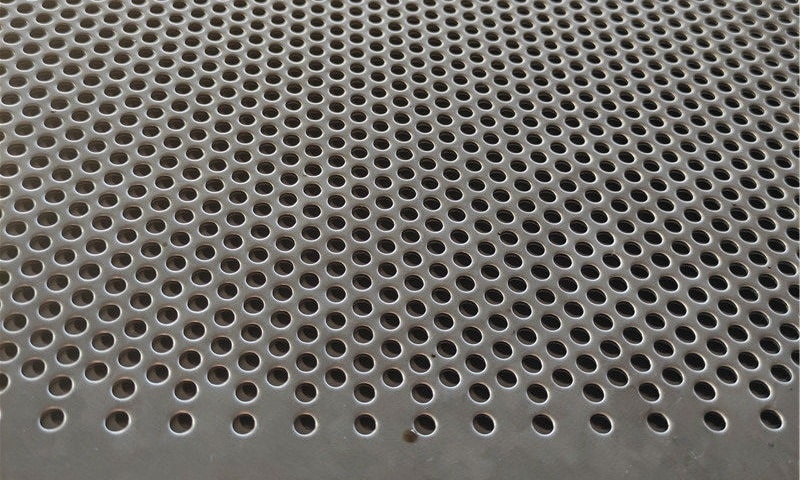
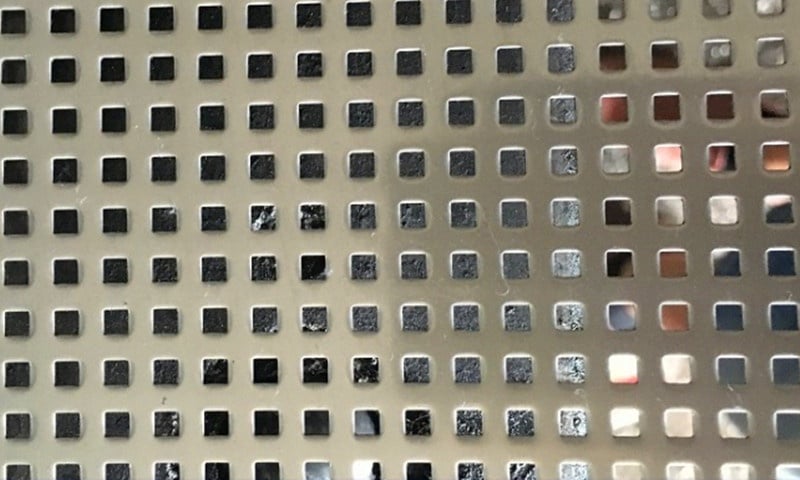
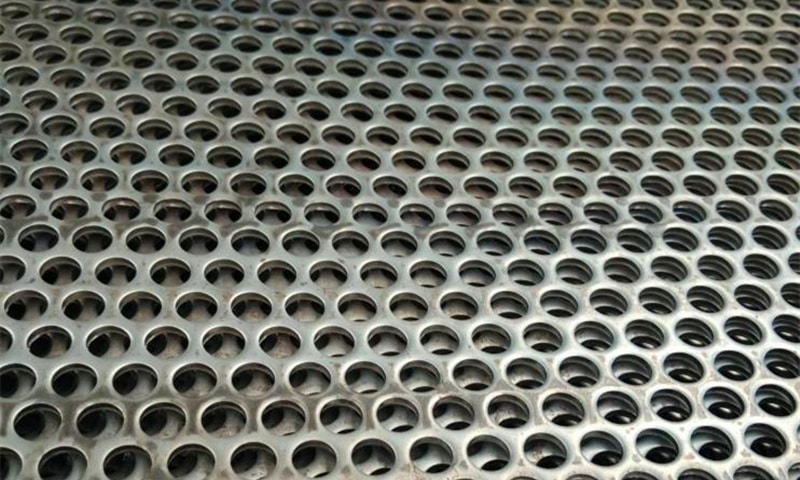
Vi erbjuder perforerade plattor med tjocklek från 2,75 mm till 30 mm och upp till 6000×1500 mm i storlek, tillgängliga i runda, fyrkantiga, sexkantiga och slitsade mönster.
Dessutom erbjuder vi exakt kapning, ytskydd och andra bearbetningstjänster som är skräddarsydda för att uppfylla kraven för industriella installationer.
Kontakta oss gärna när som helstså tar vi fram en personlig lösning som passar perfekt till dina projektbehov.
Nyckelbegrepp - vad som ska mätas och varför
Öppet område (definition)
Öppet område (%) = (total hålarea ÷ total plåtarea) × 100.
Större öppen yta → bättre luftflöde och lägre vikt. Mindre öppen yta → mer kontinuerligt material och högre lokal styvhet/hållfasthet.
Ligament (materialbrygga) bredd
Ligament (bro) bredd = pitch (center till center) - håldiameter.
Detta enkla geometriska tal är den primära styrningen av den lokala lastvägen för en perforerad plåt.
Mönstertyper som spelar roll
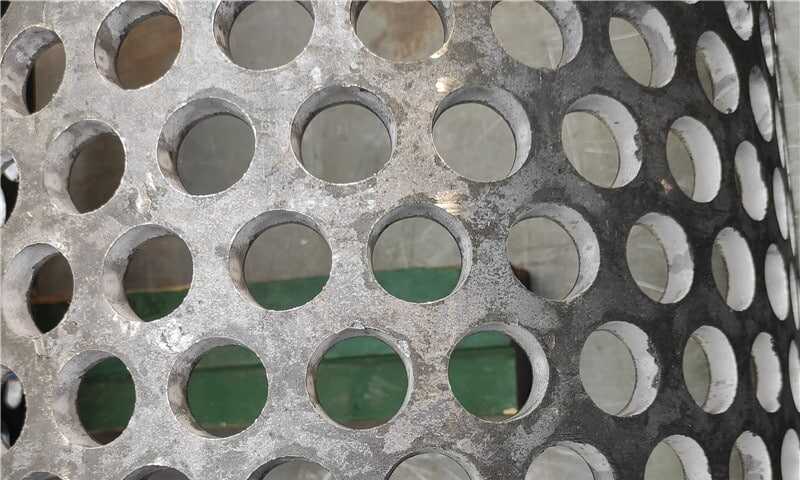
- Kvadratiskt (ortogonalt) rutnät - Hålen är placerade i rader/kolumner. Lättare att stansa och vanligt för tyngre plåtar.
- Förskjutet / hexagonalt rutnät - högre öppen yta för samma stigning, men ligamenten är orienterade på olika sätt och verktygsövervägandena skiljer sig åt.
Användbara formler (kopiera till ett datablad)
Alla formler förutsätter håldiameter d och kast från center till center p, båda i samma enhet (tum eller mm).
Runda hål - öppen yta (kvadratiskt rutnät)
Arean av ett runt hål = π × d² / 4
Hål per ytenhet (kvadratiskt rutnät) = 1 / p²
Öppen yta (%) = (π × d² / 4) × (1 / p²) × 100
Runda hål - öppen yta (hex/staggered grid)
Hål per ytenhet (hex) = 2 / (√3 × p²)
Öppen yta (%) = (π × d² / 4) × (2 / (√3 × p²)) × 100
Ligamentets bredd och ligamentets arbetssektion
Ligamentets bredd b = p - d
Ligamentets tvärsnittsarea (för drag- och skjuvkontroller) = b × tjocklek (t)
Snabb uppskattning av hållfasthet (teknisk kontroll, konservativ)
Maximal teoretisk dragbelastning per ligament ≈ UTS × (b × t)
(UTS = materialets ultimata draghållfasthet; använd lämplig kvalitet och konvertera enheter konsekvent).
Obs: det "maximala teoretiska" antalet är en övre gräns - utmattning, spänningskoncentration vid stansade kanter och fleraxlig lastfördelning minskar den användbara kapaciteten. Använd säkerhetsfaktorer och/eller testdata för den slutliga konstruktionen.
Genomarbetade numeriska exempel (steg-för-steg)
Siffrorna nedan är illustrativ för att visa känslighet - byt alltid ut dina faktiska d-, p-, t- och materialegenskaper.
Exempel A - runda hål, fyrkantigt rutnät
- d = 0,500 in (håldiameter)
- p = 0,700 tum (delning från centrum till centrum)
- Arean på ett hål = π × 0,500² / 4 = π × 0,25 / 4 = π × 0,0625 ≈ 0,19635 in².
- Hål per kvadratcentimeter = 1 / 0,700² = 1 / 0,49 ≈ 2,04082 hål/in².
- Öppen yta = 0,19635 × 2,04082 × 100 ≈ 40.07% öppen yta.
- Ligamentbredd b = 0,700 - 0,500 = 0,200 tum.
- Om tjockleken t = 0,250 in och du använder en illustrativ UTS = 60.000 psi:
- Ligamentets area = b × t = 0,200 × 0,250 = 0,050 in².
- Teoretisk draghållfasthet per ligament = 60.000 psi × 0,050 in² = 3.000 lb.
(Tolkning: många ligament delar belastningen i en panel - använd detta som en kontroll av ett enda ligament och tillämpa faktorer för utmattning och stansskador).
Exempel B - samma hål, förskjutet (hex) rutnät
- Med d = 0,500 in och p = 0,700 in i en hexagonal (förskjuten) layout:
Hål per kvadrat tum = 2 / (√3 × 0,700²) ≈ 2,35653 hål/in².
Öppen yta ≈ 0,19635 × 2,35653 × 100 ≈ 46.27% öppen yta.
(Slutsats: att byta till förskjutet ger en ökning av den öppna ytan med ~6 procentenheter med samma d och p - men ligamenten omorienteras och kan förändra hur lasterna fördelas).
Designkompromisser och praktiska rekommendationer
Om du behöver styrka (strukturell / gångbar / lastbärande)
- Mål lägre öppen yta (t.ex. 15-35%) beroende på tjocklek - håll ligamenten ≥ 0,12-0,25 tum för tunga paneler (öka minimum om utmattnings- eller stötbelastningar gäller).
- Fördela större tjocklek och något större delning för att hålla ligamentbredden robust.
- Föredra kvadratiska mönster för enkelhet och förutsägbara lastvägar om inte ventilationsbehoven tvingar dig till förskjutna.
Om du behöver maximal öppen yta (ventilering, filtrering)
- Använd förskjutna mönster och optimera d/p-förhållandet, men öka plåttjockleken eller lägg till lokal förstärkning för att bibehålla ligamentstyrkan.
- Se upp för verktygsbegränsningar: en mycket stor öppen yta kan leda till grader, flänsdeformation och minskad planhet.
Överväganden om tillverkning (B2B-upphandlingsanteckningar)
- Punch vs laser vs vattenjet: Stansning är snabbast och billigast för stora volymer men ger härdning nära hålkanterna; laser/vattenstråle ger renare kanter men högre enhetskostnad. Ange krav på planhet, gradtolerans och avgradningsbehov i RFQ:n.
- Tolerans för verktyg: ange ±0,005-0,020 tum beroende på håldiameter och plåttjocklek. Kraftiga plåtar kräver ofta tyngre verktyg och långsammare stanscykler.
- Materialbeteckning: ange alltid legering/kvalitet, tjocklekstolerans och en önskad mekanisk egenskap (sträckgräns och UTS) om du ska kontrollera ligamentkapaciteten.
En kort checklista för att specificera en perforerad plåt för tung användning
- Erforderlig öppen yta % (eller mål för luftflöde/vikt).
- Max tillåten nedböjning/belastning och förväntad belastningsväg (statisk eller cyklisk).
- Hålets form och storlek (d), delning (p) och önskat mönster (kvadratiskt eller förskjutet).
- Plåttjocklek (t) och materialkvalitet (ange utbyte/UTS).
- Tillverkningsmetod och toleransbehov.
- Finish, processer efter stansning (gradning, glödgning) och inspektionskriterier.
Slutliga tekniska kommentarer - var konservativ och testa
De matematiska kontroller som visas ovan är viktiga för tidigt urval och RFQ-specifikationer. För slutlig acceptansanvändning:
- Finita elementanalys för belastade paneler och kontroll av lokala spänningar.
- Prototyptestning (särskilt där utmattning, stötar eller exakt luftflöde är kritiska).
- Leverantörens bekräftelse på verktygskapacitet, minsta ligament och rekommenderade intervall för öppen yta för vald plåttjocklek och legering.