



Este artículo explica un flujo de trabajo de producción probado en el taller para fabricar un chapa perforada gruesa cortada a medida utilizados en aplicaciones industriales y estructurales pesadas.
Para chapas gruesas y pesadas, la perforación, la corrección de la planitud y el control de la forma final deben tratarse como pasos separados y orientados a un objetivo en lugar de combinarse en un único proceso.

Punzonado de alta resistencia para chapas perforadas gruesas
Para chapas gruesas, la perforación se realiza normalmente en prensas punzonadoras mecánicas o hidráulicas para cargas pesadasy no sistemas de torreta ligera. Estas prensas proporcionan el tonelaje y la rigidez necesarios para perforar orificios de gran diámetro a través de material grueso sin una desviación excesiva de la herramienta.
- nching mantiene el soporte estructural durante la operación.
- El alto tonelaje garantiza superficies de corte limpias y una geometría de orificio uniforme.
- La vida útil de la herramienta y la repetibilidad de los orificios son superiores en comparación con el corte de orificios individual.
En esta fase, la prioridad es precisión y rendimiento del patrón de agujeros, no la precisión del contorno final. La chapa perforada desarrollará inevitablemente tensiones internas y deformaciones localizadas alrededor de las zonas de perforación.
Deformación tras el punzonado y por qué es necesaria la nivelación de tres rodillos
Las chapas perforadas gruesas casi siempre sufren distorsiones tras el punzonado debido a:
- Eliminación desigual del material
- Deformación plástica alrededor de los agujeros perforados
- Acumulación de tensiones residuales en toda la anchura de la placa
En la mayoría de las aplicaciones industriales, la planitud se controla dentro de un margen de tolerancia práctico basado en el espesor y el tamaño de la chapa. Los requisitos de planitud más estrictos aumentan el tiempo de procesamiento y el coste, por lo que sólo deben especificarse cuando sean funcionalmente necesarios.
Por qué se utiliza el corte por láser para el control del perfil exterior final
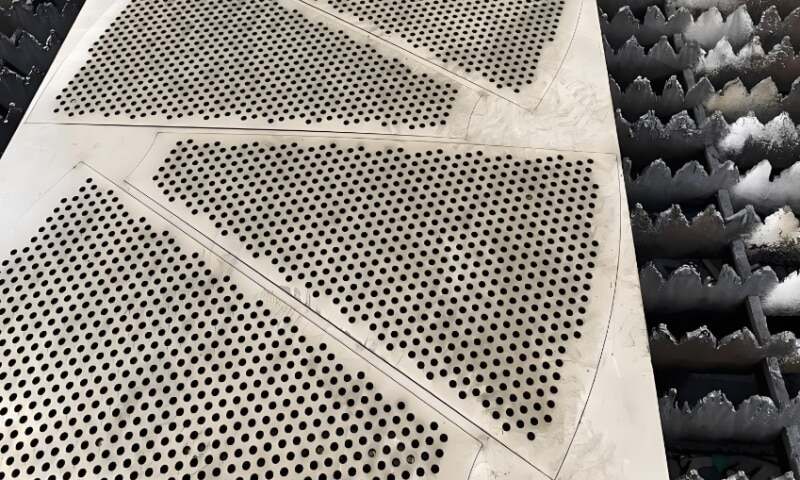
Cuando los clientes necesitan dimensiones exteriores ajustadas, diagonales controladas o geometría de placa definidase utiliza el corte por láser después de perforar y nivelar para estandarizar el esquema final.
En las chapas perforadas gruesas, el corte por láser no se utiliza para crear el patrón de agujeros. En su lugar, se aplica específicamente para:
- Dimensiones exteriores exactas según plano
- Control de la longitud diagonal en placas rectangulares o perfiladas
- Geometría limpia para instalación, atornillado o enmarcado
- Corrección de la forma cuando las tolerancias de punzonado son insuficientes por sí solas
Al cortar con láser el perímetro en último lugar, se elimina cualquier distorsión residual del punzonado y el nivelado, lo que da como resultado una pieza que cumple con ambos requisitos funcionales y dimensionales.
Consideraciones relativas a la fabricación de chapas perforadas gruesas
Traducir los planos de ingeniería en piezas fabricables exige comprender las capacidades realistas del proceso:
- Distancia entre orificios y bordes: Para placas gruesas, se suele recomendar un mínimo de 1,0-1,5× espesor del material para evitar grietas o deformaciones en los bordes.
- Tolerancia de posición del agujero: El punzonado en prensa pesada suele alcanzar tolerancias de posición del orden de ±0,1-0,2 mm en función del grosor y el tamaño del agujero.
- Tolerancia de las dimensiones exteriores: El perfilado láser permite un control más estricto de la longitud total, la anchura y las diagonales en comparación con los métodos de cizallado o punzonado únicamente.
- Definición de formas: Para las placas no rectangulares, el corte por láser garantiza unos contornos repetibles que el punzonado por sí solo no puede garantizar.
Los puntos de referencia claros, las prioridades de tolerancia y las notas funcionales en el dibujo ayudan a garantizar el equilibrio correcto entre coste y rendimiento.
Desbarbado y acabado de bordes para aplicaciones pesadas
Las chapas perforadas gruesas requieren un tratamiento adecuado de los bordes antes de su entrega, especialmente cuando se utilizan en entornos de carga o de alto desgaste.
- Desbarbado de orificios para eliminar los bordes afilados del punzonado
- Limpieza de bordes cortados con láser para eliminar la escoria
- Rotura o biselado de cantos para mayor seguridad en la manipulación
- Preparación opcional de la superficie para revestimiento o fabricación posterior
Para proyectos que utilicen placas perforadas de alta resistenciaEl acabado uniforme de los bordes reduce las concentraciones de tensión y mejora la vida útil en condiciones de funcionamiento exigentes.
Resumen de la secuencia de producción típica
- Punzonado en prensa de gran resistencia de planchas de tamaño normal
- Nivelación de tres rodillos para restaurar la planitud
- Inspección de planitud y patrón de agujeros
- Corte por láser del perfil exterior final
- Desbarbado y acabado de bordes
- Inspección dimensional final y embalaje
Notas finales
Para chapas perforadas gruesas, la separación de procesos es clave. El punzonado proporciona patrones de orificios eficaces y de alta calidad; la nivelación de tres rodillos restablece la planitud; el corte por láser garantiza la precisión de la forma final.
Especificar este flujo de trabajo por adelantado permite a los ingenieros y compradores recibir piezas que se instalan fácilmente, funcionan con fiabilidad y cumplen los requisitos industriales del mundo real sin un aumento innecesario de los costes.


















