



Tento článek vysvětluje výrobní postup osvědčený v dílně pro výrobu na míru řezaná silná perforovaná deska používané v těžkých průmyslových a konstrukčních aplikacích.
U silných a těžkých plechů je třeba perforaci, korekci rovinnosti a konečnou kontrolu tvaru řešit jako. samostatné, účelově zaměřené kroky než aby byly spojeny do jediného procesu.

Silné lisování pro silné perforované desky
U silných desek se perforace obvykle provádí na mechanické nebo hydraulické děrovací lisy pro velké zatížení., nikoliv lehké věžové systémy. Tyto lisy poskytují tonáž a tuhost potřebnou k děrování otvorů velkého průměru do silného materiálu bez nadměrného vychýlení nástroje.
- nching udržuje během operace strukturální podporu.
- Vysoká tonáž zajišťuje čisté střižné plochy a konzistentní geometrii otvorů.
- Životnost nástroje a opakovatelnost otvorů jsou vyšší než při samostatném řezání otvorů.
V této fázi je prioritou přesnost a propustnost vzoru otvorů, nikoliv konečná přesnost obrysu. U děrované desky nevyhnutelně vzniká vnitřní pnutí a lokalizovaná deformace v okolí perforačních zón.
Deformace po děrování a proč je nutné vyrovnání třemi válci
U silných perforovaných desek dochází po děrování téměř vždy k deformaci v důsledku:
- Nerovnoměrný úběr materiálu
- Plastická deformace kolem vyražených otvorů
- Akumulace zbytkového napětí po celé šířce desky
Pro většinu průmyslových aplikací se rovinnost kontroluje v praktickém tolerančním rozmezí na základě tloušťky a velikosti desky. Přísnější požadavky na rovinnost prodlužují dobu zpracování a zvyšují náklady a měly by být specifikovány pouze tehdy, je-li to funkčně nezbytné.
Proč se laserové řezání používá pro konečnou kontrolu vnějšího profilu
Když zákazníci požadují malé vnější rozměry, kontrolované úhlopříčky nebo definovaná geometrie desky., používá se řezání laserem po děrování a vyrovnání standardizovat konečnou osnovu.
U silných perforovaných desek se k vytvoření vzoru otvorů nepoužívá laserové řezání. Místo toho se používá speciálně pro:
- Přesné vnější rozměry podle výkresu
- Regulace délky úhlopříčky u obdélníkových nebo tvarových desek
- Čistá geometrie pro instalaci, šroubování nebo rámování
- Korekce tvaru v případech, kdy samotné tolerance děrování nestačí.
Laserovým řezáním obvodu jako posledního se odstraní zbytkové deformace vzniklé děrováním a vyrovnáváním, takže výsledkem je díl, který splňuje obě tyto podmínky. funkční a rozměrové požadavky.
Úvahy o převodu výkresu do výroby u silných perforovaných plechů
Převedení technických výkresů do vyrobitelných dílů vyžaduje pochopení reálných možností procesu:
- Vzdálenost mezi otvory a okraji: U silných desek se běžně doporučuje minimální vzdálenost 1,0-1,5× tloušťka materiálu, aby se zabránilo praskání nebo deformaci okrajů.
- Tolerance polohy otvoru: V závislosti na tloušťce a velikosti otvoru se při těžkém lisování obvykle dosahuje tolerance polohy v rozmezí ±0,1-0,2 mm.
- Tolerance vnějšího rozměru: Laserové profilování umožňuje přísnější kontrolu celkové délky, šířky a úhlopříček ve srovnání s metodami pouze stříhání nebo děrování.
- Definice tvaru: U jiných než pravoúhlých desek zajišťuje řezání laserem opakovatelné kontury, které pouhé děrování nemůže zaručit.
Jasné vztažné souřadnice, priority tolerancí a funkční poznámky na výkrese pomáhají zajistit správnou rovnováhu mezi náklady a výkonem.
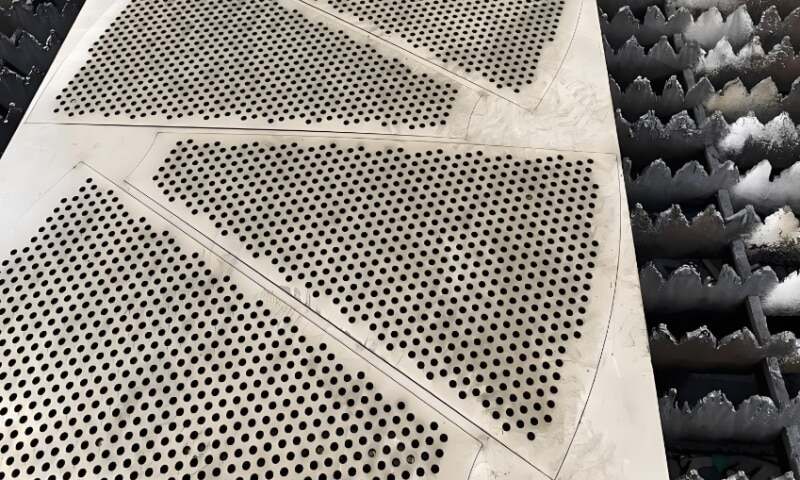
Odjehlování a dokončování hran pro náročné aplikace
Silné perforované desky vyžadují před dodáním řádnou úpravu hran, zejména při použití v nosném prostředí nebo v prostředí s vysokým opotřebením.
- Odstraňování otřepů pro odstranění ostrých hran po děrování
- Laserem vyřezávané čištění hran pro odstranění strusky
- lámání nebo zkosení hran pro bezpečnost při manipulaci
- Volitelná příprava povrchu pro lakování nebo další výrobu
Pro projekty využívající perforované desky pro vysoké zatížení, důsledná povrchová úprava hran snižuje koncentraci napětí a zvyšuje životnost v náročných provozních podmínkách.
Typické shrnutí výrobní sekvence
- Děrování plnoformátových plechů v těžkém lisu
- Vyrovnání třemi válci pro obnovení rovinnosti
- Kontrola rovinnosti a vzoru otvorů
- Laserové řezání konečného vnějšího profilu
- Odjehlování a dokončování hran
- Konečná kontrola rozměrů a balení
Závěrečné poznámky
Pro silné perforované desky, klíčové je oddělení procesů. Děrování poskytuje efektivní a vysoce kvalitní vzory otvorů; vyrovnávání třemi válci obnovuje rovinnost; laserové řezání zajišťuje přesnost konečného tvaru.
Zadání tohoto pracovního postupu předem umožňuje konstruktérům a nákupčím získat díly, které se snadno instalují, spolehlivě fungují a splňují reálné průmyslové požadavky bez zbytečného zvyšování nákladů.


















