



Tôles perforées galvanisées sont largement utilisés dans l'architecture, la filtration industrielle, le chauffage, la ventilation et la climatisation, ainsi que dans les installations extérieures, en raison de leur solidité et de leur résistance à la corrosion. Mais un bon revêtement de zinc n'est efficace que s'il est appliqué correctement et vérifié à l'aide des bonnes méthodes d'inspection. Cet article présente aux acheteurs, aux prescripteurs et aux équipes de contrôle qualité des techniques d'inspection pratiques, des normes internationales pertinentes et des conseils d'acceptation spécifiquement adaptés aux tôles perforées.

Tôles perforées galvanisées
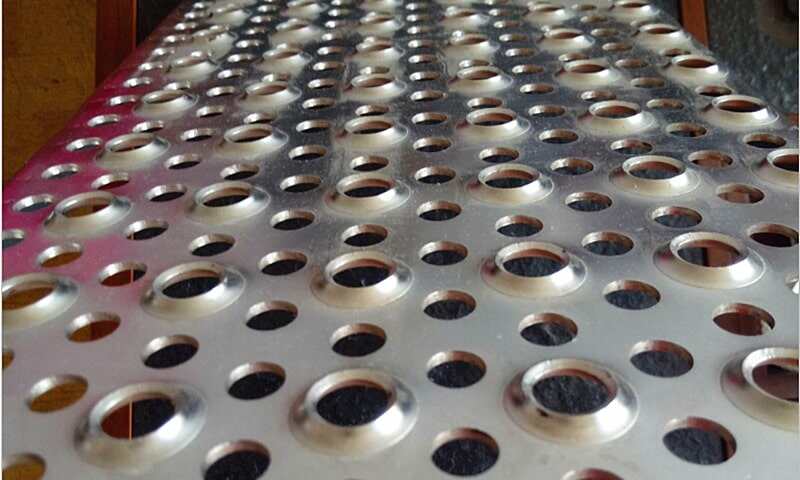
Les tôles perforées galvanisées sont revêtues pour une meilleure résistance à la corrosion, ce qui les rend idéales pour les environnements extérieurs et industriels qui exigent durabilité et longévité.
L'importance de l'inspection pour les tôles perforées
Feuilles perforées ont un rapport surface/bord élevé et de nombreux bords de perforation où l'épaisseur du revêtement et l'adhérence peuvent varier davantage que sur les panneaux plats. Une épaisseur inégale sur les bords des trous, des dépôts minces à l'intérieur de petites ouvertures ou une mauvaise adhérence sur les bords perforés peuvent réduire la durée de vie du produit - l'inspection n'est donc pas facultative pour les projets critiques. Pour obtenir des résultats fiables, il convient de combiner des contrôles visuels simples avec des mesures quantitatives effectuées à l'aide d'instruments.

Méthodes d'inspection des carottes (comment vérifier une couche de zinc)
1. Inspection visuelle - première, rapide et essentielle
Commencez par une inspection visuelle sous un bon éclairage : recherchez une couleur uniforme, des paillettes excessives ou des zones dénudées, des coulures ou des gouttes, de la rouille blanche (corrosion du zinc) ou de la rouille rouge (acier sous-jacent). Pour les tôles perforées, il convient d'accorder une attention particulière aux bords de la perforation, aux fraisages et à toutes les soudures ou bords coupés. L'évaluation visuelle est rapide mais subjective ; utilisez-la pour décider de l'endroit où effectuer les mesures à l'aide d'instruments.
2. Épaisseur du revêtement - jauges non destructives
Les jauges d'épaisseur non destructives constituent la norme industrielle pour les contrôles de routine. Deux principes physiques sont largement utilisés :
- Induction magnétique (jauges magnétiques) pour les revêtements non magnétiques (zinc) sur des bases ferreuses ; ceci est couvert par les pratiques et les normes internationales pour la mesure magnétique. Ces jauges portatives donnent des lectures rapides et sont idéales pour les contrôles ponctuels sur une feuille perforée.
- Courant de Foucault pour les revêtements sur des substrats non ferreux (moins courant pour l'acier galvanisé mais utile pour certains alliages).
Les documents industriels courants et les conseils sur les instruments et les procédures à utiliser comprennent les pratiques ASTM et ISO ; utilisez-les pour fixer la fréquence d'échantillonnage et les calendriers d'étalonnage des instruments.
3. Méthodes destructives ou de laboratoire (lorsque vous avez besoin d'une structure détaillée)
Pour une structure précise des couches, les coupes transversales métallographiques au microscope optique ou au MEB peuvent montrer la morphologie du revêtement (intermétalliques zinc-fer, couches de diffusion) et mesurer l'épaisseur au niveau de la microstructure. Utilisez des méthodes de laboratoire lorsque l'acceptation est critique, lorsque des litiges surviennent ou lorsque les bords des perforations doivent être analysés en détail.
4. Contrôles gravimétriques et de la prise de poids (vérification des lots)
Pour les lots de tôles perforées produites en continu, certaines usines utilisent des calculs de gain de poids (poids du revêtement par surface) comme contrôle complémentaire. Cette approche permet d'estimer la masse moyenne du revêtement et est plus utile pour le contrôle du processus que pour les inspections ponctuelles.
Normes pertinentes à référencer (liste courte)
Pour spécifier les procédures d'acceptation ou d'inspection dans les bons de commande ou les plans de contrôle de qualité, il convient de se référer à des normes reconnues plutôt qu'à des règles ad hoc. Les principales normes sont les suivantes
- ASTM A123 / A123M - exigences générales pour les revêtements galvanisés à chaud sur les produits en fer et en acier.
- ISO 1461 - Revêtements galvanisés à chaud sur le fer et l'acier - spécifications et méthodes d'essai.
- ISO 2178 (méthode magnétique) et ASTM D7091 / ASTM E376 / ASTM B499 - pratiques acceptées pour la mesure non destructive de l'épaisseur des revêtements à l'aide de jauges magnétiques et à courant de Foucault.
- ASTM B117 (brouillard salin) et essais de corrosion connexes - utilisés pour évaluer la résistance relative à la corrosion dans des conditions accélérées (remarque : les résultats du brouillard salin sont comparatifs et ne permettent pas de prédire parfaitement la durée de vie sur le terrain).
- ASTM A780 - pratique acceptée pour la réparation des zones endommagées ou non revêtues de revêtements galvanisés à chaud.
Reportez-vous à la clause spécifique de chaque norme pour les plans d'échantillonnage, les valeurs minimales d'épaisseur/de poids du revêtement et les états de surface admissibles. Pour les produits perforés, de nombreuses spécifications exigent une attention particulière à la continuité du revêtement au niveau des trous et des bords perforés.
Plan d'inspection pratique des tôles perforées galvanisées (étape par étape)
- Plan d'échantillonnage d'acceptation
- Convenir contractuellement de la fréquence d'échantillonnage et des limites d'acceptation (par exemple, un relevé par X pieds carrés ou un relevé pour chaque lot). Pour les petites commandes, 100% contrôles visuels + contrôles ponctuels de l'épaisseur ; pour les grands lots, échantillonnage basé sur des statistiques conformément aux directives ASTM/ISO.
- Critères visuels de réussite/échec
- Pas d'acier nu visible, pas de coulures excessives, pas de calamine adhérente ; une rouille blanche localisée peut être acceptable en fonction des spécifications - enregistrer et photographier toute anomalie.
- Mesures d'épaisseur
- Utilisez des jauges d'épaisseur magnétiques calibrées (ISO 2178 / ASTM D7091). Mesurez en plusieurs points : à plat, près des centres des trous perforés et sur le bord perforé. Enregistrez les valeurs min/max/moyenne et comparez-les à l'épaisseur minimale spécifiée ou au poids du revêtement.
- Contrôle des bords et de l'ouverture
- Les petites ouvertures et les arêtes des limaces reçoivent souvent des couches plus fines. Si les trous sont petits (<3 mm) ou nombreux, ajoutez des contrôles supplémentaires à l'intérieur des ouvertures ou spécifiez une épaisseur minimale sur les bords dans le contrat. Utilisez la microscopie pour résoudre les litiges.
- Essais de corrosion (si nécessaire)
- Pour les applications techniques ou marines, il faut procéder à des essais de corrosion au brouillard salin (ASTM B117) ou à des essais de corrosion cyclique ; il faut s'assurer que la méthode d'essai et les heures d'exposition sont convenues à l'avance, car les résultats dépendent fortement du protocole d'essai.
- Réparation et acceptation des zones endommagées
- Si des zones dénudées ou endommagées sont constatées, suivre les méthodes de l'ASTM A780 (peinture riche en zinc, soudure au zinc ou métallisation) et mesurer à nouveau l'épaisseur dans les zones réparées. Convenir des limites de la taille de la zone de réparation et de la méthode avant l'acceptation.
Les pièges les plus courants et comment les éviter
- En supposant que les normes relatives aux écrans plats s'appliquent sans ajustement. Les feuilles perforées se comportent différemment - spécifiez des contrôles supplémentaires des bords et des trous latéraux.
- Mauvais plans d'échantillonnage. Un nombre insuffisant de mesures ne permet pas de détecter les zones d'ombre locales ; il convient d'utiliser une combinaison de mesures visuelles et d'échantillonnage à l'aide d'instruments.
- Matériel non calibré ou opérateurs non formés. La précision des mesures dépend de l'étalonnage, du choix de la sonde et de la technique - documentez les dates d'étalonnage et la formation de l'opérateur.
- Une dépendance excessive à l'égard des seuls brouillards salins. Le brouillard salin est utile pour les essais comparatifs, mais n'est pas un indicateur garanti de la durée de vie sur le terrain.
Contrôles finaux avant expédition
- Confirmer les certificats d'étalonnage des instruments et joindre les relevés de mesures.
- Photos de panneaux représentatifs (y compris des gros plans des bords des trous).
- Confirmer les travaux de réparation nécessaires et la méthode utilisée.
- Délivrer un rapport d'inspection avec l'épaisseur minimale/maximale/moyenne du revêtement et la carte d'échantillonnage.
Synthèse (points à retenir)
- Utilisez une approche combinée : inspection visuelle + contrôle de l'épaisseur par magnétisme/courant de Foucault + analyse en laboratoire si nécessaire.
- Faire référence aux normes internationalement reconnues dans les contrats (ASTM A123, ISO 1461, ISO 2178, ASTM D7091, ASTM B117, ASTM A780).
- Pour les feuilles perforées, ajoutez des contrôles ciblés sur les bords des trous et à l'intérieur des ouvertures - ce sont les points faibles habituels.
Prêt à inspecter ou à spécifier des tests ?
Si vous souhaitez une liste de contrôle simple ou une clause de commande modifiable adaptée à la taille de votre tôle perforée, à la configuration des trous et à l'environnement (intérieur ou côtier), je peux en rédiger une pour vous. Pour aller plus loin, envoyez vos spécifications techniques (matériau, épaisseur, taille des trous, environnement de service prévu) par courriel à info@perfsheet.com - utiliser cette adresse pour les devis, les plans d'inspection ou les commandes d'échantillons.
Références et lectures complémentaires (sélection) : ASTM A123/A123M ; ISO 1461 ; ISO 2178 ; ASTM D7091 ; ASTM B117 ; ASTM A780 ; notes techniques de l'American Galvanizers Association.


















