



Chapas metálicas perfuradas galvanizadas são amplamente utilizados em arquitetura, filtragem industrial, AVAC e equipamentos exteriores devido à sua força e resistência à corrosão. Mas um bom revestimento de zinco só funciona se for aplicado corretamente e verificado com os métodos de inspeção adequados. Este artigo orienta os compradores, especificadores e equipas de controlo de qualidade através de técnicas de inspeção práticas, normas internacionais relevantes e sugestões de aceitação especificamente adaptadas às chapas perfuradas.

Chapas metálicas perfuradas galvanizadas
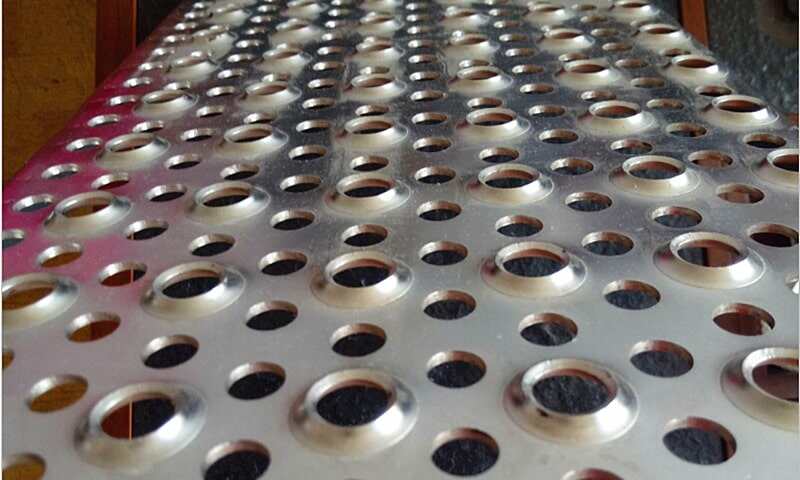
As chapas metálicas perfuradas galvanizadas são revestidas para uma maior resistência à corrosão, o que as torna ideais para ambientes exteriores e industriais que exigem durabilidade e longevidade.
Porque é que a inspeção é importante para as chapas perfuradas
Folhas perfuradas têm uma elevada relação superfície/borda e muitas bordas de perfuração onde a espessura e a adesão do revestimento podem variar mais do que nos painéis planos. Espessuras irregulares nos bordos dos orifícios, depósitos finos no interior de pequenas aberturas ou fraca aderência nos bordos perfurados podem encurtar a vida útil - por isso, a inspeção não é opcional para projectos críticos. Para obter resultados fiáveis, combine verificações visuais simples com medições quantitativas baseadas em instrumentos.

Métodos de inspeção do núcleo (como verificar um revestimento de zinco)
1. Inspeção visual - primeira, rápida e essencial
Comece por uma inspeção visual treinada sob boa luz: procure uma cor uniforme, manchas excessivamente salientes ou nuas, escorrências ou gotas e ferrugem branca (corrosão do zinco) ou ferrugem vermelha (aço subjacente). No caso das chapas perfuradas, preste especial atenção aos bordos da perfuração, aos escareadores e a quaisquer soldaduras ou bordos cortados. A avaliação visual é rápida mas subjectiva; utilize-a para decidir onde efetuar medições com instrumentos.
2. Espessura do revestimento - medidores não destrutivos
Os medidores de espessura não destrutivos são o padrão da indústria para verificações de rotina. Dois princípios físicos amplamente utilizados são:
- Indução magnética (medidores magnéticos) para revestimentos não magnéticos (zinco) em bases ferrosas; isto é abrangido pelas práticas e normas internacionais de medição magnética. Estes medidores portáteis fornecem leituras rápidas e são ideais para verificações pontuais numa folha perfurada.
- Corrente de Foucault métodos para revestimentos em substratos não ferrosos (menos comuns para o aço galvanizado, mas úteis para certas ligas).
Os documentos e orientações comuns do sector sobre os instrumentos e procedimentos a utilizar incluem as práticas ASTM e ISO; utilize-os para definir a frequência de amostragem e os calendários de calibração dos instrumentos.
3. Métodos destrutivos ou de laboratório (quando é necessária uma estrutura pormenorizada)
Para uma estrutura de camadas precisa, os cortes transversais metalográficos sob microscopia ótica ou SEM podem mostrar a morfologia do revestimento (intermetálicos de zinco-ferro, camadas de difusão) e medir a espessura ao nível microestrutural. Utilize métodos laboratoriais quando a aceitação é crítica, quando surgem disputas ou quando os bordos de perfuração necessitam de uma análise pormenorizada.
4. Controlos gravimétricos e de ganho de peso (verificação dos lotes)
Para os lotes de chapa perfurada produzidos continuamente, algumas fábricas recorrem a cálculos de ganho de peso (peso do revestimento por área) como controlo complementar. Esta abordagem estima a massa média do revestimento e é mais útil para o controlo do processo do que para as inspecções pontuais.
Normas relevantes a referenciar (lista curta)
Para especificar os procedimentos de aceitação ou de inspeção nas ordens de compra ou nos planos de CQ, faça referência a normas reconhecidas em vez de regras ad-hoc. As principais normas incluem:
- ASTM A123 / A123M - requisitos gerais para revestimentos galvanizados por imersão a quente em produtos de ferro e aço.
- ISO 1461 - revestimentos galvanizados por imersão a quente em ferro e aço fabricados - especificações e métodos de ensaio.
- ISO 2178 (método magnético) e ASTM D7091 / ASTM E376 / ASTM B499 - práticas aceites para a medição não destrutiva da espessura de revestimentos utilizando medidores magnéticos e de correntes de Foucault.
- ASTM B117 (névoa salina) e ensaios de corrosão conexos - utilizados para avaliar a resistência relativa à corrosão em condições aceleradas (nota: os resultados da névoa salina são comparativos, não são indicadores perfeitos da vida no terreno).
- ASTM A780 - prática aceite para a reparação de áreas danificadas ou não revestidas de revestimentos galvanizados por imersão a quente.
Consulte a cláusula específica de cada norma para obter planos de amostragem, valores mínimos de espessura/peso do revestimento e condições de superfície permitidas. Para produtos perfurados, muitas especificações exigem atenção extra para a continuidade do revestimento em furos e bordas perfuradas.
Plano de inspeção prático para chapas galvanizadas perfuradas (passo a passo)
- Plano de amostragem de aceitação
- Acordar contratualmente a frequência de amostragem e os limites de aceitação (por exemplo, uma leitura por X pés quadrados ou uma leitura em cada lote). Para pequenas encomendas, 100% visual + controlos de espessura pontuais; para grandes lotes, amostragem com base estatística de acordo com a orientação ASTM/ISO.
- Critérios visuais de aprovação/reprovação
- Não há aço nu visível, não há escorrimentos excessivos, não há incrustações aderentes; a ferrugem branca localizada pode ser aceitável, dependendo das especificações - registar e fotografar quaisquer anomalias.
- Medições de espessura
- Utilizar medidores de espessura magnéticos calibrados (orientação ISO 2178 / ASTM D7091). Medir em vários pontos: campo plano, perto dos centros dos furos perfurados e na borda perfurada. Registar os valores mínimo/máximo/médio e comparar com a espessura mínima especificada ou com o peso do revestimento.
- Verificações das margens e da abertura
- As aberturas pequenas e os rebordos das lâminas recebem frequentemente camadas mais finas. Se os orifícios forem pequenos (<3 mm) ou muitos, adicione controlos extra no interior das aberturas ou especifique uma espessura mínima nos bordos no contrato. Utilizar a microscopia para a resolução de litígios.
- Ensaio de corrosão (se necessário)
- Para aplicações de engenharia ou marítimas, requerer ensaios de corrosão cíclica ou por pulverização de sal (ASTM B117); assegurar que o método de ensaio e as horas de exposição são acordados antecipadamente, uma vez que os resultados dependem fortemente do protocolo de ensaio.
- Reparação e aceitação de áreas danificadas
- Se forem encontrados pontos nus ou danos, seguir os métodos ASTM A780 (tinta rica em zinco, solda de zinco ou metalização) e medir novamente a espessura nas zonas reparadas. Chegar a acordo sobre os limites para a dimensão e o método da área de reparação antes da aceitação.
Armadilhas comuns e como evitá-las
- Partindo do princípio de que as normas relativas aos ecrãs planos se aplicam sem ajustamentos. As folhas perfuradas têm um comportamento diferente - especifique verificações adicionais de bordos/furos interiores.
- Planos de amostragem deficientes. Um número demasiado reduzido de medições não permite detetar pontos finos locais; utilizar uma combinação de amostragem visual e por instrumentos.
- Equipamento não calibrado ou operadores sem formação. A precisão da medição depende da calibração, da seleção da sonda e da técnica - documentar as datas de calibração e a formação do operador.
- Excesso de confiança apenas na pulverização de sal. A névoa salina é útil para testes comparativos, mas não é um indicador garantido da vida útil em campo; utilize-a juntamente com dados de exposição reais sempre que possível.
Controlos finais antes da expedição
- Confirmar os certificados de calibração dos instrumentos e anexar os registos de medição.
- Registo fotográfico de painéis representativos (incluir grandes planos de orifícios).
- Confirmar os trabalhos de reparação necessários e o método utilizado.
- Emitir um relatório de inspeção com a espessura mínima/máxima/média do revestimento e o mapa de amostragem.
Síntese (pontos de partida rápidos)
- Utilizar uma abordagem combinada: inspeção visual + verificações de espessura magnéticas/correntes de Foucault + análises laboratoriais, quando necessário.
- Fazer referência a normas internacionalmente reconhecidas nos contratos (ASTM A123, ISO 1461, ISO 2178, ASTM D7091, ASTM B117, ASTM A780).
- No caso das folhas perfuradas, adicione controlos específicos nos bordos dos orifícios e no interior das aberturas - estes são os pontos fracos habituais.
Pronto para inspecionar ou especificar testes?
Se pretender uma lista de verificação de inspeção simples ou uma cláusula de pedido de compra editável adaptada ao tamanho da folha perfurada, ao padrão de orifícios e ao ambiente (interior vs. litoral), posso elaborar uma para si. Para avançar, envie um e-mail com as suas especificações técnicas (material, espessura, tamanho do furo, ambiente de serviço pretendido) para info@perfsheet.com - utilizar esse endereço para orçamentos, planos de inspeção ou encomendas de amostras.
Referências e leituras complementares (selecionadas): ASTM A123/A123M; ISO 1461; ISO 2178; ASTM D7091; ASTM B117; ASTM A780; notas técnicas da American Galvanizers Association.


















