



Galvanizli perfore metal levhalar mukavemeti ve korozyon direnci nedeniyle mimari, endüstriyel filtrasyon, HVAC ve dış mekan armatürlerinde yaygın olarak kullanılmaktadır. Ancak iyi bir çinko kaplama ancak doğru uygulandığında ve doğru denetim yöntemleriyle doğrulandığında performans gösterir. Bu makale alıcılara, şartname hazırlayıcılara ve kalite kontrol ekiplerine pratik denetim teknikleri, ilgili uluslararası standartlar ve delikli saclar için özel olarak hazırlanmış kabul ipuçları hakkında yol göstermektedir.

Galvanizli Delikli Metal Levhalar
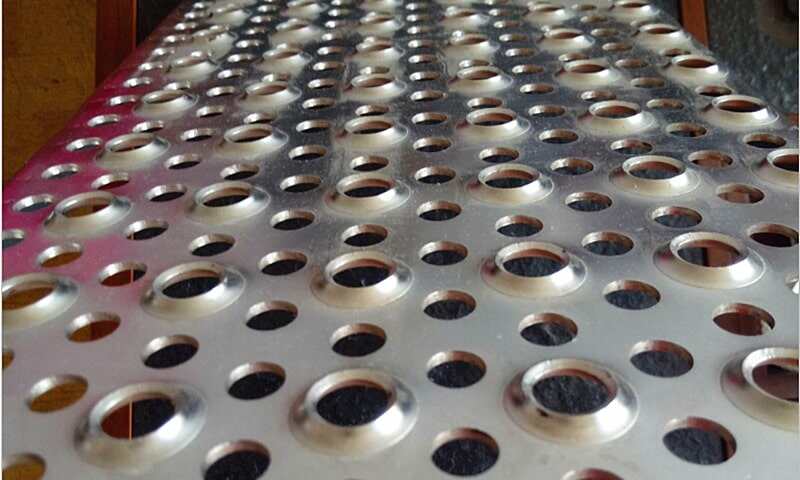
Galvanizli delikli saclar korozyona karşı daha fazla dayanıklılık için kaplanmıştır, bu da onları dayanıklılık ve uzun ömür gerektiren dış mekan ve endüstriyel ortamlar için ideal hale getirir.
Delikli saclar için denetim neden önemlidir?
Delikli saclar yüksek yüzey-kenar oranına ve kaplama kalınlığının ve yapışmanın düz panellere göre daha fazla değişebileceği birçok delik kenarına sahiptir. Delik kenarlarında eşit olmayan kalınlık, küçük açıklıkların içinde ince tortular veya delikli kenarlarda zayıf yapışma hizmet ömrünü kısaltabilir; bu nedenle kritik projeler için denetim isteğe bağlı değildir. Güvenilir sonuçlar için basit görsel kontrolleri nicel, cihaz tabanlı ölçümlerle birleştirin.

Çekirdek inceleme yöntemleri (çinko kaplama nasıl kontrol edilir)
1. Görsel inceleme - ilk, hızlı ve gerekli
İyi ışık altında eğitimli bir görsel inceleme ile başlayın: tek tip renk, aşırı pullanma veya çıplak noktalar, akıntı veya damlama ve beyaz pas (çinko korozyonu) veya kırmızı pas (altta yatan çelik) olup olmadığına bakın. Delikli saclar için delik kenarlarına, havşalara ve kaynaklara veya kesik kenarlara özellikle dikkat edin. Görsel değerlendirme hızlı ancak özneldir; alet ölçümlerini nerede yapacağınıza karar vermek için bunu kullanın.
2. Kaplama kalınlığı - tahribatsız göstergeler
Tahribatsız kalınlık ölçerler, rutin kontroller için endüstri standardıdır. Yaygın olarak kullanılan iki fiziksel prensip şunlardır:
- Manyetik indüksiyon (manyetik göstergeler) Demir bazlar üzerindeki manyetik olmayan kaplamalar (çinko) için; bu, manyetik ölçüm için uluslararası uygulama ve standartlar kapsamındadır. Bu el tipi göstergeler hızlı okumalar sağlar ve delikli bir tabaka boyunca nokta kontrolleri için idealdir.
- Eddy akımı Demir dışı yüzeyler üzerindeki kaplamalar için yöntemler (galvanizli çelik için daha az yaygındır ancak belirli alaşımlar için kullanışlıdır).
Hangi cihazların ve prosedürlerin kullanılacağına dair yaygın endüstri belgeleri ve kılavuzları arasında ASTM ve ISO uygulamaları yer alır; numune alma sıklığını ve cihaz kalibrasyon programlarını belirlemek için bunları kullanın.
3. Yıkıcı veya laboratuvar yöntemleri (ayrıntılı yapıya ihtiyaç duyduğunuzda)
Hassas katman yapısı için, optik mikroskopi veya SEM altında metalografik kesitler kaplama morfolojisini (çinko-demir intermetalikler, difüzyon katmanları) gösterebilir ve kalınlığı mikroyapısal düzeyde ölçebilir. Kabul kritik olduğunda, anlaşmazlıklar ortaya çıktığında veya perforasyon kenarlarının ayrıntılı analize ihtiyacı olduğunda laboratuvar yöntemlerini kullanın.
4. Gravimetrik ve ağırlık kazanımı kontrolleri (parti doğrulama)
Sürekli olarak üretilen delikli sac partileri için, bazı fabrikalar tamamlayıcı bir kontrol olarak ağırlık kazanımı hesaplamalarına (alan başına kaplama ağırlığı) güvenmektedir. Bu yaklaşım ortalama kaplama kütlesini tahmin eder ve nokta denetimlerinden ziyade proses kontrolü için en yararlı yöntemdir.
Referans alınacak ilgili standartlar (kısa liste)
Satın alma siparişlerinde veya kalite kontrol planlarında kabul veya denetim prosedürlerini belirtmek için, geçici kurallar yerine tanınmış standartları referans alın. Temel standartlar şunları içerir:
- ASTM A123 / A123M - demi̇r ve çeli̇k ürünler üzeri̇ndeki̇ sicak daldirma galvani̇z kaplamalar i̇çi̇n genel şartlar.
- ISO 1461 - Fabrikasyon demir ve çelik üzerine sıcak daldırma galvaniz kaplamalar - özellikler ve test yöntemleri.
- ISO 2178 (manyetik yöntem) ve ASTM D7091 / ASTM E376 / ASTM B499 - Manyetik ve girdap akımı göstergeleri kullanılarak tahribatsız kaplama kalınlığı ölçümü için kabul edilen uygulamalar.
- ASTM B117 (tuz püskürtme) ve ilgili korozyon testleri - hızlandırılmış koşullarda göreceli korozyon direncini değerlendirmek için kullanılır (not: tuz püskürtme sonuçları karşılaştırmalıdır, saha ömrünün mükemmel tahmincisi değildir).
- ASTM A780 - Sıcak daldırma galvaniz kaplamaların hasarlı veya kaplanmamış alanlarının onarımı için kabul edilen uygulama.
Numune alma planları, minimum kaplama kalınlığı/ağırlığı değerleri ve izin verilen yüzey koşulları için her standarttaki özel maddeye bakın. Delikli ürünler için, birçok şartname deliklerde ve delikli kenarlarda kaplama sürekliliğine ekstra dikkat gerektirir.
Delikli galvanizli saclar için pratik denetim planı (adım adım)
- Kabul örnekleme planı
- Numune alma sıklığı ve kabul limitleri konusunda sözleşmeye dayalı olarak anlaşın (örneğin, X ft2 başına bir okuma veya her partide bir okuma). Küçük siparişler için 100% görsel + nokta kalınlık kontrolleri; büyük partiler için ASTM/ISO kılavuzuna göre istatistiksel tabanlı numune alma.
- Görsel başarılı/başarısız kriterleri
- Çıplak çelik görünmüyor, aşırı akma yok, yapışık kireç yok; spesifikasyona bağlı olarak lokalize beyaz pas kabul edilebilir - anormallikleri kaydedin ve fotoğraflayın.
- Kalınlık ölçümleri
- Kalibre edilmiş manyetik kalınlık ölçerler kullanın (ISO 2178 / ASTM D7091 kılavuzu). Birden fazla noktada ölçüm yapın: düz alan, delinmiş delik merkezlerinin yakınında ve delinmiş kenarda. Min/maks/ortalamayı kaydedin ve belirtilen minimum kalınlık veya kaplama ağırlığı ile karşılaştırın.
- Kenar ve diyafram kontrolleri
- Küçük açıklıklar ve sümüklü böcek kenarları genellikle daha ince katlar alır. Delikler küçük (<3 mm) veya çok sayıda ise, açıklıkların içine ekstra kontroller ekleyin veya sözleşmede kenarlarda minimum bir kalınlık belirtin. Anlaşmazlıkların çözümü için mikroskopi kullanın.
- Korozyon testi (gerekliyse)
- Mühendislik veya denizcilik uygulamaları için tuz püskürtme (ASTM B117) veya döngüsel korozyon testi gereklidir; sonuçlar büyük ölçüde test protokolüne bağlı olduğundan test yöntemi ve maruz kalma saatleri üzerinde önceden anlaşmaya varıldığından emin olun.
- Hasarlı alanların onarımı ve kabulü
- Çıplak noktalar veya hasar bulunursa, ASTM A780 yöntemlerini (çinko bakımından zengin boya, çinko lehim veya metal kaplama) izleyin ve onarılan bölgelerdeki kalınlığı yeniden ölçün. Kabulden önce onarım alanı boyutu ve yöntemi için sınırlar üzerinde anlaşmaya varın.
Yaygın tuzaklar ve bunlardan nasıl kaçınılacağı
- Düz panel standartlarının ayarlama yapılmadan geçerli olduğu varsayılır. Delikli levhalar farklı davranır-ekstra kenar/iç delik kontrolleri belirtin.
- Kötü örnekleme planları. Çok az ölçüm yerel ince noktaları gözden kaçırır; görsel ve cihaz örneklemesinin bir karışımını kullanın.
- Kalibre edilmemiş ekipman veya eğitimsiz operatörler. Ölçüm doğruluğu kalibrasyona, prob seçimine ve tekniğe bağlıdır - kalibrasyon tarihlerini ve operatör eğitimini belgeleyin.
- Sadece tuz spreyine aşırı güven. Tuzlu sprey karşılaştırmalı testler için yararlıdır ancak garantili bir saha ömrü tahmincisi değildir; mümkün olduğunda gerçek dünya maruziyet verileriyle birlikte kullanın.
Sevkiyat öncesi son kontroller
- Cihaz kalibrasyon sertifikalarını onaylayın ve ölçüm günlüklerini ekleyin.
- Temsili panellerin fotoğraf kaydı (delik kenarı yakın çekimlerini dahil edin).
- Gerekli onarım çalışmalarını ve kullanılan yöntemi teyit edin.
- Min/maks/ortalama kaplama kalınlığı ve örnekleme haritasını içeren bir denetim raporu düzenleyin.
Özet (hızlı çıkarımlar)
- Kombine bir yaklaşım kullanın: görsel inceleme + manyetik/eddy akımı kalınlık kontrolleri + gerektiğinde laboratuvar analizi.
- Sözleşmelerde uluslararası kabul görmüş standartları referans alın (ASTM A123, ISO 1461, ISO 2178, ASTM D7091, ASTM B117, ASTM A780).
- Delikli saclar için, delik kenarlarına ve iç açıklıklara hedefli kontroller ekleyin - bunlar olağan zayıf noktalardır.
Testleri incelemeye veya belirlemeye hazır mısınız?
Delikli sac boyutunuza, delik düzeninize ve ortamınıza (iç mekan ve kıyı) göre uyarlanmış basit bir denetim kontrol listesi veya düzenlenebilir bir PO maddesi isterseniz, sizin için bir tane hazırlayabilirim. İlerlemek için teknik özelliklerinizi (malzeme, kalınlık, delik boyutu, amaçlanan hizmet ortamı) şu adrese e-posta ile gönderin info@perfsheet.com - fiyat teklifleri, denetim planları veya numune siparişleri için bu adresi kullanın.
Referanslar ve daha fazla okuma (seçilmiş): ASTM A123/A123M; ISO 1461; ISO 2178; ASTM D7091; ASTM B117; ASTM A780; Amerikan Galvanizciler Birliği teknik notları.


















