



De juiste keuze maken geperforeerde plaat voor zwaar gebruik gatgrootte is een van de belangrijkste beslissingen voor een functioneel, duurzaam geperforeerd onderdeel. Gatdiameter, steek (afstand tussen het midden en het midden) en patroon bepalen de stijfheid, het slijtagegedrag, de open ruimte en de produceerbaarheid van de plaat. Voor zware, lastdragende toepassingen wil je een oplossing die structurele prestaties in evenwicht brengt met betrouwbare, rendabele productie.

Geperforeerde platen voor zwaar gebruik
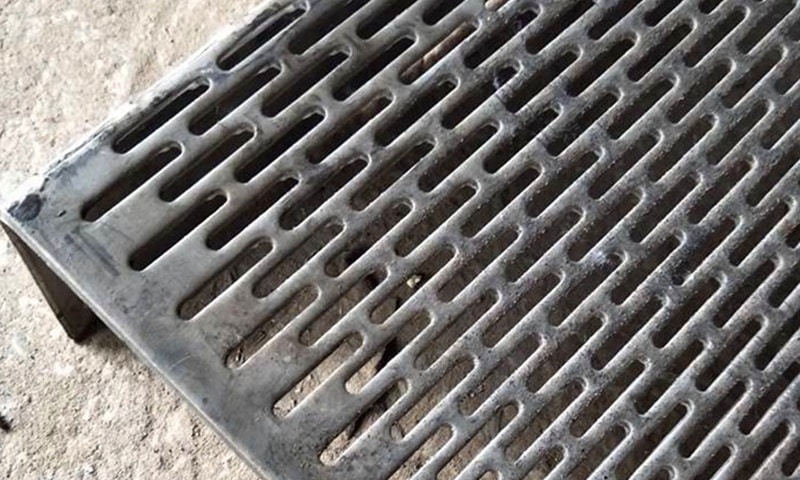
Een dikke geperforeerde plaat op tekening nodig? Ons programma ondersteunt 2,75-30 mm dikte, tot 6000×1500 mm, met ronde/vierkante/hex/gleufpatronen, plus op maat snijden en oppervlaktebescherming voor industriële installaties.
Belangrijke vuistregels voor productie
- Minimum gatdiameter vs. plaatdikte
- Een algemeen aanvaarde vuistregel is dat de gatdiameter niet kleiner mag zijn dan de plaatdikte; veel fabrikanten raden een verhouding van 1:1 of iets groter aan voor koolstofstaal en aluminium. Voor hardere materialen (roestvast staal, legeringen met hoge sterkte) moet je extra marge aanhouden of contact opnemen met specialisten op het gebied van gereedschap.
- Minimale metalen "brug" (land) tussen gaten
- Typische richtlijn: brugbreedte ≥ materiaaldikte. Krappe bruggen verhogen het risico op breuk, vervorming en verlies van vlakheid.
- Patroonkeuze beïnvloedt stijfheid en open oppervlak
- Een verspringend (60° driehoekig) raster geeft een hogere stijfheid en open ruimte voor dezelfde gatgrootte dan een raster in rechte lijn.
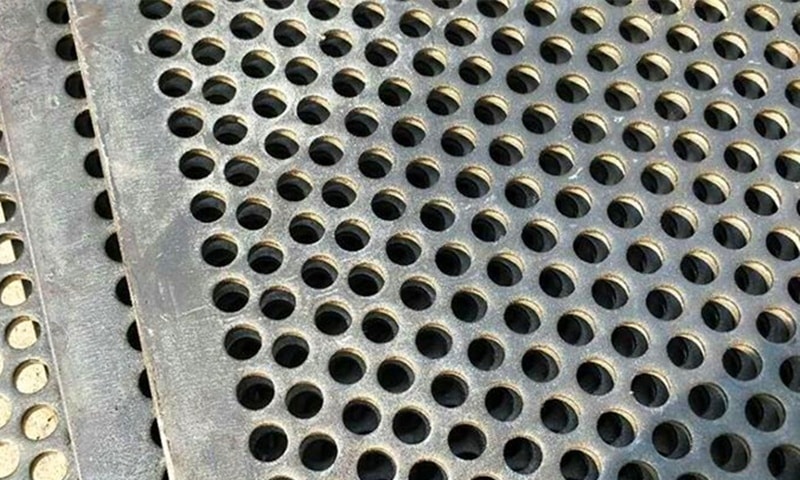
Risico's als gaten te klein of te dicht zijn
1. Vervorming en verlies van vlakheid
- Dicht bij elkaar geplaatste of zeer kleine gaten concentreren de snijkrachten en verkleinen de effectieve doorsnede. Dikke platen met veel kleine gaten zijn gevoelig voor kromtrekken, randgolven en verminderde belastbaarheid.
- Praktisch gevolg: extra bewerkings- of vlakvulbewerkingen of de behoefte aan stijver (en duurder) materiaal.
2. Overmatige bramen en slechte randkwaliteit
- Stansen met een kleine diameter in dikke plaat produceert grotere bramen aan de matrijszijde, waardoor secundair ontbramen of slijpen nodig is als een schone rand nodig is.
- Braamcontrole verhoogt ook de productietijd en -kosten.
3. Slijtage van gereedschap en hoger risico op uitval
- Bij het ponsen van gaten met een diameter ≲ dikte neemt de afschuiving op ponsen en matrijzen toe; gereedschapbreuk of snel dof worden is waarschijnlijk. Frequent gereedschaponderhoud verhoogt de doorlooptijd en de kosten van onderdelen.
4. Kostenescalatie en procesgrenzen
- Hele kleine gaatjes in dikke plaat kunnen onmogelijk of economisch niet geponst worden; alternatieven zoals laser, waterstraal of boren brengen extra kosten per stuk met zich mee en beperken de doorvoercapaciteit.
- Extreem dichte perforaties kunnen je in tragere processen duwen of het werk onderverdelen (kleinere panelen lassen), wat beide de montagekosten doet stijgen.
Praktische selectiechecklist (gaten van 3-300 mm)
- Bepaal eerst de functionele behoeften (belasting, slijtage, drainage, filtratie, luchtstroom).
- Stem de gatdiameter af op de plaatdikte:
- Voor gewoon koolstofstaal: doelgat Ø ≥ plaat t (1:1) als uitgangspunt.
- Voor roestvast staal of legeringen met hoge sterkte: verhoog de verhouding of bespreek met de leverancier.
- Kies een patroon voor stijfheid: driehoekig verspringend voor sterkte en een groter open oppervlak; recht voor visuele uitlijning.
- Minimale dikte brug = plaat aanhouden (of groter als trillingen of zware schokken worden verwacht).
- Houd rekening met de vereisten voor open ruimte versus de resterende doorsnede - meer gaten = minder materiaal om belasting te dragen.
- Als gat-Ø < plaatt of de dichtheid erg hoog is, plan dan secundaire bewerkingen (ontbramen, spanningsontlasting, egaliseren) of alternatieve snijmethoden.
Wanneer overschakelen op een andere productiemethode
- Ponsen is snel en voordelig voor vele gatmaten tot matige diameters wanneer gat-Ø ≥ dikte en patronen standaard zijn.
- Overweeg voor zeer kleine gaten in zeer dikke platen of voor grote gaten (aan de bovenkant van 3-300 mm) waar ponsen onpraktisch wordt:
- Laser- of plasmasnijden voor complexe vormen en kleine oplages.
- Waterstraal- of CNC-boren voor grote Ø gaten of gaten door zeer dikke profielen.
- Elke methode verandert de doorlooptijd, toleranties en randkwaliteit - houd daar rekening mee bij aankoopbeslissingen.
Snelle ontwerptips om risico's en kosten te beperken
- Gebruik iets grotere gatdiameters als de functionaliteit het toelaat - een bescheiden toename vermindert vaak de slijtage van gereedschap en uitval aanzienlijk.
- Standaardiseer een of twee patronen voor alle onderdelen om de complexiteit van het gereedschap te verminderen.
- Voeg een kleine ongeperforeerde rand toe om de stevigheid en vlakheid van de montage te behouden.
- Geef de vereiste randconditie (ontbramen / ongeperforeerd) vooraf op om verrassingen in offertes te voorkomen.
Checklist voor technische vragen aan je fabriekspartner
- Materiaalsoort en -dikte (exacte t specificeren).
- Vereiste gatdiameter en toegestane tolerantie.
- Patroontype (driehoekig/vertakt of recht) en steek.
- Functionele vereisten (belasting, slijtage, filtratie, veiligheid).
- Verwachte paneelgrootte en aanvaardbare vlakheid/verdraaiingsgrenzen.
- Vereiste afwerking (ontbramen, oppervlaktebehandeling).
Conclusie - praktische balans wint
Bij geperforeerd werk voor zware toepassingen en dikwandig geperforeerd werk is de praktische keuze een evenwicht: kies gatdiameters en tussenruimten die voldoen aan de functie terwijl je binnen de beproefde productieregels blijft (gat-Ø ≈ of > plaatt en brug ≥ t). Wanneer een ontwerp deze grenzen overschrijdt, verwacht dan secundaire bewerkingen of alternatieve snijmethodes - en plan de kosten/tijd dienovereenkomstig.
Voor beproefde patronen voor zware toepassingen en op maat gemaakte oplossingen met dikke platen, bekijk ons assortiment geperforeerde platen voor zware toepassingen en vraag advies om een dikke geperforeerde plaat te specificeren die voldoet aan uw belastings- en duurzaamheidseisen.


















