



Výběr správného perforovaná deska pro vysoké zatížení velikost otvoru je jedním z nejdůležitějších rozhodnutí pro funkční a odolný perforovaný díl. Průměr otvorů, rozteč (vzdálenost mezi středy) a vzor ovlivňují tuhost desky, chování při opotřebení, otevřenou plochu a vyrobitelnost. Pro náročné aplikace s velkým zatížením potřebujete řešení, které vyvažuje konstrukční vlastnosti a spolehlivou, cenově výhodnou výrobu.

Perforované desky pro velké zatížení
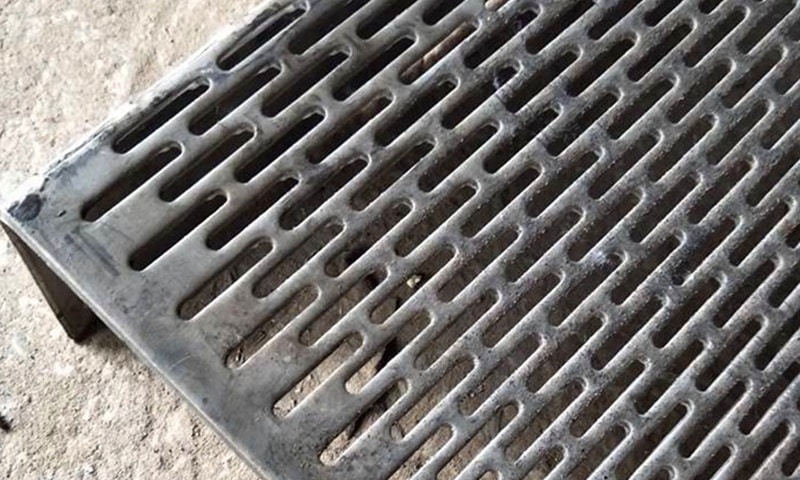
Potřebujete vyrobit silný perforovaný plech podle výkresu? Náš program podporuje tloušťku 2,75-30 mm, až 6000 × 1500 mm, s kulatými/čtvercovými/šestiúhelníkovými/drážkovými vzory a navíc umožňuje řezání na míru a ochranu povrchu pro průmyslové instalace.
Klíčová pravidla pro výrobu
- Minimální průměr otvoru v závislosti na tloušťce desky
- Obecně uznávaným pravidlem je, že průměr otvoru by neměl být menší než tloušťka plechu; mnoho výrobců doporučuje poměr 1:1 nebo o něco větší pro uhlíkové oceli a hliník. U tvrdších materiálů (nerezové oceli, vysokopevnostní slitiny) si ponechte větší rezervu nebo se poraďte s odborníky na nástroje.
- Minimální kovový "můstek" (půda) mezi otvory
- Typické pokyny: šířka mostu ≥ tloušťka materiálu. Těsné můstky zvyšují riziko prasknutí, deformace a ztráty rovinnosti.
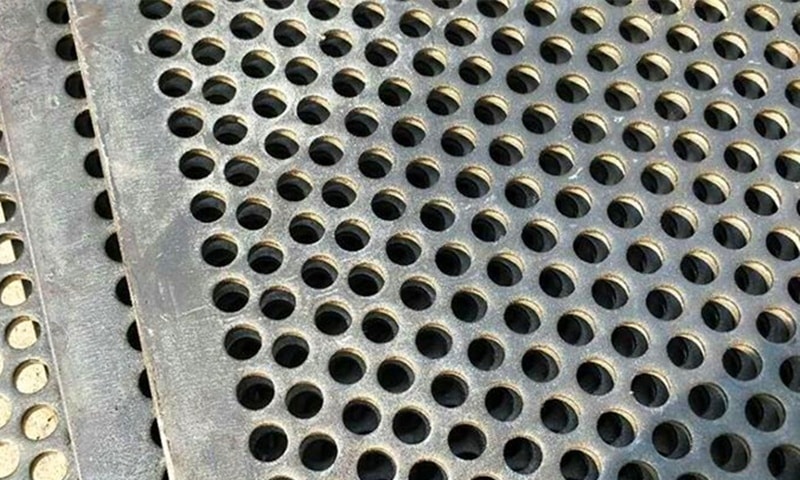
- Volba vzoru ovlivňuje tuhost a volnou plochu
- Rozložení s odstupňováním (60° trojúhelník) poskytuje větší tuhost a volnou plochu při stejné velikosti otvorů než rovná mřížka.
Rizika při příliš malých nebo příliš hustých otvorech
1. Deformace a ztráta rovinnosti
- Úzce rozmístěné nebo velmi malé otvory koncentrují řezné síly a zmenšují účinný průřez. Tlusté desky s mnoha malými otvory jsou náchylné k deformacím, vlnám na hranách a snížené nosnosti.
- Praktický důsledek: dodatečné obrábění nebo zplošťování nebo nutnost použít tužší (a dražší) materiál.
2. Nadměrné otřepy a špatná kvalita hran
- Při děrování malých průměrů do silných plechů vznikají na straně matrice větší otřepy, které vyžadují dodatečné odjehlení nebo broušení, pokud je požadována čistá hrana.
- Kontrola otřepů také zvyšuje výrobní čas a náklady.
3. Opotřebení nástrojů a vyšší riziko zmetků
- Při děrování otvorů, kde průměr ≲ tloušťka, se zvyšuje smyk na razidlech a matricích; hrozí zlomení nástroje nebo jeho rychlé otupení. Častá údržba nástrojů prodlužuje dobu výroby a náklady na díl.
4. Eskalace nákladů a procesní limity
- Děrování velmi malých otvorů v tlustých plechách může být nemožné nebo neekonomické; alternativy, jako je laser, vodní paprsek nebo vrtání, zvyšují náklady na kus a omezují výrobní výkon.
- Extrémně husté perforace vás mohou tlačit k pomalejším procesům nebo k rozdělení práce (svařování menších panelů), což obojí zvyšuje náklady na montáž.
Praktický kontrolní seznam pro výběr (otvory 3-300 mm)
- Nejprve definujte funkční potřeby (zatížení, opotřebení, odvodnění, filtrace, proudění vzduchu).
- Průměr otvoru přizpůsobte tloušťce desky:
- Pro běžnou uhlíkovou ocel: cílový otvor Ø ≥ plech t (1:1) jako výchozí bod.
- U nerezových nebo vysokopevnostních slitin: zvyšte poměr nebo se poraďte s dodavatelem.
- Zvolte vzor pro tuhost: trojúhelníkový rozložený pro pevnost a větší volnou plochu; rovný pro vizuální vyrovnání.
- Dodržujte minimální tloušťku mostu = tloušťka desky (nebo větší, pokud se očekávají vibrace nebo silný náraz).
- Zvažte požadavky na volnou plochu v porovnání se zbývajícím průřezem - více otvorů = méně materiálu pro přenášení zatížení.
- Pokud je Ø otvoru < t desky nebo je hustota velmi vysoká, naplánujte sekundární operace (odjehlení, uvolnění napětí, vyrovnání) nebo alternativní metody řezání.
Kdy změnit výrobní metody
- Děrování je rychlé a ekonomické pro mnoho velikostí otvorů až do středních průměrů, pokud je Ø otvoru ≥ tloušťky a vzory jsou standardní.
- Pro velmi malé otvory ve velmi silných deskách nebo pro velké otvory (v rozmezí 3-300 mm), kde je děrování nepraktické, zvažte:
- Řezání laserem nebo plazmou pro složité tvary a malé série.
- Vrtání vodním paprskem nebo CNC pro velké Ø otvory nebo otvory ve velmi silných profilech.
- Každá metoda mění dobu dodání, tolerance a kvalitu hran - zohledněte je při rozhodování o nákupu.
Rychlé tipy pro návrh, jak snížit rizika a náklady
- Pokud to funkčnost dovoluje, používejte mírně větší průměry otvorů - mírné zvětšení často výrazně snižuje opotřebení nástrojů a zmetkovitost.
- Standardizujte jeden nebo dva vzory pro všechny díly, abyste snížili složitost nástrojů.
- Přidejte malý neperforovaný okraj (okrajový lem), abyste zachovali pevnost a rovinnost montáže.
- Požadovaný stav hrany (odjehlená / děrovaná) zadejte předem, abyste se vyhnuli překvapením v nabídkách.
Kontrolní seznam pro technické dotazy na partnera ve výrobním závodě
- Třída a tloušťka materiálu (uveďte přesnou t).
- Požadovaný průměr otvoru a povolená tolerance.
- Typ vzoru (trojúhelníkový/rozdělený nebo rovný) a rozteč.
- Funkční požadavky (zatížení, opotřebení, filtrace, bezpečnost).
- Očekávaná velikost panelu a přijatelné limity plochosti/zkroucení.
- Požadovaná povrchová úprava (odjehlení, povrchová úprava).
Závěr - praktická rovnováha vítězí
U těžkých a silně děrovaných prací je praktická volba vyvážená: zvolte průměry otvorů a rozteče, které splňují funkci a zároveň se drží osvědčených výrobních pravidel (Ø otvoru ≈ nebo > t desky a můstek ≥ t). Pokud konstrukce tyto hranice překročí, počítejte s druhotnými operacemi nebo alternativními metodami řezání - a podle toho plánujte náklady a čas.
Pokud chcete získat osvědčené vzory pro velké zatížení a vlastní řešení silných plechů, prohlédněte si naši nabídku silných perforovaných plechů a vyžádejte si poradenství pro specifikaci silného perforovaného plechu, který splňuje vaše požadavky na zatížení a odolnost.


















