



正しい選択 頑丈なパンチングプレート ホールサイズ は、機能的で耐久性のある穴あき部品にとって、最も重要な決定のひとつです。穴の直径、ピッチ(中心から中心への間隔)、およびパターンは、プレートの剛性、摩耗挙動、開口面積、および製造可能性を制御します。重荷重用途では、構造的性能と信頼性の高いコスト効率の高い生産性のバランスが取れたソリューションが必要です。

頑丈なパンチングプレート
図面通りに作られた厚いパンチングプレートが必要ですか?当社のプログラムでは、厚さ2.75~30mm、最大6000×1500mm、円形/正方形/六角形/溝付きパターン、さらに工業用設備向けのカット・トゥ・サイズや表面保護に対応しています。
主な製造経験則
- 最小穴径と板厚
- 広く受け入れられている経験則では、穴の直径は板厚より小さくてはならない。多くのメーカーは、炭素鋼やアルミニウムの場合、1:1またはそれよりわずかに大きい比率を推奨している。硬い材料(ステンレス鋼、高強度合金)の場合は、余裕を持たせるか、工具の専門家に相談してください。
- 穴と穴の間の最小限の金属「ブリッジ」(ランド
- 典型的な目安:ブリッジ幅≧材料厚さ。ブリッジがきついと、破断、歪み、平坦性喪失のリスクが高まる。
- パターンの選択は剛性と開口面積に影響する
- 千鳥配置(60°の三角形)は、同じ穴の大きさで、直線格子よりも高い剛性と開口面積を与える。
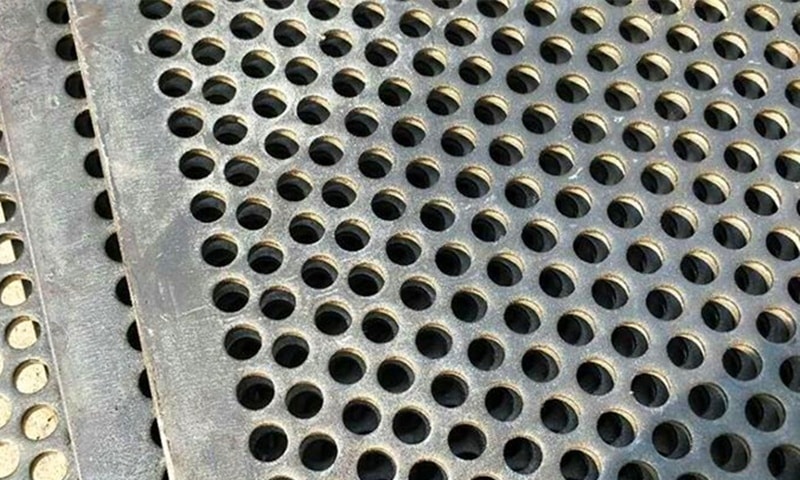
穴が小さすぎたり、密度が高すぎたりした場合のリスク
1.変形と平坦性の喪失
- 間隔が狭い穴や非常に小さな穴は、切断力を集中させ、有効断面を減少させる。小さな穴の多い厚板は、反りやエッジの波打ち、耐荷重の低下を招きやすい。
- 実用的な結果:余分な機械加工や平坦化作業、またはより硬い(そしてより高価な)材料が必要になる。
2.過度のバリやエッジの質が悪い。
- 厚板の小径パンチでは、金型側に大きなバリが発生するため、きれいなエッジが必要な場合は、二次バリ取りや研削が必要になる。
- また、バリの制御は生産時間とコストを引き上げる。
3.工具の摩耗と高いスクラップリスク
- 直径 " 厚みのある穴を開けると、パンチやダイのせん断力が増し、工具の破損や急速な鈍化が起こりやすくなる。頻繁な工具のメンテナンスは、リードタイムと部品コストを増加させます。
4.コスト上昇とプロセスの限界
- レーザー、ウォータージェット、穴あけなどの代替手段は、1個あたりのコストを増加させ、生産スループットを制限します。
- ミシン目が極端に密集していると、工程が遅くなったり、作業が細分化(より小さなパネルの溶接)されたりする可能性があり、いずれも組み立てコストが高くなる。
実用的な選択チェックリスト(3~300mm穴)
- まず機能的なニーズを明確にする(荷重、摩耗、排水、ろ過、通気性)。
- 穴の直径をプレートの厚さに合わせる:
- 一般的な炭素鋼の場合:目標穴径Ø ≥ 板厚(1:1)を出発点とする。
- ステンレスまたは高強度合金の場合:比率を上げるか、サプライヤーに相談する。
- 強度と開口面積を高めるために三角形の千鳥模様を、視覚的に整列させるために直線模様を選ぶ。
- ブリッジの板厚の最小値(振動や強い衝撃が予想される場合はそれ以上)を維持する。
- 開口面積の要件と残りの断面積を考慮する - 穴が多い=荷重を支える材料が少ない。
- 穴Ø<板厚の場合、または密度が非常に高い場合は、二次加工(バリ取り、応力除去、レベリング)または別の切断方法を計画してください。
生産方式の切り替え時期
- パンチング加工は、穴径Ø≥厚みとパターンが標準の場合、中程度の直径までの多くの穴サイズに高速で経済的です。
- 非常に厚い板の非常に小さな穴や、パンチングが現実的でなくなるような大きな穴(3~300mmの上限に向かって)には、以下を検討する:
- 複雑な形状や少量生産にはレーザーやプラズマ切断。
- ウォータージェットまたはCNCドリルで、大きなØの穴や非常に厚い部分を貫通する穴を開けることができます。
- それぞれの方法によって、リードタイム、公差、エッジの品質が変わる。
リスクとコストを削減する迅速な設計のヒント
- 機能的に可能であれば、穴の直径をわずかに大きくする。
- 部品間で1つか2つのパターンを標準化し、金型の複雑さを軽減する。
- 取り付け強度と平坦性を保つため、小さなミシン目のない縁取り(エッジ・マージン)を加える。
- 必要なエッジの状態(バリ取り/打ち放し)を前もって指定しておくと、見積もり時に驚くことがありません。
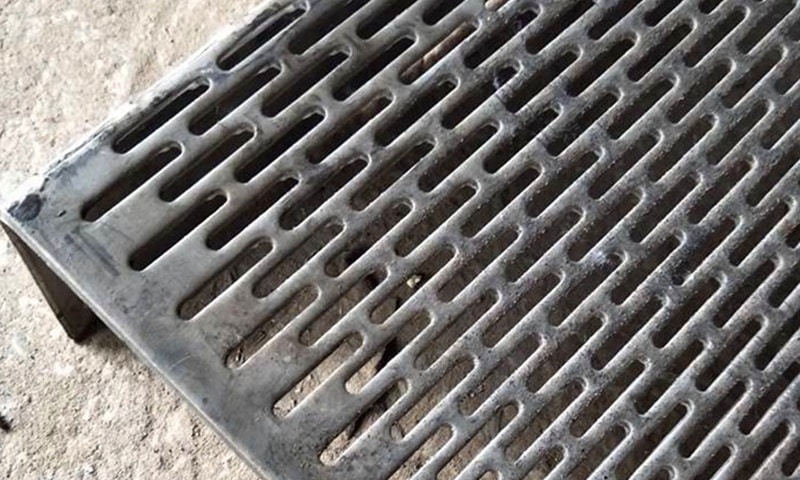
工場パートナーへの技術的な問い合わせのためのチェックリスト
- 材質の等級と厚さ(正確な t を指定してください)。
- 必要な穴径と許容公差。
- パターンの種類(三角形/千鳥格子または直線)とピッチ。
- 機能要件(荷重、摩耗、ろ過、安全性)。
- 予想されるパネルサイズと許容可能な平坦度/ねじれ限界。
- 必要な仕上げ(バリ取り、表面処理)。
結論 - 実用的なバランスが勝つ
ヘビーデューティーで厚いゲージのパンチング加工では、実用的な選択はバランスである。実績のある製造ルール(穴径Ø≈または>板厚t、ブリッジ≥t)の範囲内で、機能を満たす穴径と間隔を選択することである。設計がこれらの限界を超える場合は、二次加工や代替切断方法を想定し、それに応じてコストと時間を計画します。
実績のあるヘビーデューティーパターンとカスタム厚板ソリューションについては、ヘビーデューティー多孔板の製品群をご覧いただき、お客様の荷重と耐久性の要件を満たす厚板多孔板を指定するためのアドバイスをご依頼ください。


















