Varför denna "enkla" regel är viktig i verklig produktion
I perforerade plåtar för tung användning, förhållandet mellan håldiameter och plåttjocklek är inte bara en designpreferens - det är en av de snabbaste indikatorerna på om ett mönster kommer att stansas rent, löpa effektivt och vara konsekvent under en lång produktionssats.
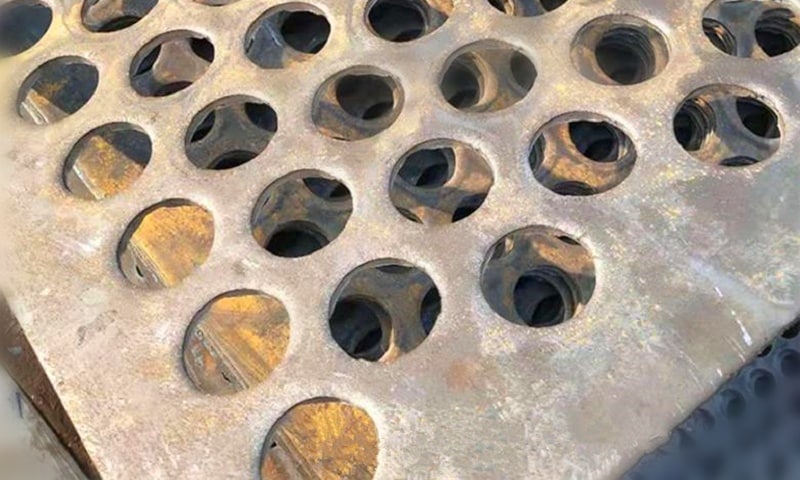
De gemensamma riktlinjerna-håldiameter ≥ plåttjocklek-är en praktisk regel för verkstadsgolvet som bygger på många års erfarenhet av CNC-stansning. När hålet är mindre än tjocklekenOm man använder en liten stans, ber man verktyget att göra något mekaniskt ogynnsamt: pressa en liten stans genom ett djupt snitt samtidigt som man kämpar mot högre friktion, högre värme och större risk för slugproblem.
För utländska B2B-köpare är denna regel särskilt användbar eftersom den hjälper till att förhindra de vanligaste överraskningarna: överdriven gradning, skeva plattor, ojämna hål och kortare verktygslivslängd (som alla dyker upp senare som installationsproblem eller klagomål på fältet).

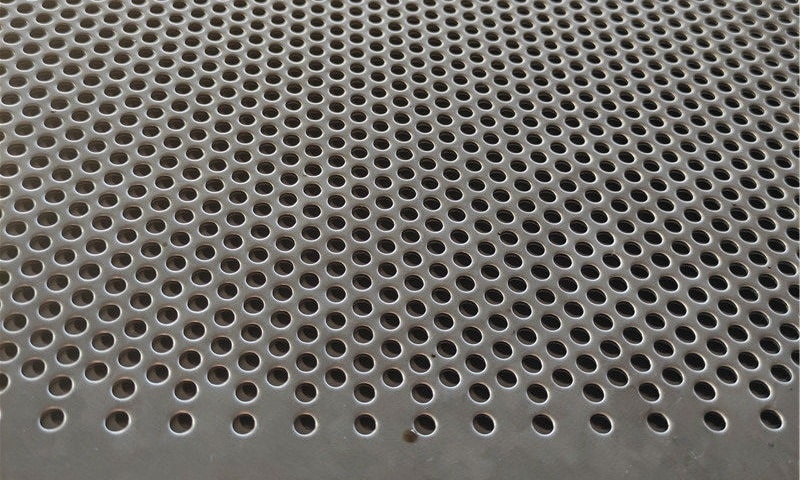
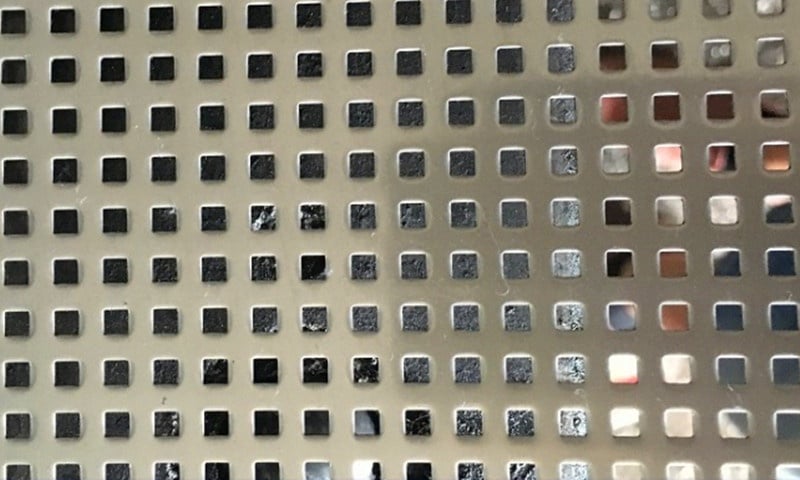
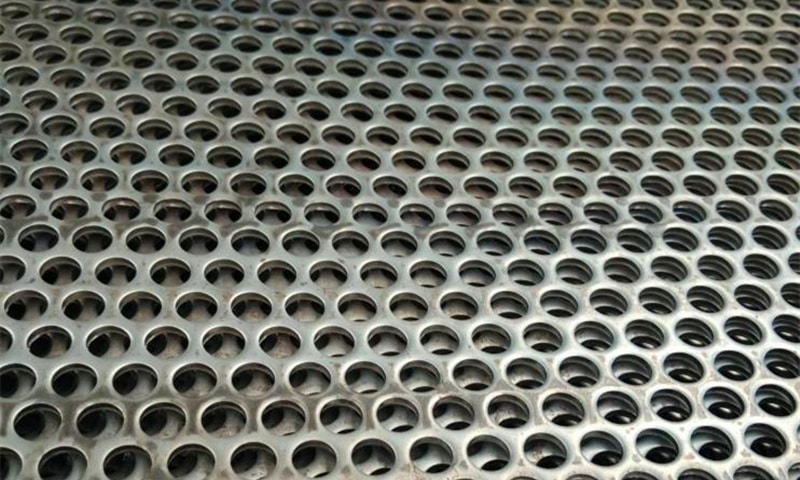
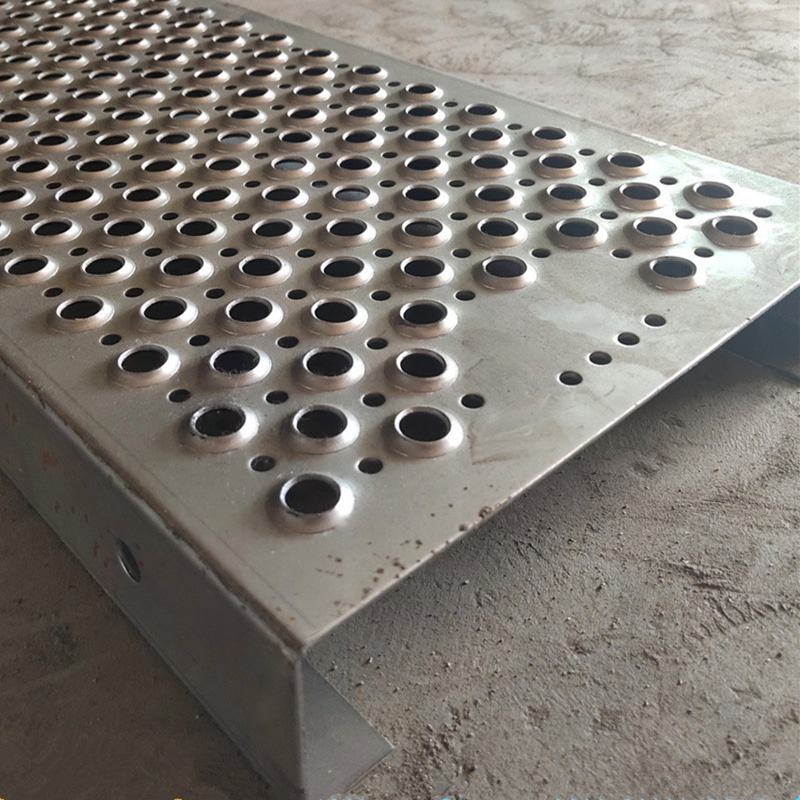
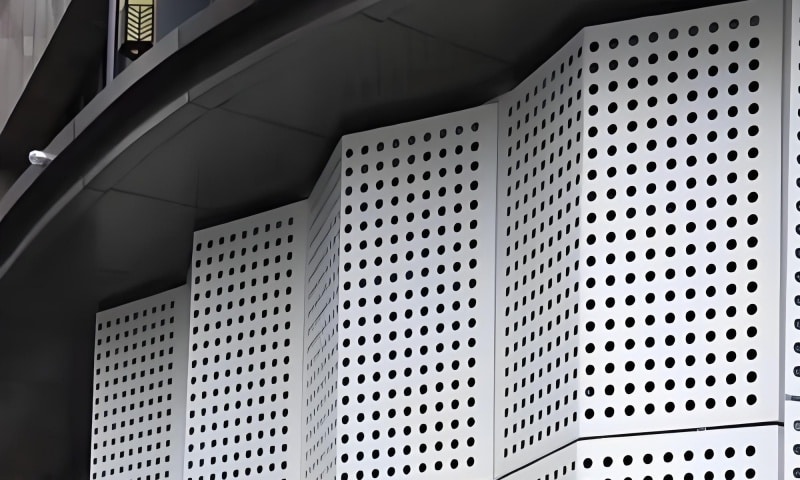
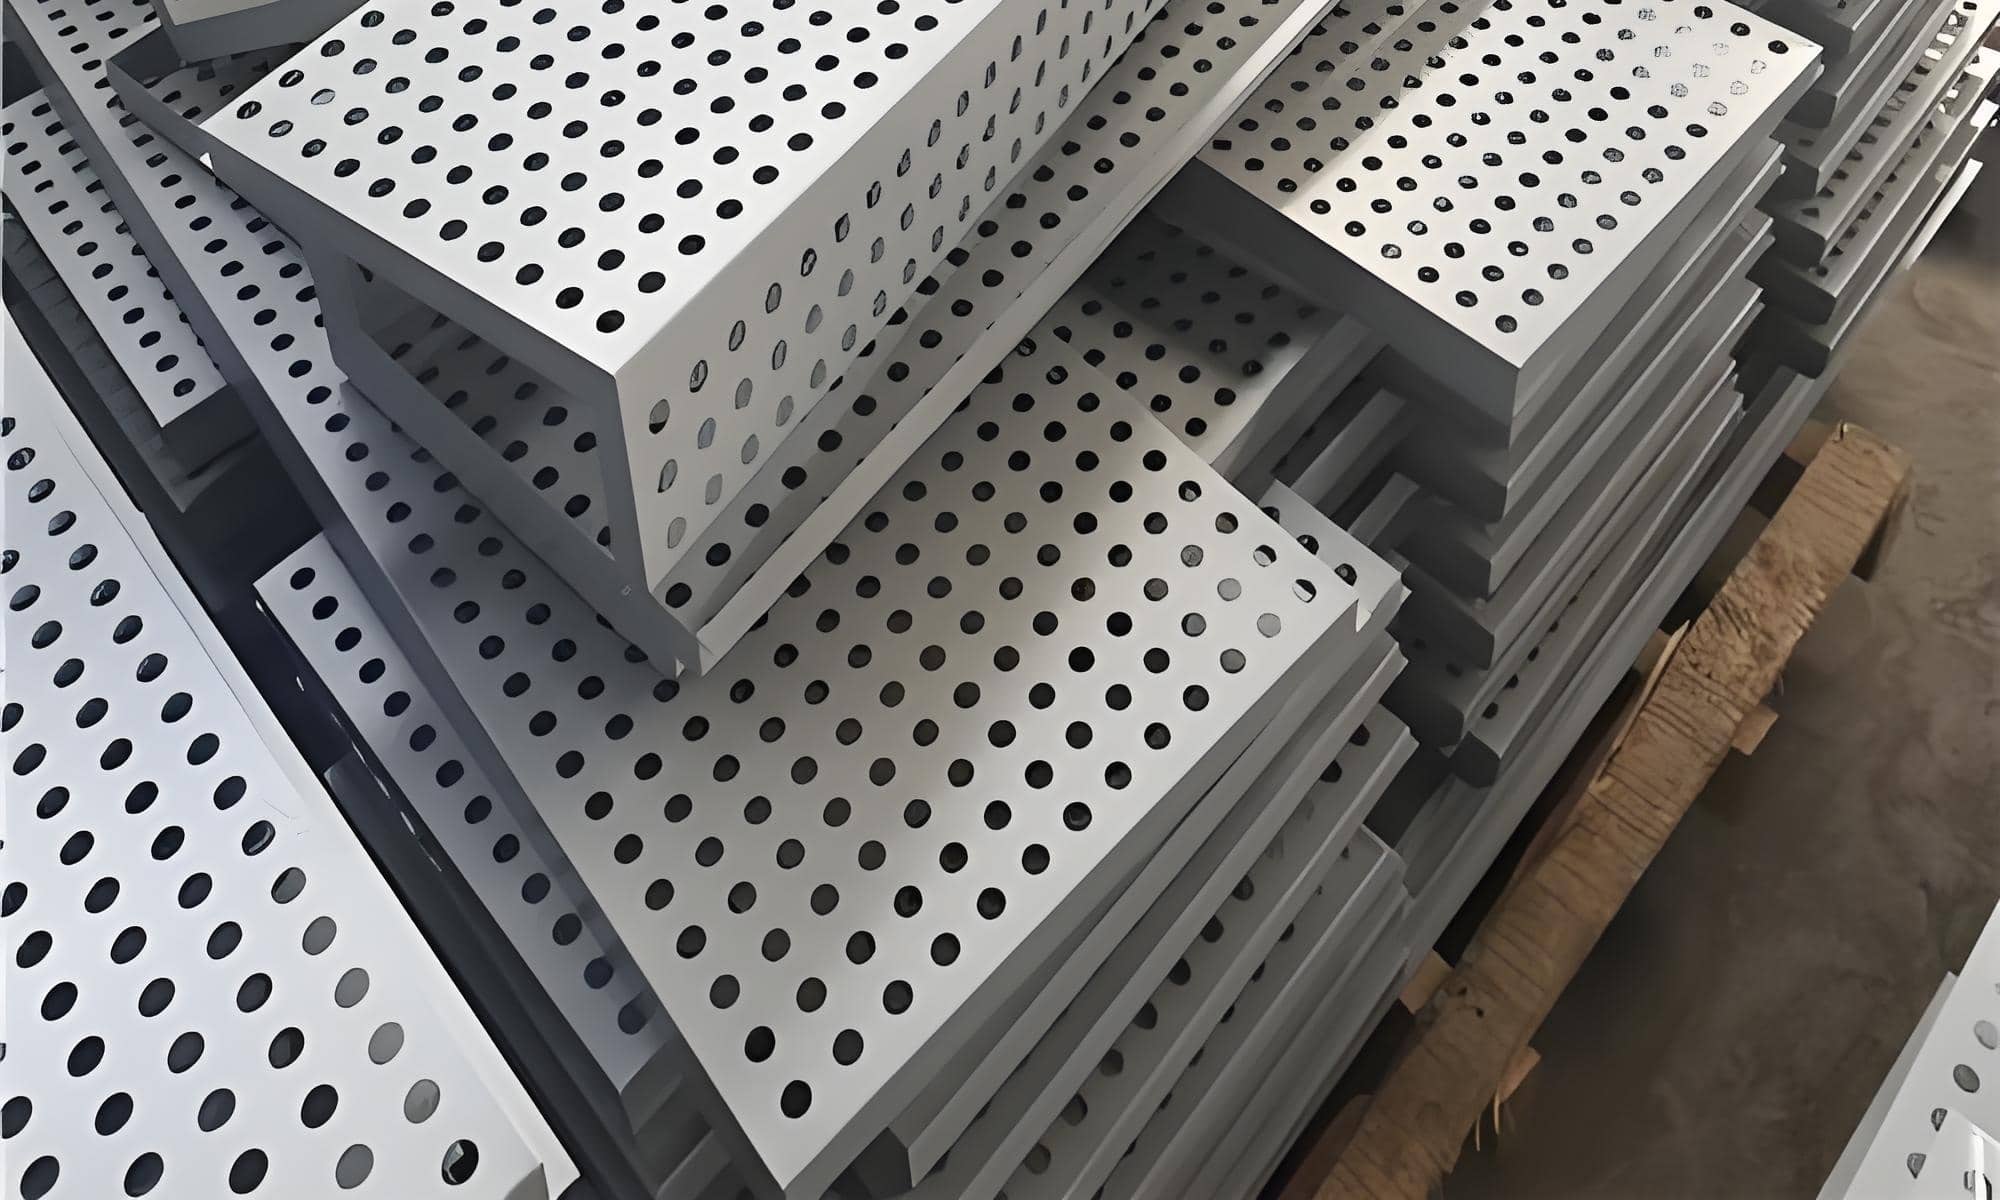
Perforerade plåtar för tung användning
Behöver du en specialanpassad perforerad plåt för hög belastning?
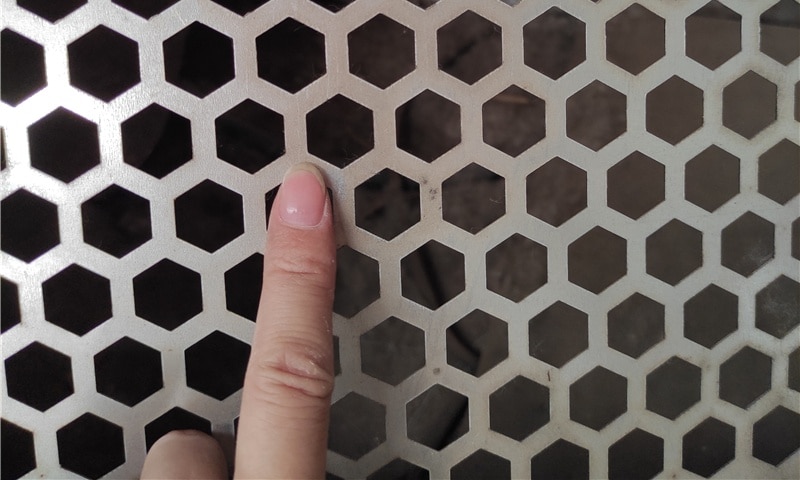
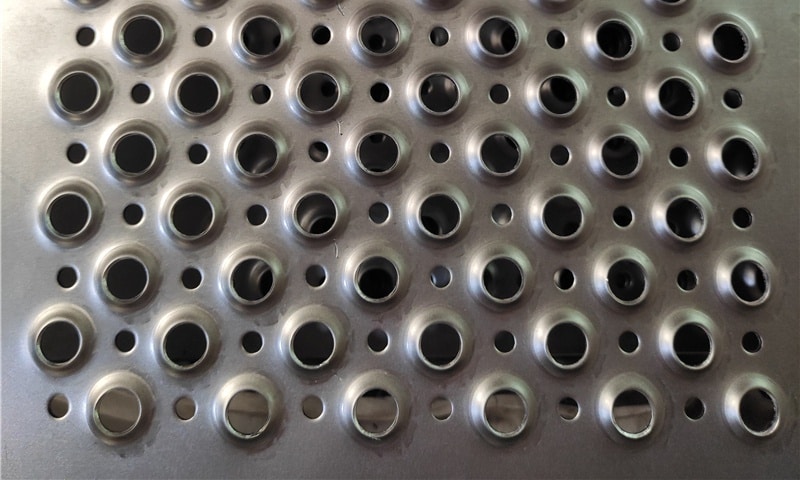
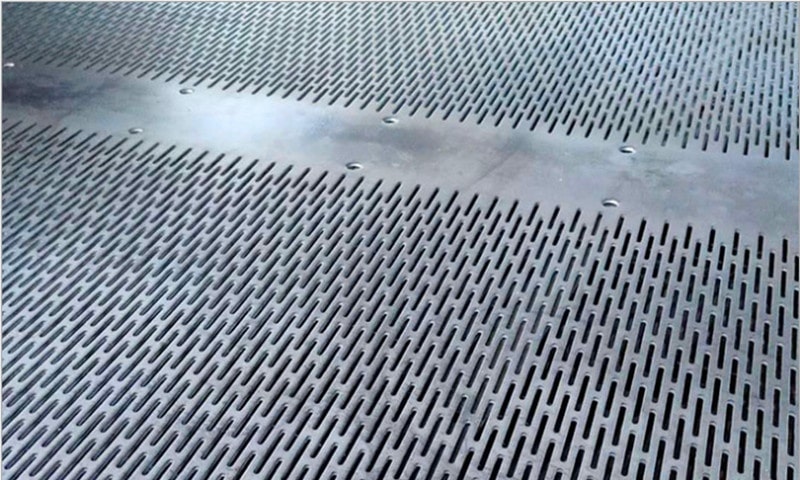
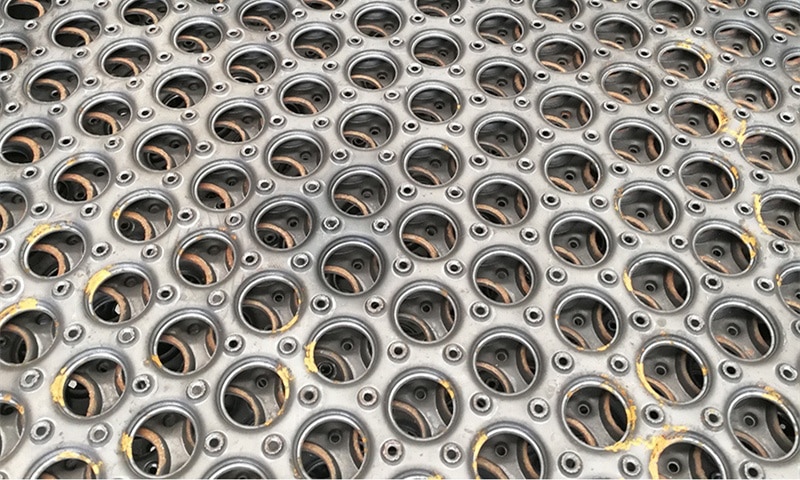
Vi erbjuder perforerade plattor med tjocklek från 2,75 mm till 30 mm och upp till 6000×1500 mm i storlek, tillgängliga i runda, fyrkantiga, sexkantiga och slitsade mönster.
Dessutom erbjuder vi exakt kapning, ytskydd och andra bearbetningstjänster som är skräddarsydda för att uppfylla kraven för industriella installationer.
Kontakta oss gärna när som helstså tar vi fram en personlig lösning som passar perfekt till dina projektbehov.
Vad händer egentligen när hålets diameter är mindre än dess tjocklek?
När håldiameter < tjocklekNär det gäller tillverkningen tenderar flera problem att staplas på varandra:
Högre stansbelastning och snabbare verktygsslitage
Tjockare plåt kräver redan mer tonnage. Om hålet är för litet utsätts stansen för högre motstånd och spänningskoncentration. Det kan påskynda kantförslitningen, öka skärpningsfrekvensen och minska den totala verktygslivslängden - särskilt vid stora kvantiteter.
Kulavdragning, fastkörning och inkonsekventa hål
Små hål i tjocka plåtar kan göra att "sluggen" (den utstansade metallen) fastnar, dras tillbaka eller fastnar. Detta kan leda till:
- trasiga kanter eller deformerade hål
- oväntad stilleståndstid
- inkonsekvent utseende över hela arket
Burrkontroll blir svårare
Du kan stansa tjock plåt rent, men ju mindre hålet är i förhållande till tjockleken, desto känsligare blir resultatet för spel, verktygets skick och materialets hårdhet. Det är då som gradhöjden blir svårare att kontrollera och sekundär avgradning blir mer sannolik.
Risken för förvrängning ökar
Täta mönster av små hål ökar värmen och påfrestningarna i ett begränsat område. På tunga perforerade plattorsom kan skapa plattrörelser, distorsion eller ojämn planhet - särskilt när öppet område är hög eller plattan är stor.
Teknisk logik: varför "≥ tjocklek" är en säker utgångspunkt
Ur teknisk synvinkel fungerar denna riktlinje eftersom den balanserar tre praktiska krav:
Stabil skjuvningsgeometri
En håldiameter som är minst lika stor som tjockleken ger i allmänhet stansen tillräckligt arbetsområde för att klippa rent utan överdriven bindning genom snittdjupet.
Tillförlitlig repeterbarhet vid CNC-stansning
Kraftiga beställningar av perforerad plåt kräver ofta repeterbar hålkvalitet över många plåtar. Detta förhållande stöder stabil produktion utan att ständigt jaga grader, slugs eller dimensionell drift.
Bättre värde per färdig detalj
Även om "mindre hål" ser bra ut på en ritning kan de öka tillverkningskostnaderna genom långsammare körningar, mer verktygsunderhåll och mer efterbearbetning. För B2B-projekt skyddar regeln ofta köparens budget lika mycket som den skyddar kvaliteten.
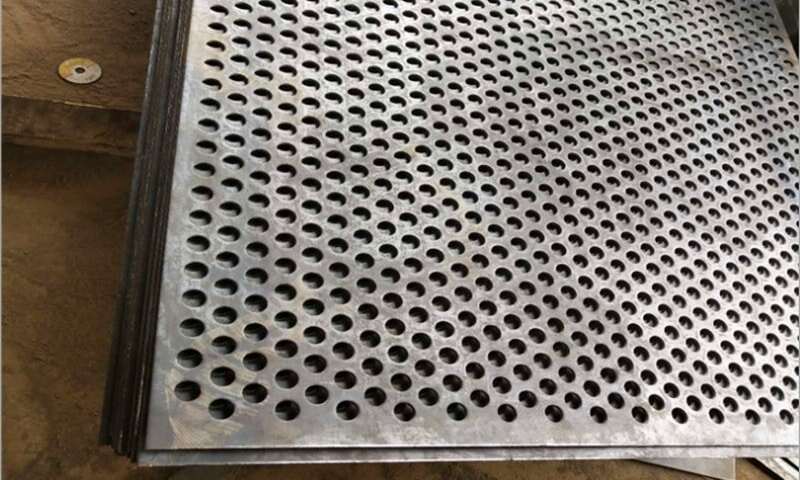
Exempel på 10 mm tjock plåt: rekommenderad håldiameter
Om du anger en 10 mm (≈0,39″) tjock perforerad plåt för hög belastningHär är ett praktiskt sätt att tänka på hålstorleken:
Rekommendation för baslinjen
- Minimum: Ø10 mm (håldiameter ≥ tjocklek)
- Gemensam "produktionsvänlig" zon: Ø12-Ø16 mm
- Mer förlåtande för planhet + genomströmning: Ø16-Ø20 mm
Varför ett så brett sortiment? För att "fungerar" och "fungerar bra i volym" inte alltid är samma sak. I många industriella applikationer - gångbryggor, skydd, skärmar, ventilationspaneler, dräneringslock - ger en övergång från Ø10 mm till Ø12-Ø16 mm ofta bättre konsekvens och minskade risker utan att prestandan förändras på något meningsfullt sätt.
Snabba exempel (10 mm plåt)
- Om plattan används för dränering / motverkar igensättningkommer du ofta att se Ø14-Ø20 mm föredras.
- Om målet är att styrka med måttlig öppen yta, Ø12-Ø16 mm är en solid medelväg.
- Om konstruktionen måste använda Ø10 mmär det genomförbart - men det bör behandlas som ett tillverkningsjobb med snävare toleranser (krav på material, mönsterdensitet och planhet spelar större roll).
När köpare avsiktligt bryter mot regeln (och vad man ska göra istället)
Ibland behöver ett projekt verkligen hål som är mindre än tjockleken - högsäkerhetsscreening, specialfiltrering eller estetiska krav. I sådana fall har du fortfarande alternativ, men du bör planera processen medvetet.
Alternativ 1: Justera förväntningarna och ange vad som är viktigt
Om håldiametern måste vara mindre, justera i ett tidigt skede:
- tillåten burrnivå
- tolerans för planhet
- kantstatus (stansad eller avgradad)
- acceptabel kosmetisk variation
Alternativ 2: Överväg alternativa processer för tung plåt
För vissa mönster, laserskärning, borrning eller vattenstråle kan vara mer lämplig än CNC-stansning - särskilt när förhållandet blir aggressivt eller hålantalet är lågt och precisionen är kritisk.
Alternativ 3: Modifiera mönstret, inte bara hålet
Ibland är den bästa lösningen en designfråga:
- öka håldiametern något
- minska tätheten i öppna områden
- ändra pitch för att förbättra plattans stabilitet
- använda förskjutna layouter som fördelar belastningen jämnare
En köparvänlig checklista innan du släpper en ritning
Om du ska köpa in perforerade plåtar för tung användning internationellt kan dessa små kontroller förhindra långa e-posttrådar och kostsamma omkonstruktioner:
Bekräfta förhållandet mellan hål och tjocklek
- Är håldiameter ≥ tjocklek?
- Om inte, finns det en tydlig anledning - och har ni diskuterat processens påverkan?
Anpassa mönstret till applikationen
- Optimerar du för styrka, dränering, luftflöde, bullerkontroll, eller screening?
- Stöder den valda hålstorleken detta mål utan att skapa onödig produktionskomplexitet?
Ange vad du kommer att inspektera vid mottagandet
- tolerans för håldiameter
- burr acceptans
- krav på planhet
- kanttillstånd och eventuella efterbehandlingsbehov
Slutsatsen är att regeln skyddar både kvalitet och tidsplan
Riktlinjerna "håldiameter ≥ plåttjocklek" är inte en marknadsföringsslogan - det är en praktisk produktionsgräns som hjälper till att få ut perforerade plåtar rena, konsekventa och i tid.
Om du arbetar med 10 mm tjock plåt, designar runt Ø12-Ø16 mm är ofta den bästa balansen mellan tillverkningsbarhet och prestanda. Och om din applikation kräver något snävare, behandla det som ett medvetet tekniskt val - välj sedan rätt process och toleranser från början.