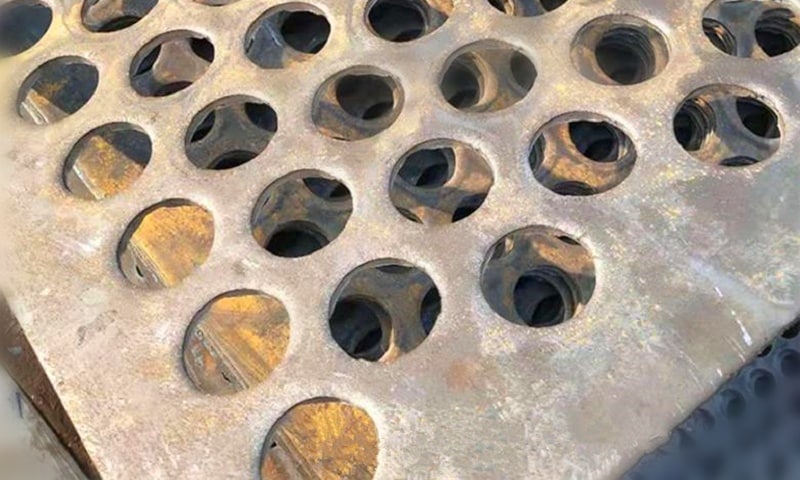
Почему кромка имеет большее значение для сверхпрочных перфорированных пластин
Когда сверхпрочная перфорированная пластина при нагружении, сварке, формовке или установке в вибрационную систему, краевая область часто является первым местом концентрации напряжения. Именно поэтому Крайняя кромка перфорированной пластины для тяжелых условий эксплуатации никогда не следует рассматривать как незначительную деталь чертежа. В реальном производстве зазор, который на бумаге выглядит “небольшим, но приемлемым”, может стать слабым местом, в котором начнется трещина, особенно вблизи больших отверстий, более толстой массы или деталей, подвергающихся циклическим нагрузкам.
Для промышленных покупателей это не только вопрос производства. Это проблема надежности. Треснувшая кромка может сократить срок службы, увеличить время простоя и стоимость замены. В системах просеивания, фильтрации, архитектуры и защиты машин состояние кромки напрямую влияет на то, насколько хорошо будет работать пластина после того, как она покинет цех и попадет в поле.
Что означает краевой зазор при проектировании перфорированных пластин
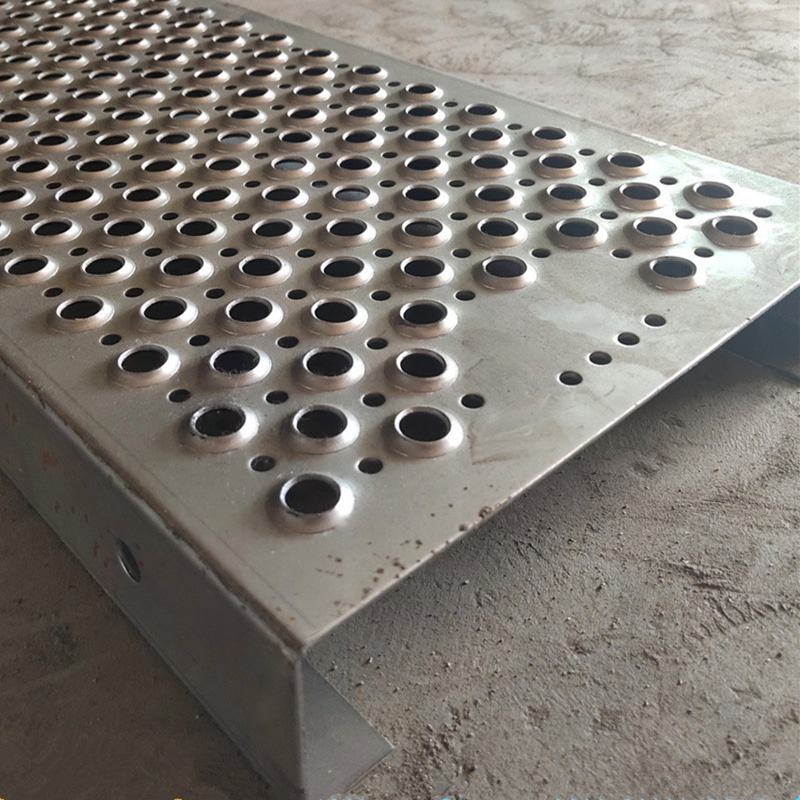
Краевое поле - это расстояние от края листа до ближайшей части перфорации. В практическом смысле это расстояние “от отверстия до края”. На чертежах оно обычно указывается как размер от границы листа до осевой линии первого отверстия или от границы листа до ближайшего края отверстия, в зависимости от того, как производитель стандартизирует раскладку.
При работе с перфорированными пластинами в тяжелых условиях край должен быть достаточно большим, чтобы сохранить металл вокруг отверстия. Слишком малое количество материала между кромкой реза и перфорацией может привести к разрыву, деформации при перфорации или образованию трещин после установки. Слишком большой запас может быть конструктивно безопасным, но он может уменьшить открытую площадь и изменить требования к потоку, экранированию или внешнему виду. Правильным ответом обычно является сбалансированный вариант: достаточная прочность кромки без ущерба для функциональности листа.
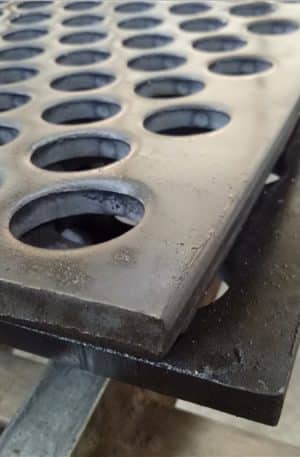


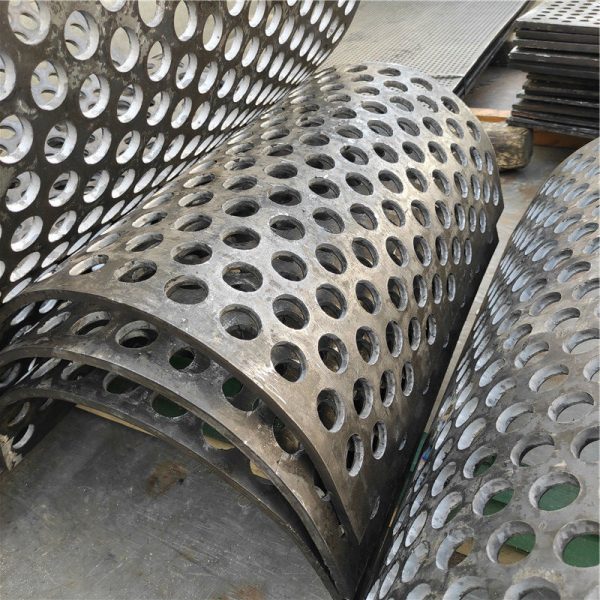
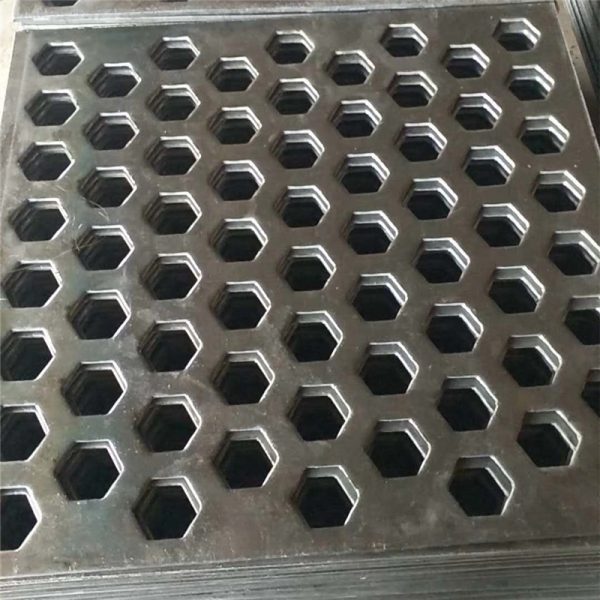


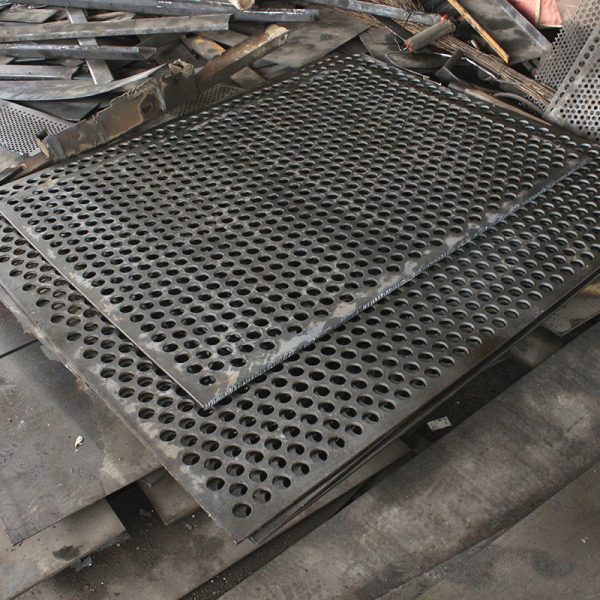
Перфорированные пластины для тяжелых условий эксплуатации
Нужна индивидуальная перфорированная пластина для тяжелых условий эксплуатации?
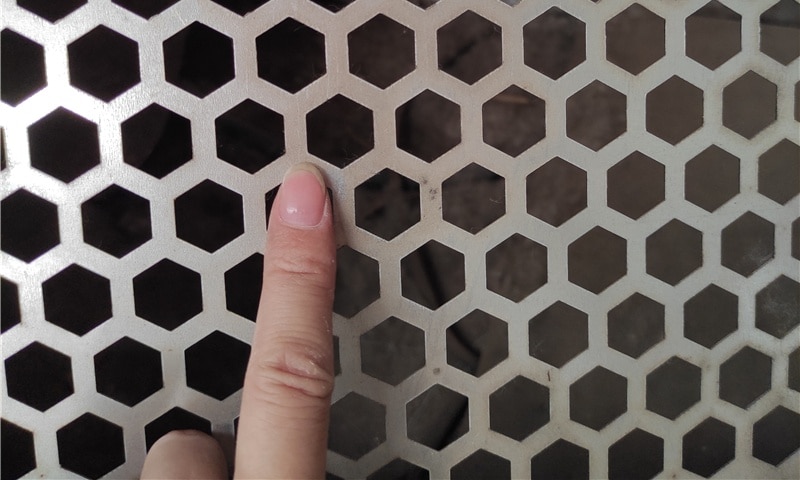
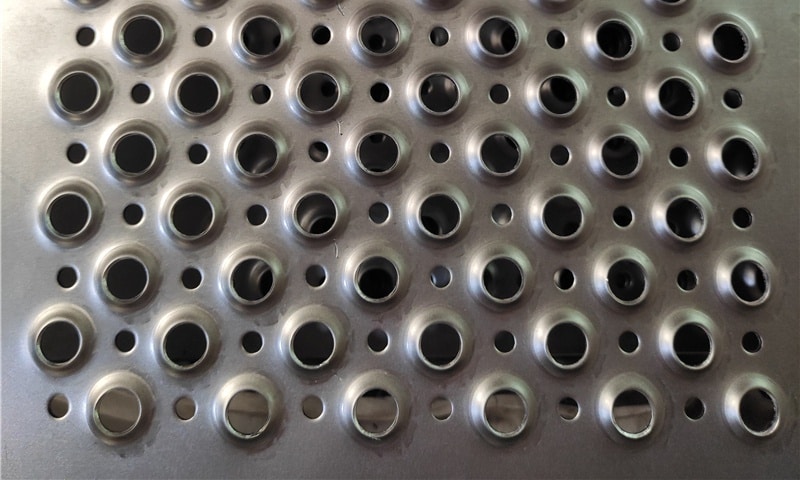
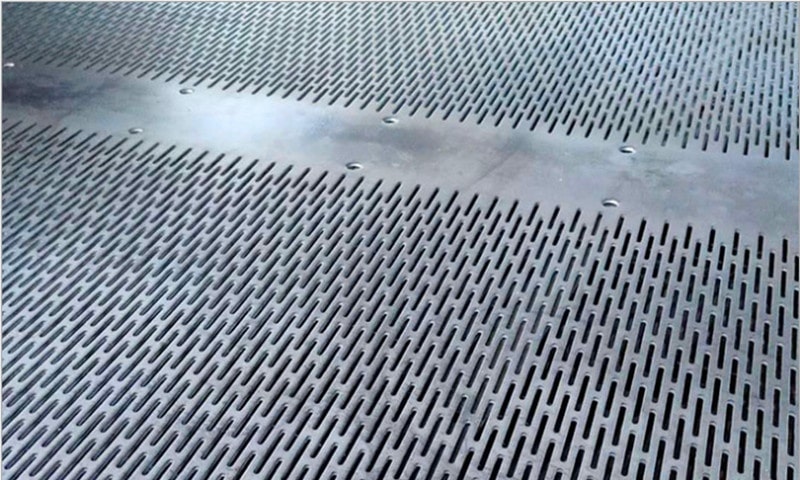
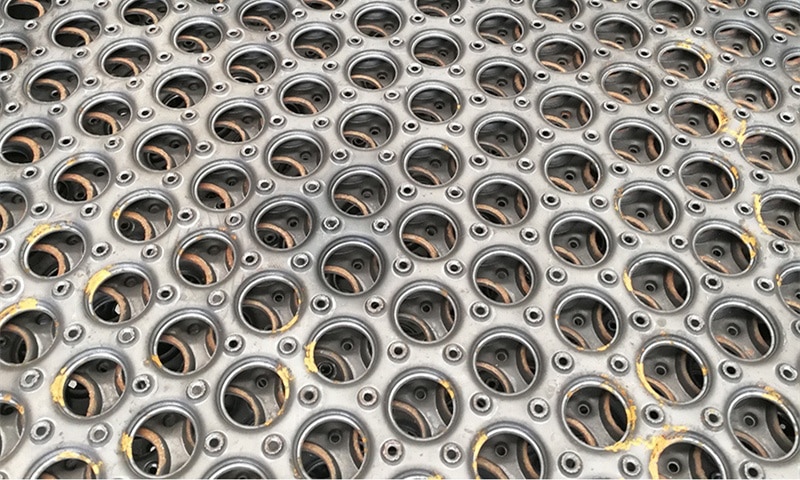
Мы предлагаем перфорированные листы толщиной от 2,75 мм до 30 мм и размером до 6000×1500 мм, доступные в круглом, квадратном, шестигранном и щелевом исполнении.
Кроме того, мы предоставляем услуги по точной резке, защите поверхности и другим видам обработки в соответствии с требованиями промышленной установки.
Не стесняйтесь обращаться к нам в любое времяИ мы предложим индивидуальное решение, идеально соответствующее потребностям вашего проекта.
Почему трещины возникают, когда зазор слишком мал
Растрескивание редко вызывается одним единственным фактором. В большинстве случаев это результат совместной работы нескольких сил.
Узкая кромка оставляет меньше металла для восприятия напряжения при пробивке. При изготовлении пуансон создает локальную деформацию вокруг отверстия. Если оставшаяся связка слишком тонкая, кромка может чрезмерно деформироваться или образовать микротрещины, которые впоследствии будут расти под воздействием вибрации или повторяющихся ударов.
Толщина материала также имеет значение. Более толстые плиты для тяжелых условий эксплуатации обычно требуют более тщательного соблюдения расстояния между отверстиями, поскольку нагрузка от перфорации выше и путь напряжения более концентрирован. Размер отверстий, их форма, ориентация рисунка и марка листа - все это влияет на минимальный безопасный запас. Например, лист из нержавеющей стали ведет себя иначе, чем углеродистая или износостойкая сталь. Одно и то же правило нанесения рисунка не всегда приводит к одинаковым эксплуатационным характеристикам.
Нагрев, сварка и формовка могут добавить еще один уровень риска. Если перфорированная пластина сваривается у края или сгибается после штамповки, в ней может накапливаться остаточное напряжение. После ввода пластины в эксплуатацию это напряжение может проявиться в виде трещин на кромках.
Практические рекомендации по предельной кромке для инженеров и покупателей
Не существует единого универсального номера, подходящего для каждого рисунка перфорации, но есть надежные принципы проектирования, которые помогают предотвратить растрескивание.
Как правило, краевой запас следует оценивать вместе с толщиной листа, диаметром отверстия, шагом отверстия и рабочей нагрузкой. Для более толстых листов и сложных условий эксплуатации консервативная кромка обычно является более безопасным выбором. Во многих промышленных проектах конструкторы предпочитают использовать такой запас, при котором кромка имеет достаточно металла, чтобы оставаться стабильной во время штамповки и в течение всего срока службы детали.
Если пластина будет подвергаться вибрации, ударам или знакопеременной нагрузке, расстояние от края до отверстия следует рассматривать как конструктивный параметр, а не просто деталь макета. В таких случаях лучше немного увеличить запас, чем полагаться на то, что материал “выдержит” после изготовления. Для критически важного оборудования прототипирование или утверждение образцов часто является самым разумным способом подтверждения характеристик перед полным производством.
Как обозначить на чертеже расстояние от отверстия до края
Четкие чертежи экономят время, уменьшают количество ошибок и помогают и инженерной группе, и поставщику работать на основе одних и тех же предпосылок. Если вы хотите правильно указать расстояние от отверстия до кромки, на чертеже должны быть четко обозначены три вещи: как измеряется расстояние, откуда оно измеряется и какой допуск допускается.
Хорошая табличка будет содержать прямую информацию о кромке, например: От центра отверстия до края пластины = 12 мм или От края отверстия до края пластины = 8 мм. Главное - избежать двусмысленности. Если проектная группа использует размеры по центру, проясните это. Если команде изготовителей требуется расстояние от ближайшей стенки отверстия до края пластины, укажите это на печати.
Также полезно включить примечание, например:
“Соблюдайте минимальную границу от перфорации до края готовой пластины, как показано на рисунке. Не уменьшайте край без разрешения инженера”.”
Для сложных узоров добавьте детальный вид угловой области. Это особенно полезно, когда первый ряд отверстий начинается близко к краю или когда пластина имеет нестандартные контуры. Простой эскиз с обозначенными размерами часто оказывается более эффективным, чем длинный абзац примечаний.

Рекомендуемые чертежи для перфорированных пластин для тяжелых условий эксплуатации
При указании края перфорированной пластины для тяжелых условий эксплуатации чертеж должен отражать как замысел, так и производственный контроль. В дополнение к размеру между отверстиями и краями следует добавить примечания о:
- является ли кромка перфорированной, обрезной, вырезанной лазером или обрезанной
- Имеет ли значение направление заусенцев
- требуют ли углы специального усиления
- требуется ли последующая обработка, например, снятие заусенцев или напряжения
- Применяется ли поле ко всем сторонам или только к выбранным сторонам
Эти детали снижают вероятность того, что поставщик будет интерпретировать чертеж иначе, чем ваша инженерная команда. В B2B-производстве именно такая ясность часто отделяет успешный проект от дорогостоящего пересмотра.
Как поставщики должны проверять краевую маржу перед производством
Хороший поставщик не следует просто пробивать шаблон и двигаться дальше. Перед началом производства поставщик должен проверить запас по толщине материала, геометрии отверстий, возможностям станка и конечной цели использования. Это особенно важно для перфорированных плит, предназначенных для тяжелых условий эксплуатации, поскольку такие плиты часто работают в более жестких условиях, чем стандартные декоративные панели.
На этапе составления коммерческого предложения компетентный изготовитель должен отметить любой краевой отступ, который выглядит рискованным. Если отступ слишком мал, он должен порекомендовать изменить дизайн, увеличить размер листа, изменить расположение отверстий или скорректировать технологический процесс. Такая ранняя обратная связь очень ценна, поскольку она защищает и покупателя, и производителя от неудач, которых можно было бы избежать.
Окончательный вывод
Край перфорированной пластины - это не остаточная зона. Она является частью рабочей структуры. Когда Крайняя кромка перфорированной пластины для тяжелых условий эксплуатации При правильном проектировании пластина с большей вероятностью не растрескается, сохранит свою форму и будет надежно работать в сложных условиях эксплуатации.
Для команд инженеров и специалистов по закупкам лучшая практика проста: четко определите расстояние от отверстия до кромки, проверьте его в соответствии с условиями применения и не допускайте сжатия кромки только для того, чтобы увеличить открытую площадь. В тяжелых условиях эксплуатации более прочная кромка почти всегда окупается более длительным сроком службы и меньшим количеством отказов.